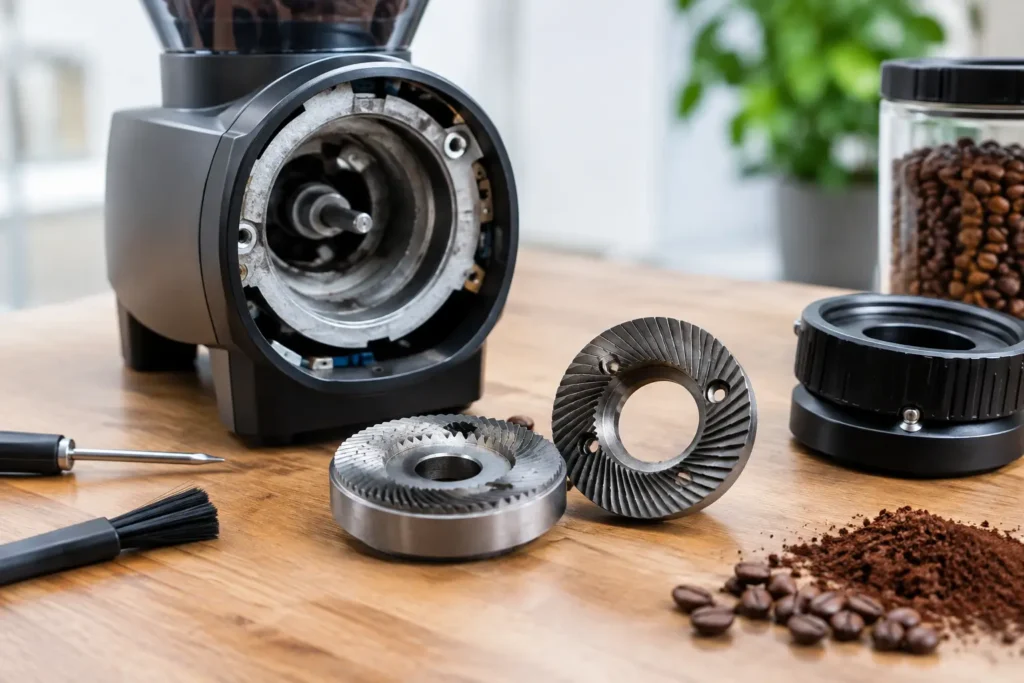
Wynik analizy sitowej odbiega od specyfikacji, pobór mocy rośnie, a wydajność linii spada mimo niezmienionych nastaw procesu. W takich sytuacjach pytanie, kiedy wymieniać elementy mielące, nie powinno być traktowane jako rutynowa czynność serwisowa. To decyzja procesowa, która wpływa na jakość frakcji, bezpieczeństwo materiałowe, zużycie energii i dostępność całej instalacji.
Elementy robocze młyna nie zużywają się według jednego kalendarza. Ten sam komplet bijaków, pinów, wykładzin, dysz lub rotorów może pracować przez długi czas przy miękkim surowcu spożywczym, a znacznie szybciej osiągnąć granicę eksploatacyjną podczas mielenia minerałów, pigmentów abrazyjnych czy materiałów bateryjnych. Dlatego właściwym punktem odniesienia jest trend parametrów procesu oraz stan krytycznych powierzchni, a nie wyłącznie liczba przepracowanych godzin.
Kiedy wymieniać elementy mielące – kluczowe sygnały
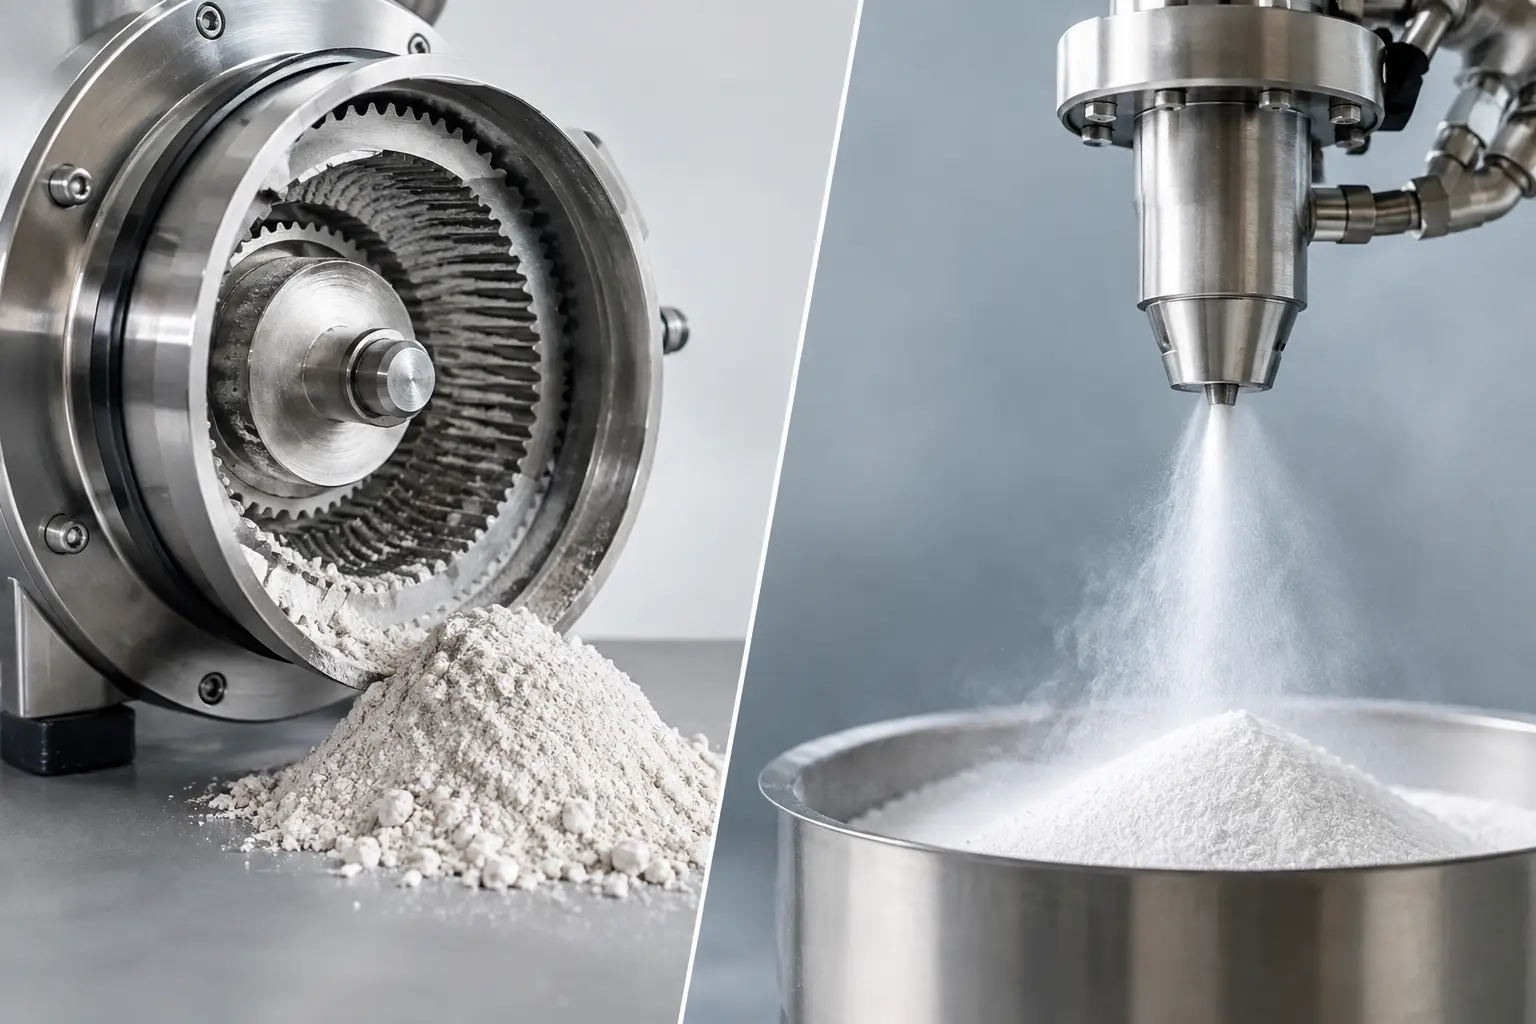
Najbardziej widocznym objawem zużycia jest pogorszenie rozkładu wielkości cząstek. Jeśli przy tych samych ustawieniach młyna rośnie udział frakcji grubej, zwiększa się rozrzut wyników między partiami albo konieczne jest wydłużanie czasu mielenia, geometria strefy roboczej może nie zapewniać już wymaganej intensywności oddziaływań. W młynach pinowych będzie to często efekt skrócenia lub zaokrąglenia pinów. W młynach młotkowych znaczenie ma zużycie bijaków, sit i przeciwbijaków. W rozwiązaniach strumieniowych należy ocenić przede wszystkim stan dysz, komory mielenia oraz wykładzin.
Drugim sygnałem jest wzrost jednostkowego zużycia energii. Młyn zużyty nie zawsze pobiera mniej mocy. Często potrzebuje więcej energii, aby osiągnąć tę samą granulację, ponieważ przepływ materiału przez komorę staje się mniej efektywny, a recyrkulacja frakcji grubej wzrasta. Warto analizować pobór energii w odniesieniu do tony produktu, a nie tylko chwilowy odczyt mocy silnika.
Niepokój powinny wzbudzić także większe drgania, zmiana charakterystyki hałasu, podwyższona temperatura produktu lub obudowy oraz częstsze blokowanie urządzenia. Nie każdy z tych objawów oznacza zużycie elementów mielących. Przyczyną może być niewyważenie rotora, problem z łożyskowaniem, nieprawidłowe podawanie materiału albo zmiana jego wilgotności. Diagnostyka musi więc oddzielić skutki zużycia części roboczych od pozostałych zakłóceń mechanicznych i procesowych.
W branżach regulowanych dochodzi jeszcze kwestia ryzyka zanieczyszczenia produktu. Pęknięcie pinu, nadmierne ścieranie wykładziny lub uszkodzenie sita może prowadzić do obecności cząstek metalu, ceramiki czy materiału powłokowego w produkcie. Dla farmacji, żywności, nutraceutyków oraz komponentów bateryjnych granica wymiany może wynikać nie z wydajności, lecz z wymagań jakościowych i procedur walidacyjnych.
Zużycie zależy od materiału i konstrukcji młyna
Tempo zużycia jest funkcją właściwości surowca, parametrów pracy oraz konstrukcji urządzenia. Materiały o wysokiej twardości, ostrej morfologii lub dużej zawartości składników mineralnych działają abrazyjnie. Z kolei surowce lepkie, higroskopijne lub termowrażliwe mogą powodować narastanie osadów, które pozornie przypomina zużycie i również pogarsza efektywność mielenia.
Istotne są twardość, wilgotność, temperatura podawania, zawartość ciał obcych, zakładana wielkość cząstek i wymagana wydajność. Znaczenie ma również prędkość obwodowa rotora, ciśnienie gazu procesowego w młynach strumieniowych, ustawienie klasyfikatora oraz stabilność dozowania. Podniesienie wydajności bez korekty pozostałych parametrów może istotnie skrócić żywotność części roboczych.
Materiał wykonania elementów wymaga dopasowania do zastosowania. Stale narzędziowe, stale trudnościeralne, węglik wolframu, ceramika techniczna i specjalne powłoki nie są zamiennikami wybieranymi wyłącznie według ceny zakupu. Twardszy komponent może pracować dłużej przy surowcu abrazyjnym, ale w niektórych procesach kluczowa jest ograniczona możliwość kontaminacji, odporność chemiczna albo zgodność z wymogami sanitarnymi. Najniższy koszt części nie musi oznaczać najniższego całkowitego kosztu eksploatacji.
Różne punkty kontroli dla różnych technologii
W młynach młotkowych szczególnej kontroli wymagają bijaki, sita, elementy rozdrabniające i wykładziny komory. Zużyte sito zmienia efektywny rozmiar otworów, a nierównomiernie zużyte bijaki mogą powodować niewyważenie i dodatkowe obciążenie zespołu napędowego.
W młynach pinowych kluczowe są długość, kształt i współosiowość pinów, a także szczelina pomiędzy tarczami. Nawet niewielka zmiana geometrii może przełożyć się na spadek liczby skutecznych zderzeń oraz pogorszenie powtarzalności PSD.
W młynach strumieniowych zużycie dysz i wykładzin może zmieniać dynamikę przepływu gazu oraz tor ruchu cząstek. W procesach mikronizacji skutkiem bywa wzrost udziału frakcji nadwymiarowej lub konieczność zwiększenia zużycia sprężonego powietrza. W młynach z klasyfikatorem powietrznym należy równolegle kontrolować wirnik klasyfikatora i elementy strefy separacji, ponieważ ich stan bezpośrednio wpływa na punkt odcięcia.
Jak ustalić moment wymiany na podstawie danych
Skuteczne utrzymanie ruchu opiera decyzję na zdefiniowanych limitach, a nie na ocenie wzrokowej wykonywanej dopiero po awarii. Dla każdego krytycznego elementu warto określić wymiar nominalny, minimalny dopuszczalny wymiar roboczy, sposób pomiaru i częstotliwość kontroli. Dokumentacja powinna obejmować również przebieg produkcji w tonach, rodzaj przetwarzanego materiału i parametry pracy w danym okresie.
Inspekcje okresowe najlepiej łączyć z planowanymi postojami. Po bezpiecznym odizolowaniu urządzenia należy ocenić grubość wykładzin, geometrię elementów uderzających, stan mocowań, pęknięcia, ślady erozji oraz odkładanie produktu. Warto wykonywać zdjęcia w stałych punktach kontrolnych. Porównywalny materiał wizualny często szybciej pokazuje trend niż pojedynczy pomiar.
Dane z procesu należy zestawiać z wynikami jakościowymi. Jeżeli rośnie udział frakcji nadwymiarowej, pobór energii na tonę i czas przetwarzania, a inspekcja potwierdza ubytek materiału, decyzja o wymianie jest uzasadniona. Jeżeli jakość produktu spada, lecz wymiary części pozostają w normie, należy sprawdzić dozowanie, parametry klasyfikacji, wilgotność surowca oraz szczelność instalacji. Wymiana części bez rozpoznania przyczyny może nie przynieść oczekiwanej poprawy.
W zakładach pracujących w trybie ciągłym dobrym rozwiązaniem jest ustalenie progu planowania wymiany przed osiągnięciem granicy krytycznej. Pozwala to zamówić komponenty, skoordynować postój z innymi pracami i uniknąć kosztownego zatrzymania produkcji. Próg ten powinien uwzględniać czas dostawy, krytyczność urządzenia dla linii oraz dostępność maszyny rezerwowej.
Wymieniać pojedynczy element czy cały komplet?
Wymiana pojedynczego elementu ma sens tylko wtedy, gdy konstrukcja urządzenia i ocena techniczna na to pozwalają. W elementach wirujących różnica mas, długości lub stopnia zużycia może zaburzyć wyważenie. Dotyczy to szczególnie bijaków, pinów, noży i segmentów rotora. Z tego powodu komponenty pracujące symetrycznie zazwyczaj wymienia się parami albo całymi kompletami.
Pełna wymiana zwiększa jednorazowy koszt serwisu, ale zwykle daje przewidywalną charakterystykę pracy po uruchomieniu. Ułatwia też określenie rzeczywistej trwałości zestawu dla danego surowca. Z kolei części takie jak lokalne wykładziny ochronne mogą być wymieniane segmentowo, jeśli ich stan nie wpływa na bezpieczeństwo, szczelność ani równomierność przepływu produktu.
Po montażu nowych elementów nie należy zakładać, że proces automatycznie wróci do poprzednich nastaw. Zmiana geometrii może wymagać ponownej optymalizacji prędkości rotora, wydajności podawania, przepływu powietrza lub ustawień klasyfikatora. Należy potwierdzić wynik analizą granulometryczną, temperaturą produktu, wydajnością oraz poborem energii. W procesach o wysokich wymaganiach jakościowych konieczne może być także formalne zwolnienie pierwszej partii produkcyjnej.
DP Pulverizer Polska wspiera ocenę stanu części roboczych w odniesieniu do całego procesu, ponieważ trwałość komponentu ma wartość tylko wtedy, gdy utrzymuje zakładane parametry produktu i stabilność produkcji. Najlepszy moment wymiany to nie chwila, w której element przestaje działać, lecz punkt, w którym jego dalsza eksploatacja zaczyna kosztować więcej niż zaplanowany serwis.