Partia proszku może spełniać wymaganie dotyczące średniej wielkości cząstek, a mimo to powodować niestabilny zasyp, pylenie, segregację składników lub spadek wydajności młyna. Właśnie dlatego analiza właściwości proszków nie powinna być traktowana wyłącznie jako badanie kontroli jakości. To punkt wyjścia do projektowania procesu mielenia, klasyfikacji, mieszania, dozowania i transportu pneumatycznego, który będzie pracował powtarzalnie w warunkach przemysłowych.
Dla zakładu produkcyjnego liczy się nie tylko to, jaki materiał trafia do instalacji, lecz także jak zachowuje się on w całym ciągu technologicznym. Ten sam surowiec może reagować inaczej po zmianie wilgotności, temperatury, dostawcy, metody magazynowania albo poziomu rozdrobnienia. Dane analityczne pozwalają przewidzieć te zmiany, ograniczyć liczbę prób produkcyjnych i dobrać urządzenia do rzeczywistego zachowania materiału.
Dlaczego analiza właściwości proszków decyduje o procesie
Proszek nie jest jednorodnym medium. Tworzy go populacja cząstek o różnej wielkości, geometrii, gęstości, chropowatości powierzchni i energii oddziaływań międzycząsteczkowych. Parametry te wpływają na przepływ materiału, jego skłonność do aglomeracji, zdolność do mieszania oraz efektywność separacji frakcji.
W praktyce błędne założenia na etapie analizy prowadzą często do problemów, które pozornie wyglądają na awarię maszyny. Nierównomierny odbiór produktu z młyna może wynikać z zawyżonej wilgotności. Wahania dozowania mogą być skutkiem wysokiej kohezji proszku, a nie niewłaściwej pracy podajnika. Z kolei nadmierne obciążenie filtrów bywa efektem dużego udziału frakcji bardzo drobnej lub źle dobranej prędkości powietrza w instalacji.
Dobra analiza łączy więc parametry laboratoryjne z pytaniem operacyjnym: jaki rezultat ma zapewnić proces? Inaczej ocenia się proszek przeznaczony do tabletkowania, inaczej pigment do dyspersji, a jeszcze inaczej minerał podawany do mieszalnika w ilości kilku ton na godzinę. Sama wartość D50 nie odpowie na wszystkie te pytania.
Parametry, które warto mierzyć przed doborem technologii
Zakres badań powinien wynikać z aplikacji, wymaganej skali i charakteru materiału. Nie każda właściwość ma jednakową wagę w każdym procesie. Przy projektowaniu układu przemysłowego szczególne znaczenie mają cztery obszary:
- rozkład wielkości cząstek i udział frakcji drobnej,
- kształt, powierzchnia właściwa i struktura cząstek,
- gęstość nasypowa, zagęszczona oraz porowatość,
- płynność, wilgotność, higroskopijność i skłonność do zbrylania.
Rozkład wielkości cząstek to więcej niż D50
Wartości D10, D50 i D90 są użyteczne, ale nie opisują pełnego obrazu materiału. Dwa proszki o identycznym D50 mogą mieć zupełnie różny udział najdrobniejszej frakcji. To właśnie cząstki submikronowe i bardzo drobne często odpowiadają za pylenie, przyleganie do ścian urządzeń, zwiększoną kohezję oraz trudności w odpylaniu.
Dla procesu mielenia istotne jest również, czy docelowy rozkład ma być wąski czy szeroki. Młyn może osiągnąć wymagany rozmiar średni, lecz jednocześnie generować za dużo nadziarna albo frakcji ultradrobnej. W takich sytuacjach niezbędna jest klasyfikacja powietrzna, często zintegrowana bezpośrednio z układem mielenia. Pozwala ona zawracać cząstki zbyt duże i ograniczać nadmierne przetwarzanie frakcji już spełniającej wymagania.
Kształt cząstek wpływa na płynięcie i ścieranie
Cząstki kuliste, płytkowe, włókniste i nieregularne zachowują się odmiennie nawet przy tym samym rozkładzie granulometrycznym. Materiał o cząstkach płytkowych może wykazywać silną tendencję do układania się warstwami, natomiast proszek włóknisty utrudnia przesiewanie i może obciążać strefę mielenia. Ziarna ostrokrawędziste bywają bardziej ścierne, co ma znaczenie dla doboru materiałów konstrukcyjnych oraz planowania serwisu.
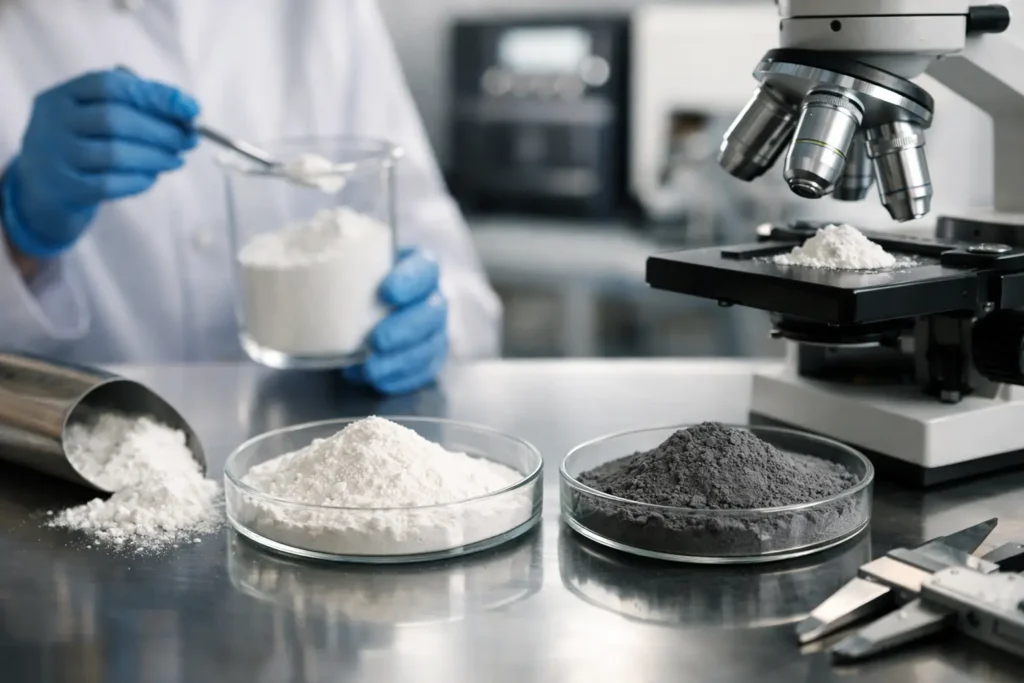
Mikroskopia i analiza obrazu są szczególnie wartościowe przy materiałach mineralnych, pigmentach, proszkach metalicznych oraz produktach o wysokich wymaganiach wizualnych i funkcjonalnych. Umożliwiają wykrycie aglomeratów, zanieczyszczeń lub zmian morfologii, których nie pokaże wyłącznie analiza laserowa.
Gęstość i płynność określają pracę instalacji
Gęstość nasypowa wpływa na objętościową wydajność podajników, wielkość zbiorników i stabilność dozowania. Gęstość zagęszczona pokazuje natomiast, jak materiał reaguje na drgania i transport. Duża różnica między tymi wartościami wskazuje, że proszek może łatwo zmieniać objętość podczas operacji, co utrudnia precyzyjne dozowanie objętościowe.
Płynność należy oceniać w odniesieniu do rzeczywistej geometrii instalacji. Materiał, który dobrze przepływa w standardowym lejku laboratoryjnym, może tworzyć mosty w silosie, szczególnie gdy jego ściany mają niewłaściwy kąt, powierzchnia jest zbyt chropowata albo w układzie występują wibracje. Pomiar kąta zsypu, indeksów ściśliwości i wytrzymałości ścinania pomaga dobrać konstrukcję zbiorników, mieszadeł, systemów rozbijania mostów oraz podajników ślimakowych lub celkowych.
Wilgotność, temperatura i ryzyko aglomeracji
Wilgotność jest jednym z najbardziej niedocenianych parametrów procesowych. Nawet niewielka jej zmiana może zwiększyć siły kapilarne między cząstkami, pogorszyć płynność i spowodować narastanie materiału na elementach roboczych. W procesach wysokiej dokładności problemem bywa także zmiana wilgotności podczas magazynowania lub transportu surowca.
Materiały termowrażliwe wymagają dodatkowej oceny zachowania pod wpływem energii mechanicznej. Mielenie generuje ciepło, a wzrost temperatury może powodować topnienie, mięknięcie, zmianę struktury, utratę substancji lotnych albo tworzenie trwałych aglomeratów. W zależności od materiału rozwiązaniem może być chłodzenie powietrzem procesowym, zmiana konfiguracji młyna, skrócenie czasu przebywania produktu w komorze lub zastosowanie technologii kriogenicznej.
Nie istnieje jedna technologia właściwa dla każdego proszku. Młyn młotkowy może być efektywny dla materiału kruchego przy średnich zakresach rozdrobnienia, ale nie będzie optymalnym wyborem dla produktu wymagającego precyzyjnej mikronizacji i wąskiego rozkładu. Młyn strumieniowy ogranicza ryzyko zanieczyszczenia elementami mielącymi, lecz wymaga analizy kosztu sprężonego gazu i charakterystyki materiału. Decyzję powinny poprzedzać próby na reprezentatywnej próbce.
Od danych laboratoryjnych do stabilnej linii
Największą wartość przynosi analiza przeprowadzona jako część programu rozwoju procesu. Obejmuje ona pobranie reprezentatywnej próbki, ustalenie krytycznych parametrów jakościowych, wykonanie prób mielenia oraz ocenę produktu nie tylko bezpośrednio po procesie, ale także po transporcie, magazynowaniu i mieszaniu.
Ważne jest zachowanie warunków zbliżonych do produkcyjnych. Próba na kilkuset gramach materiału może potwierdzić możliwość rozdrobnienia, lecz nie zawsze pokaże problemy z ciągłym odbiorem produktu, stabilnością temperatury, pyleniem czy zużyciem elementów roboczych. Dlatego przy przejściu do skali przemysłowej należy ocenić bilans masowy, wymagany przepływ powietrza, system filtracji, sposób podawania i odbioru oraz dostępność urządzenia do czyszczenia i konserwacji.
Dla branży farmaceutycznej i spożywczej istotne będą również materiały kontaktowe, eliminacja stref zalegania oraz walidowalność czyszczenia. W sektorze baterii priorytetem może być ograniczenie zanieczyszczeń metalicznych i kontrola atmosfery procesowej. Produkcja minerałów zwróci większą uwagę na odporność ścierną, zużycie energii i wysoką wydajność. Parametry proszku należy interpretować w kontekście tych wymagań, a nie w oderwaniu od końcowego zastosowania.
Jak wykorzystać wyniki do obniżenia kosztów
Analiza materiału pozwala ograniczyć koszt całkowity eksploatacji, ponieważ zmniejsza ryzyko przewymiarowania lub niedowymiarowania instalacji. Zbyt agresywne mielenie zwiększa zużycie energii i może obniżyć uzysk właściwej frakcji. Z kolei urządzenie dobrane wyłącznie według wydajności nominalnej może nie utrzymać wymaganej jakości produktu przy zmienności surowca.
W praktyce warto ustalić dopuszczalne granice dla najważniejszych cech wsadu: wilgotności, rozkładu granulometrycznego, gęstości nasypowej oraz zawartości zanieczyszczeń. Takie kryteria ułatwiają kwalifikację dostaw, planowanie nastaw procesu i szybką identyfikację źródła odchyleń. Dane powinny trafiać do technologii, produkcji i utrzymania ruchu, ponieważ każda z tych funkcji interpretuje je z innej perspektywy.
DP Pulverizer Polska wspiera dobór kompletnych układów mielenia i przetwarzania na podstawie rzeczywistych właściwości materiału oraz wymaganych parametrów końcowych. Dla inwestora oznacza to możliwość połączenia analizy procesu z wyborem technologii, która ma zapewnić wydajność, jakość i przewidywalne koszty pracy.
Najlepszym momentem na analizę nie jest chwila, gdy linia zaczyna tracić wydajność. Warto wykonać ją przed modernizacją, zmianą dostawcy surowca lub zwiększeniem skali produkcji, aby decyzje techniczne opierały się na zachowaniu proszku, a nie na założeniach.