W procesach mielenia, klasyfikacji i transportu pneumatycznego proszków pytanie, kiedy potrzebna jest inertyzacja instalacji, nie powinno pojawiać się dopiero po analizie powypadkowej. Decyzja o zastosowaniu atmosfery ochronnej wynika z właściwości materiału, parametrów procesu oraz realnych źródeł zapłonu obecnych w urządzeniach. Właściwie zaprojektowana inertyzacja ogranicza ryzyko wybuchu pyłu, utleniania produktu i degradacji jakościowej, ale wymaga precyzyjnego określenia granic instalacji oraz sposobu kontroli tlenu.
Inertyzacja instalacji – na czym polega
Inertyzacja polega na zastąpieniu powietrza w aparacie procesowym lub jego części gazem obojętnym, najczęściej azotem. Jej celem jest obniżenie stężenia tlenu poniżej poziomu, przy którym mieszanina pyłu, gazu i tlenu może podtrzymać spalanie lub wybuch. W praktyce nie chodzi o całkowite usunięcie tlenu, lecz o utrzymanie jego zawartości poniżej ustalonego, bezpiecznego progu procesowego.
W instalacjach proszkowych inertyzowane mogą być między innymi komory młynów, klasyfikatory, mieszalniki, przesiewacze, filtry, zbiorniki buforowe, odbiorniki produktu oraz rurociągi transportu pneumatycznego. Zakres nie może być wybierany intuicyjnie. Jeżeli do inertyzowanego młyna dopływa powietrze przez nieszczelny podajnik, a filtr pracuje w atmosferze powietrza, ochrona całego układu może być pozorna.
Należy odróżnić inertyzację od zwykłego przedmuchu azotem. Przedmuch może usunąć powietrze przed uruchomieniem urządzenia, jednak sam w sobie nie gwarantuje utrzymania bezpiecznej atmosfery podczas produkcji. Inertyzacja oznacza kontrolowany stan operacyjny: pomiar zawartości O2, regulację dopływu gazu obojętnego, nadzór nad ciśnieniem oraz zaplanowane reakcje na przekroczenie wartości granicznych.
Kiedy inertyzacja instalacji jest konieczna
Najczęstszym powodem jest przetwarzanie pyłów palnych lub materiałów, które po rozdrobnieniu tworzą atmosferę wybuchową. Dotyczy to nie tylko oczywistych substancji organicznych, takich jak cukier, skrobia, mąka, drewno czy proszki spożywcze. Zagrożenie może występować również w przypadku polimerów, sadzy, pigmentów organicznych, żywic, węgla, metali i ich stopów, a także części produktów farmaceutycznych i nutraceutycznych.
O potrzebie zastosowania atmosfery obojętnej nie przesądza wyłącznie nazwa surowca. Ten sam materiał może zachowywać się inaczej zależnie od frakcji, wilgotności, temperatury, zawartości lotnych składników i stopnia zanieczyszczenia. Materiał bezpieczny w postaci granulatu może stać się podatny na zapłon po mikronizacji. Z kolei mieszanka zawierająca niewielką ilość pyłu palnego może wymagać oceny jako całość, a nie tylko według właściwości dominującego składnika.
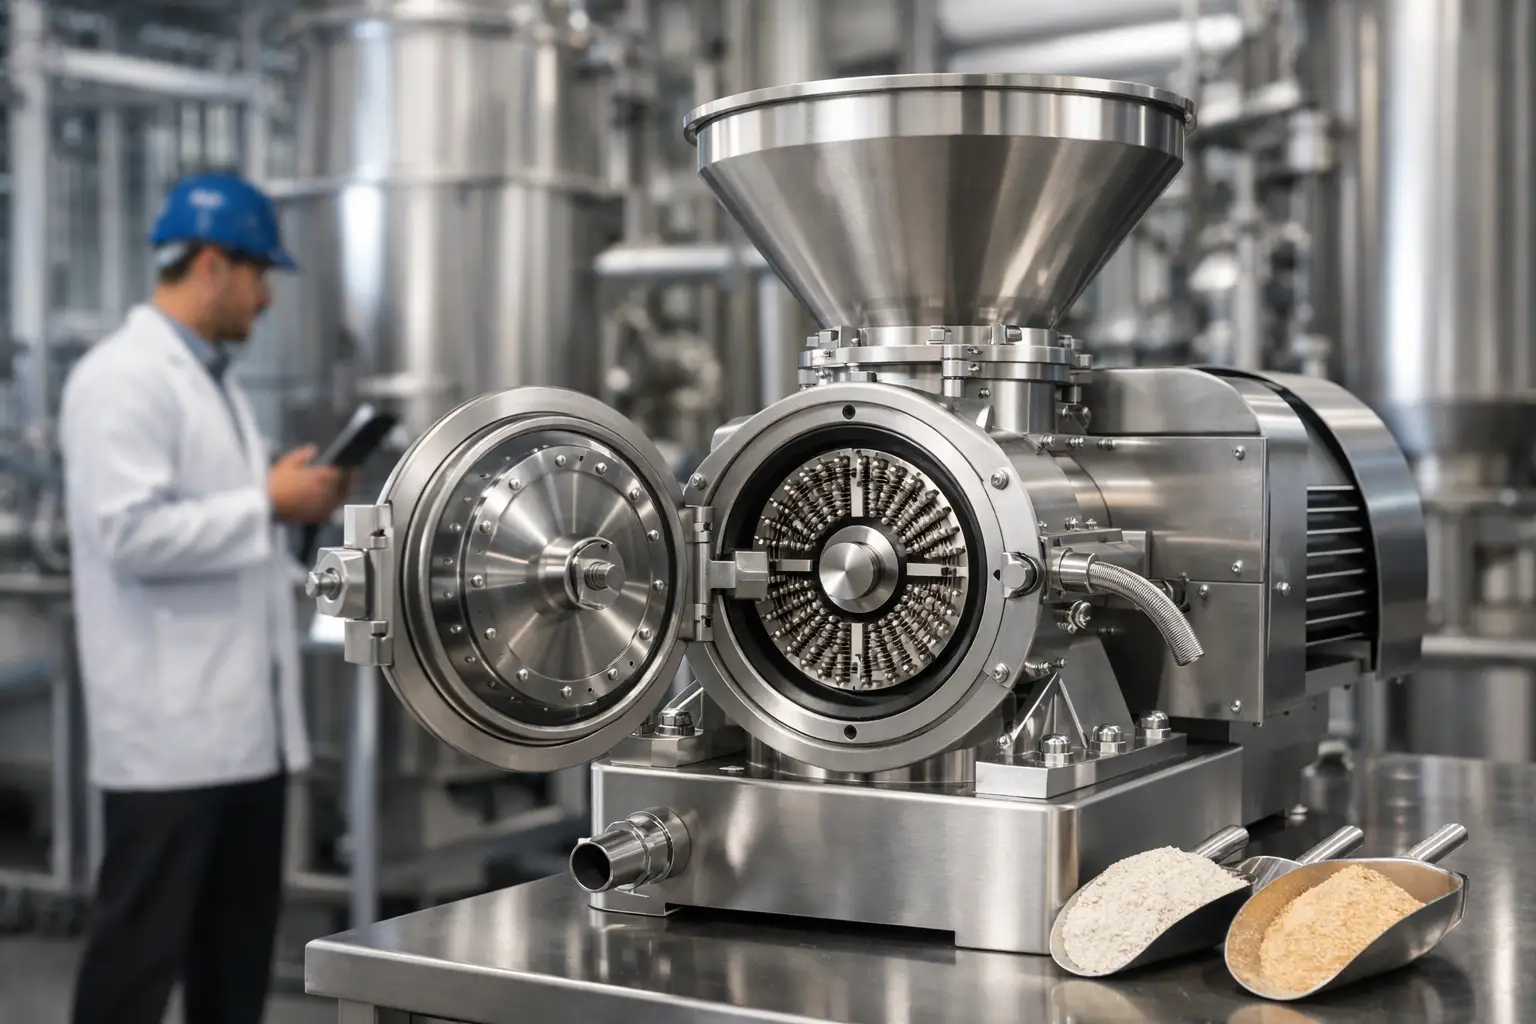
Inertyzacja jest uzasadniona szczególnie wtedy, gdy proces tworzy drobną i rozproszoną frakcję pyłu. Młyny strumieniowe, pinowe, młotkowe czy turbo pracują w warunkach intensywnego rozdrabniania i przepływu materiału. Rośnie wówczas powierzchnia właściwa produktu, a wraz z nią tempo reakcji utleniania. Do tego dochodzą potencjalne źródła zapłonu: nagrzewanie wskutek tarcia, kontakt elementów metalowych, ładunki elektrostatyczne, gorące cząstki lub awaryjne uszkodzenie części wirujących.
Drugą grupą zastosowań są procesy, w których priorytetem jest jakość produktu. Niektóre substancje utleniają się, zmieniają barwę, tracą aktywność, pochłaniają wilgoć albo wykazują obniżoną stabilność podczas kontaktu z tlenem. W farmacji, produkcji dodatków spożywczych, pigmentów, materiałów bateryjnych i chemii specjalistycznej atmosfera azotowa może chronić parametry produktu niezależnie od klasyfikacji wybuchowości pyłu.
Od danych materiałowych do decyzji procesowej
Punktem wyjścia powinna być rzetelna charakterystyka pyłu. W praktyce analizuje się między innymi maksymalne ciśnienie wybuchu Pmax, wskaźnik Kst, minimalną energię zapłonu, minimalną temperaturę zapłonu obłoku i warstwy pyłu oraz graniczne stężenie tlenu, czyli LOC. Wartości te nie są uniwersalne dla danej nazwy materiału. Powinny dotyczyć próbki reprezentatywnej dla rzeczywistego procesu, w tym jej granulacji i przewidywanej wilgotności.
LOC jest kluczowy dla projektowania inertyzacji, ponieważ określa zawartość tlenu, poniżej której nie dochodzi do propagacji wybuchu w określonych warunkach badania. Projektowy próg tlenu nie powinien jednak być ustawiany dokładnie na tej wartości. Konieczny jest odpowiedni margines bezpieczeństwa uwzględniający wahania dopływu materiału, nieszczelności, zmiany ciśnienia i opóźnienie wskazań analizatora.
Ocena musi objąć także scenariusze nieustalone. Bezpieczna zawartość O2 na postoju nie oznacza automatycznie bezpieczeństwa przy rozruchu, opróżnianiu aparatu, czyszczeniu filtra lub zmianie produktu. Szczególnie wymagającym etapem jest otwieranie instalacji po zakończeniu pracy. Jeżeli urządzenie zawiera materiał w atmosferze azotowej, trzeba kontrolować zarówno bezpieczne dopuszczenie powietrza, jak i ryzyko niedoboru tlenu dla personelu.
Jak dobrać gaz obojętny i parametry pracy
W większości instalacji przemysłowych podstawowym gazem inertyzującym jest azot. Jest powszechnie dostępny, chemicznie obojętny wobec wielu produktów i odpowiedni dla szerokiego zakresu procesów mielenia. Dwutlenek węgla bywa stosowany w wybranych zastosowaniach, ale może reagować z materiałem, wpływać na wilgotność lub nie spełniać wymagań jakościowych produktu. Argon znajduje zastosowanie niszowe, gdy uzasadniają to szczególne wymagania materiałowe, zwykle jednak jego koszt ogranicza zastosowanie na dużą skalę.
Dobór gazu nie kończy się na jego nazwie. Znaczenie mają czystość, punkt rosy, stabilność dostaw, sposób magazynowania oraz wymagany przepływ. W procesie kriogenicznym ciekły azot może jednocześnie zapewniać atmosferę ochronną i odbierać ciepło powstające podczas mielenia. W innych procesach nadmierny przepływ gazu może zwiększyć zużycie energii, obciążyć układ filtracyjny albo zakłócić klasyfikację powietrzną. Parametry należy więc dobrać do bilansu masowego i gazowego instalacji, a nie według ogólnego założenia, że większy przepływ oznacza wyższe bezpieczeństwo.
Ważne jest również utrzymanie właściwego ciśnienia. Niewielkie nadciśnienie ogranicza zasysanie powietrza przez nieszczelności, lecz zbyt wysokie może utrudniać podawanie materiału, zwiększać emisje przy rozszczelnieniu i stawiać większe wymagania konstrukcyjne urządzeniom. W układach z transportem pneumatycznym parametry atmosfery ochronnej muszą być skoordynowane z prędkością gazu, obciążeniem materiałowym i charakterystyką separacji w filtrze.
Elementy skutecznej instalacji inertyzowanej
Bezpieczeństwo zależy od całego systemu, nie od pojedynczego zaworu azotowego. Projekt powinien przewidywać szczelność urządzeń i połączeń, procedurę wypierania powietrza przed startem, ciągły lub okresowy pomiar O2 zależnie od ryzyka, automatykę sterującą oraz blokady technologiczne. Jeżeli zawartość tlenu przekroczy ustalony próg, instalacja musi przejść do zdefiniowanego stanu bezpiecznego, na przykład zatrzymać podawanie produktu i kontynuować inertyzację.
Istotne są lokalizacja i jakość pomiaru. Analizator umieszczony w punkcie o słabej wymianie gazowej może wskazywać parametry inne niż panujące w strefie największego zagrożenia. Próbkowanie powinno uwzględniać rzeczywisty kierunek przepływu, obecność pyłu, możliwość kondensacji oraz czas transportu próbki do analizatora. W procesach o dużej dynamice opóźnienie pomiarowe może mieć bezpośredni wpływ na dobór marginesu bezpieczeństwa.
W systemie powinny znaleźć się także rozwiązania dla stanów awaryjnych: utraty zasilania, spadku ciśnienia azotu, awarii analizatora, otwarcia włazu serwisowego czy zatrzymania wentylatora. Sama deklaracja pracy w azocie nie zastępuje analizy zagrożeń i oceny zgodności z wymaganiami ATEX. Inertyzacja jest metodą ograniczania prawdopodobieństwa powstania atmosfery wybuchowej, ale nie zwalnia z obowiązku eliminowania źródeł zapłonu oraz ograniczania skutków ewentualnego zdarzenia, jeśli wymaga tego analiza ryzyka.
Inertyzacja a koszt eksploatacji
Zużycie gazu obojętnego, aparatura pomiarowa i bardziej złożona automatyka zwiększają nakłady inwestycyjne. Byłoby jednak błędem oceniać inertyzację wyłącznie przez koszt azotu na tonę produktu. Należy uwzględnić ograniczenie ryzyka przestojów, ochronę jakości partii, możliwość bezpiecznego przetwarzania bardziej wymagających materiałów oraz potencjalne zmniejszenie strat wynikających z utleniania lub zawilgocenia.
Najlepszy efekt daje projektowanie atmosfery ochronnej razem z całą linią technologiczną. Dla przykładu młyn, klasyfikator, filtr i odbiór produktu powinny tworzyć spójny układ pod względem szczelności, ciśnień oraz sposobu czyszczenia. Modernizacja pojedynczego urządzenia bez analizy punktów doprowadzania materiału i odbioru pyłu często prowadzi do nadmiernego zużycia azotu bez uzyskania stabilnych parametrów O2.
W DP Pulverizer Polska dobór instalacji mielenia i przetwarzania proszków jest traktowany jako zadanie procesowe: właściwości materiału, wymagana frakcja, wydajność, bezpieczeństwo oraz koszty eksploatacji muszą zostać rozpatrzone łącznie. Dopiero wtedy można określić, czy inertyzacja jest konieczna, jaki ma mieć zakres i jak utrzymać ją bez kompromisów dla wydajności produkcji.
Dobrze zaprojektowana inertyzacja nie jest dodatkiem do młyna ani formalnym wymogiem do odhaczenia. Jest elementem architektury procesu, który pozwala bezpiecznie utrzymać powtarzalne parametry tam, gdzie powietrze staje się czynnikiem ryzyka.