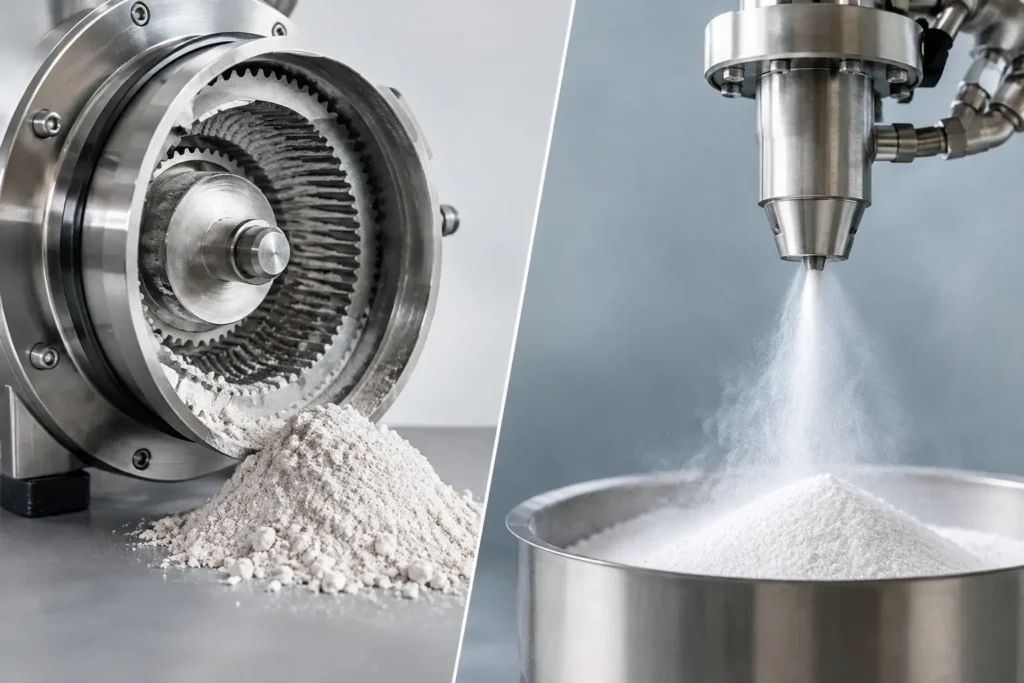
W produkcji proszków różnica między frakcją 20 µm a 5 µm może decydować o rozpuszczalności składnika, sile krycia pigmentu, jednorodności mieszanki lub zachowaniu materiału w dalszym procesie. Dlatego mikronizacja mechaniczna versus strumieniowa nie jest prostym wyborem między dwiema maszynami. To decyzja dotycząca jakości produktu, bilansu energetycznego, ryzyka zanieczyszczeń oraz całkowitego kosztu eksploatacji instalacji.
Dla wielu materiałów oba podejścia mogą zapewnić wymagane rozdrobnienie. Różnią się jednak mechanizmem działania, zakresem praktycznych możliwości i ograniczeniami. Dobór powinien wynikać z właściwości surowca oraz parametrów produktu końcowego, a nie wyłącznie z deklarowanej wydajności młyna.
Mikronizacja mechaniczna versus strumieniowa – zasada działania
W mikronizacji mechanicznej redukcja rozmiaru cząstek zachodzi dzięki kontaktowi materiału z szybko poruszającymi się elementami roboczymi lub powierzchniami mielącymi. W zależności od konstrukcji młyna dominują uderzenie, ścinanie, tarcie albo kombinacja tych zjawisk. Do tej grupy należą między innymi młyny pinowe, młotkowe, turbo i klasyfikujące powietrzne.
Materiał jest podawany do komory mielenia, gdzie rotor nadaje mu energię kinetyczną. Cząstki zderzają się z elementami roboczymi, wykładziną, innymi cząstkami lub sitem. W wielu rozwiązaniach zintegrowany klasyfikator powietrzny odprowadza frakcję o wymaganej wielkości, a zbyt grube cząstki pozostają w strefie mielenia.
Młyn strumieniowy działa inaczej. Sprężone powietrze, azot lub inny gaz procesowy rozpędza cząstki do wysokich prędkości w komorze mielenia. Rozdrabnianie wynika przede wszystkim z kolizji cząstka-cząstka, a nie z kontaktu z mechanicznym narzędziem mielącym. Klasyfikacja następuje zwykle w strumieniu gazu, co pozwala precyzyjnie kontrolować odcięcie frakcji.
Ta różnica ma bezpośrednie przełożenie na czystość produktu, zużycie części, temperaturę procesu i osiągalny rozmiar cząstek. Nie oznacza jednak, że młyn strumieniowy zawsze będzie rozwiązaniem lepszym. W wielu zastosowaniach mechaniczne mielenie z klasyfikacją daje bardziej korzystny wynik ekonomiczny przy zachowaniu wymaganej jakości.
Zakres rozdrobnienia i kontrola rozkładu ziarnowego
Młyny mechaniczne sprawdzają się szczególnie tam, gdzie wymagany jest zakres od setek do kilkunastu mikrometrów, przy wysokiej wydajności masowej. Dokładny rezultat zależy od twardości, kruchości, wilgotności i skłonności materiału do aglomeracji. Konstrukcja rotora, prędkość obwodowa, geometria komory, natężenie przepływu powietrza oraz ustawienie klasyfikatora tworzą tu jeden układ procesowy.
W przypadku produktów wymagających bardzo drobnej, wąskiej i powtarzalnej frakcji przewagę często uzyskuje technologia strumieniowa. Młyny strumieniowe mogą efektywnie pracować w zakresie kilku mikrometrów, a w odpowiednich warunkach także niżej. Są stosowane między innymi dla substancji farmaceutycznych, pigmentów specjalistycznych, materiałów bateryjnych, ceramiki technicznej oraz zaawansowanych dodatków chemicznych.
Nie należy jednak oceniać technologii wyłącznie przez wartość d50. Równie istotne są d97 lub d99, udział frakcji nadziarna, kształt cząstek i stabilność rozkładu w czasie. Produkt o właściwej średniej wielkości zbyt szerokim rozkładzie może powodować problemy z mieszaniem, dozowaniem, prasowaniem, powlekaniem lub rozpuszczaniem.
Klasyfikacja jest częścią procesu, nie dodatkiem
W precyzyjnej mikronizacji jakość klasyfikacji bywa ważniejsza niż sama energia mielenia. Klasyfikator dynamiczny pozwala regulować punkt odcięcia poprzez zmianę prędkości wirnika i parametrów przepływu gazu. W instalacjach mechanicznych ogranicza to nadmierne przemiałowanie i poprawia efektywność energetyczną. W układach strumieniowych umożliwia odprowadzanie wymaganej frakcji, zanim drobne cząstki ulegną niepotrzebnej recyrkulacji.
Temperatura, materiały wrażliwe i ryzyko aglomeracji
Mikronizacja mechaniczna generuje ciepło w wyniku pracy napędu, tarcia i uderzeń. Dla stabilnych termicznie minerałów czy wielu surowców chemicznych nie stanowi to ograniczenia. Problem pojawia się przy materiałach niskotopliwych, higroskopijnych, tłustych, termowrażliwych lub podatnych na zmianę właściwości pod wpływem temperatury.
W takich przypadkach konieczne może być chłodzenie powietrzem procesowym, kondycjonowanie wsadu, chłodzona komora lub mielenie kriogeniczne. W przeciwnym razie materiał może mięknąć, osadzać się na elementach roboczych i tworzyć aglomeraty. Wydajność spada, a rozkład ziarnowy przestaje być stabilny.
Młyn strumieniowy może ograniczyć problem lokalnego przegrzewania, zwłaszcza gdy proces prowadzony jest z użyciem odpowiednio przygotowanego gazu. Nie jest to jednak automatyczna gwarancja niskiej temperatury produktu. Temperatura na wlocie, ciśnienie rozprężania, wilgotność gazu, czas przebywania i właściwości materiału należy oceniać dla konkretnej aplikacji.
Dla materiałów wrażliwych na utlenianie dodatkową korzyścią może być praca w obiegu azotu. Rozwiązanie to ogranicza kontakt z tlenem i może podnieść bezpieczeństwo procesu dla pyłów o określonych właściwościach wybuchowych. Wymaga jednak szczelnej instalacji, kontroli atmosfery oraz właściwie zaprojektowanego odzysku i filtracji produktu.
Czystość produktu i zużycie części
Kontakt surowca z elementami mielącymi jest istotnym kryterium przy produkcji wysokoczystych proszków. W młynach mechanicznych naturalnie występuje zużycie pinów, bijaków, tarcz, wykładzin oraz klasyfikatora. Dobór stali nierdzewnej, materiałów odpornych na ścieranie lub powłok ceramicznych pozwala ograniczyć ryzyko kontaminacji, ale go całkowicie nie eliminuje.
Technologia strumieniowa minimalizuje kontakt produktu z ruchomymi częściami mielącymi, ponieważ rozdrabnianie zachodzi głównie w wyniku zderzeń między cząstkami. To istotna zaleta w farmacji, produkcji pigmentów o wysokiej czystości, materiałów elektronicznych czy zaawansowanych materiałów bateryjnych. Warto pamiętać, że zużyciu nadal mogą podlegać dysze, wykładziny komory i elementy klasyfikatora, szczególnie przy materiałach silnie abrazyjnych.
Ocena czystości powinna obejmować całą linię, nie tylko młyn. Podajnik, zawory, rurociągi, cyklon, filtr, system odbioru i uszczelnienia muszą być wykonane z materiałów odpowiednich dla produktu. Przy częstych zmianach asortymentu liczy się również dostępność do czyszczenia, brak stref martwych oraz możliwość walidacji procedury mycia.
Energia i koszty całkowite eksploatacji
Młyny mechaniczne są zwykle korzystniejsze energetycznie przy średnim i grubszym zakresie rozdrobnienia oraz przy dużych przepływach materiału. Ich instalacja może być prostsza, a zapotrzebowanie na media pomocnicze niższe. W wielu zakładach jest to rozwiązanie zapewniające najlepszy kompromis między wydajnością, jakością i kosztem jednostkowym produktu.
Mikronizacja strumieniowa wymaga energii do wytworzenia sprężonego gazu. Koszt ten trzeba oceniać na poziomie całego systemu, uwzględniając sprężarki, osuszanie i filtrację gazu, ewentualny obieg zamknięty azotu oraz odpylanie. Przy bardzo drobnych frakcjach dodatkowy koszt może być uzasadniony jakością niedostępną lub trudną do powtarzalnego osiągnięcia metodą mechaniczną.
Porównanie nie może ograniczać się do mocy silnika młyna ani ceny zakupu urządzenia. Należy zestawić koszt energii, zużycie części, straty produktu, czas czyszczenia, dostępność instalacji, nakłady na utrzymanie ruchu i wartość produktu poza specyfikacją. Dla materiału o wysokiej cenie nawet niewielkie ograniczenie zanieczyszczeń lub odrzutów może przesądzić o opłacalności bardziej zaawansowanej technologii.
Jak dobrać technologię do procesu
Najbardziej wiarygodną podstawą decyzji są próby na rzeczywistym materiale, prowadzone z określonym celem jakościowym. Przed ich rozpoczęciem warto zdefiniować nie tylko docelowe d50, lecz także maksymalną frakcję nadziarna, dopuszczalną temperaturę produktu, limit zanieczyszczeń, wilgotność, wymaganą wydajność godzinową i sposób pakowania lub dalszego przetwarzania.
Istotne są także cechy wsadu: twardość, ścieralność, zawartość tłuszczu, skłonność do elektryzowania się, podatność na aglomerację oraz zagrożenia pyłowe. Materiał, który w skali laboratoryjnej miele się prawidłowo, może zachowywać się inaczej podczas ciągłej pracy przemysłowej. Dlatego test powinien odwzorowywać planowaną konfigurację podawania, klasyfikacji, separacji i odbioru produktu.
DP Pulverizer Polska projektuje dobór urządzeń jako element całego procesu, a nie wybór pojedynczego młyna z katalogu. Tylko takie podejście pozwala zestawić parametry jakościowe z realną wydajnością, bezpieczeństwem i kosztem eksploatacji.
Właściwa technologia nie zawsze będzie tą, która osiąga najmniejszą cząstkę. Najlepszym wyborem jest układ, który przez lata utrzymuje wymaganą specyfikację produktu, pracuje przewidywalnie i daje zakładowi przestrzeń do rozwoju kolejnych formulacji.