Nagły wzrost poboru mocy, niestabilna frakcja produktu albo przegrzewanie materiału rzadko są pojedynczym problemem maszyny. Analiza awarii układu mielenia powinna objąć cały tor procesu: podawanie, komorę mielącą, klasyfikację, transport pneumatyczny, odpylanie oraz automatykę. Dopiero wtedy można odróżnić objaw od rzeczywistej przyczyny i uniknąć kosztownej wymiany sprawnych podzespołów.
W zakładach przetwarzających proszki każda godzina niestabilnej pracy oznacza nie tylko przestój. To również ryzyko partii poza specyfikacją, większe zużycie energii, przyspieszone ścieranie elementów roboczych i obciążenie zespołu utrzymania ruchu. Skuteczna diagnostyka musi więc odpowiadać na dwa pytania: co zmieniło się w procesie oraz dlaczego układ nie kompensuje tej zmiany w granicach założonych parametrów.
Dlaczego awaria młyna nie zawsze zaczyna się w młynie
Układ mielenia pracuje jako system naczyń połączonych. Młyn strumieniowy może nie osiągać wymaganej drobności z powodu zbyt niskiego lub niestabilnego ciśnienia sprężonego gazu. Młyn pinowy albo młotkowy może generować nadmierne drgania wskutek nierównomiernego podawania surowca, a nie uszkodzenia wirnika. Z kolei obniżona wydajność młyna klasyfikującego powietrznego bywa wynikiem zmian w instalacji odpylania, nieszczelności przewodów lub nieprawidłowego punktu pracy wentylatora.
Takie zależności mają szczególne znaczenie przy materiałach higroskopijnych, abrazyjnych, termowrażliwych i o zmiennej wilgotności. W przypadku pigmentów, minerałów, składników bateryjnych czy produktów spożywczych niewielka zmiana właściwości wsadu może istotnie wpłynąć na płynność, skłonność do aglomeracji i zachowanie materiału w strefie mielenia.
Dlatego diagnozy nie należy zaczynać od pytania: „który element się zepsuł?”. Właściwsze brzmi: „który parametr procesu odchylił się jako pierwszy i jaki mechanizm mógł wywołać kolejne odchylenia?”.
Analiza awarii układu mielenia od danych, nie od przypuszczeń
Największą wartość mają dane porównane z okresem stabilnej pracy. Nie wystarczy pojedynczy odczyt prądu silnika czy temperatury łożyska. Potrzebny jest trend obejmujący co najmniej zmianę produkcyjną, a przy procesach okresowych także kilka porównywalnych partii.
W praktyce należy zestawić wydajność, pobór mocy, temperatury, ciśnienia, podciśnienie w instalacji, obroty elementów wirujących, nastawy klasyfikatora oraz wyniki kontroli granulometrycznej. Równolegle trzeba sprawdzić dane o materiale: numer partii, wilgotność, gęstość nasypową, temperaturę wsadu, udział frakcji nadziarna i ewentualną zmianę dostawcy.
Ważna jest chronologia. Jeżeli najpierw zmieniła się wilgotność materiału, później wzrósł pobór prądu, a na końcu pojawiło się zatykanie filtra, kierunek analizy jest inny niż w sytuacji, w której pierwszym sygnałem były rosnące drgania zespołu napędowego. Chronologia ogranicza liczbę hipotez i skraca czas postoju.
Parametry, które warto monitorować stale
Dla urządzeń pracujących w sposób ciągły warto włączyć do standardowego nadzoru przede wszystkim trend poboru mocy, drgań, temperatur łożysk, różnicy ciśnień na filtrach oraz parametrów powietrza procesowego. W układach z klasyfikacją kluczowe są także obroty klasyfikatora i stabilność strumienia powietrza. Dla systemów kriogenicznych dochodzi kontrola temperatury materiału i czynnika chłodzącego.
Nie każdy parametr wymaga kosztownego systemu predykcyjnego. Nawet konsekwentnie prowadzony rejestr nastaw, wyników sitowych lub laserowej analizy wielkości cząstek oraz obserwacji operatora pozwala zauważyć powolne pogarszanie się procesu przed wystąpieniem awarii funkcjonalnej.
Najczęstsze objawy i ich rzeczywiste źródła
Spadek wydajności jest jednym z najbardziej mylących objawów. Może wynikać ze zużycia narzędzi mielących, lecz równie często jego przyczyną jest ograniczenie przepływu w podajniku, mostkowanie materiału w zasobniku, zbyt mała wydajność instalacji powietrznej albo częściowo zatkany filtr. W młynach strumieniowych trzeba dodatkowo zweryfikować jakość i stabilność sprężonego powietrza lub gazu obojętnego.
Zbyt gruba frakcja produktu zwykle kieruje uwagę na ustawienia klasyfikatora lub prędkość wirnika. Jest to słuszny trop, ale nie jedyny. Wynik może pogorszyć się również przez nadmierne obciążenie młyna, zmianę składu surowca, nieszczelności w obiegu powietrza albo zużycie komponentów odpowiedzialnych za selekcję cząstek. Podnoszenie obrotów bez rozpoznania przyczyny może zwiększyć zużycie energii i pogłębić problem z temperaturą.
Nadmierna ilość frakcji drobnej może oznaczać zbyt agresywne warunki mielenia, lecz bywa też skutkiem recyrkulacji pyłu, nieprawidłowej pracy separatora lub błędu poboru próbki. Zanim zostaną zmienione nastawy, należy potwierdzić reprezentatywność kontroli jakości. W procesach o wąskim rozkładzie uziarnienia błąd próbkowania potrafi prowadzić do błędnych decyzji technologicznych.
Drgania i hałas wymagają szybkiej reakcji, ponieważ mogą wskazywać na niewyważenie, zużycie łożysk, poluzowanie mocowań, ocieranie wirnika albo obecność ciała obcego. Nie należy jednak zakładać, że każdy wzrost drgań oznacza problem mechaniczny. Nierównomierne podawanie materiału, pulsacje w układzie pneumatycznym czy osadzanie produktu na elementach roboczych również potrafią zmienić charakter pracy urządzenia.
Diagnostyka mechaniczna i procesowa musi iść równolegle
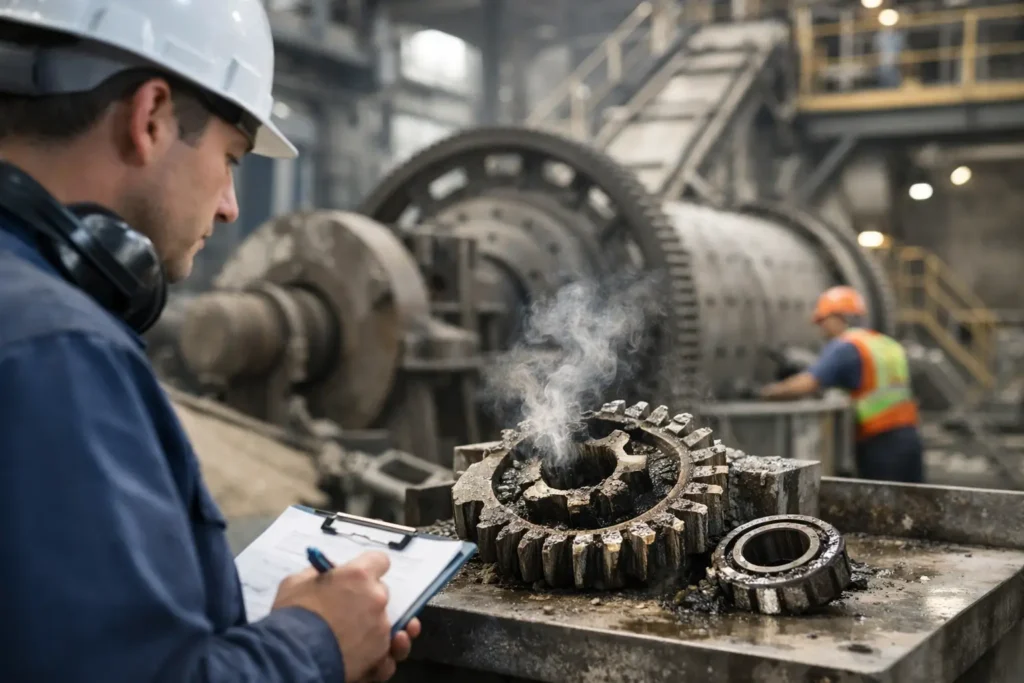
Inspekcja mechaniczna powinna obejmować stopień zużycia bijaków, pinów, tarcz, dysz, wykładzin, sit, wirników i elementów klasyfikujących. Krytyczne są także stan łożysk, osiowość napędu, napięcie pasów, jakość smarowania oraz mocowanie zespołów. W urządzeniach obsługujących materiały abrazyjne zużycie może postępować nierównomiernie, przez co sama ocena wizualna nie zawsze wystarcza.
Jednocześnie zespół powinien sprawdzić podawanie materiału, przepływy powietrza, szczelność instalacji, stan filtrów i działanie zaworów. W wielu przypadkach dopiero połączenie obserwacji mechanicznych z bilansem masowym ujawnia problem. Przykładowo, zużyty rotor może obniżać skuteczność mielenia, ale nagły spadek wydajności po zmianie partii materiału częściej wskazuje na właściwości wsadu lub podawanie niż na zużycie, które narasta stopniowo.
Bezpieczeństwo i jakość jako część analizy
W procesach proszkowych awaria ma również wymiar bezpieczeństwa. Nieszczelność, wzrost temperatury, niekontrolowane osadzanie pyłu czy zakłócenie pracy odpylania mogą zwiększać ryzyko zapłonu lub wybuchu pyłu, zależnie od właściwości materiału i konstrukcji instalacji. Analiza powinna więc potwierdzić stan uziemienia, elementów ochrony przeciwwybuchowej, izolacji stref procesowych oraz procedur czyszczenia.
W farmacji, żywności i nutraceutykach równie istotne są ryzyka jakościowe. Uszkodzone uszczelnienie może powodować zanieczyszczenie produktu, a nieprawidłowe czyszczenie między kampaniami – kontaminację krzyżową. W takich zastosowaniach kryterium zakończenia diagnostyki nie może ograniczać się do uruchomienia urządzenia. Układ musi wrócić do potwierdzonego stanu procesowego i jakościowego.
Jak odróżnić awarię od granicy możliwości procesu
Nie każda trudność eksploatacyjna jest awarią. Czasem urządzenie pracuje poprawnie, lecz zmieniły się oczekiwania wobec procesu: wymagana jest drobniejsza frakcja, większa wydajność, niższa temperatura produktu albo obsługa nowego materiału. Próba osiągnięcia tych celów wyłącznie przez zmianę nastaw może prowadzić do chronicznej niestabilności i szybszego zużycia.
To moment, w którym potrzebna jest ocena technologiczna. Należy sprawdzić, czy typ młyna, sposób klasyfikacji, chłodzenie, transport materiału i odpylanie odpowiadają aktualnym wymaganiom. Dla części materiałów właściwym kierunkiem będzie mielenie kriogeniczne, dla innych zastosowanie młyna strumieniowego, pinowego lub układu z dokładniejszą klasyfikacją powietrzną. Wybór zależy od twardości, wilgotności, wrażliwości termicznej, wymaganego rozkładu ziarnowego i docelowej wydajności.
DP Pulverizer Polska podchodzi do takich przypadków od strony parametrów całego procesu, a nie tylko doboru pojedynczej maszyny. Pozwala to określić, czy priorytetem jest naprawa i stabilizacja obecnego układu, modernizacja jego krytycznych sekcji czy zaprojektowanie instalacji dostosowanej do nowych wymagań produkcyjnych.
Działania po usunięciu przyczyny
Po naprawie warto przeprowadzić kontrolowany rozruch z jasno określonymi kryteriami odbioru. Powinny one obejmować wydajność, pobór energii, stabilność temperatury, poziom drgań oraz zgodność granulacji z wymaganiami produktu. Wyniki należy zapisać jako nową bazę porównawczą dla utrzymania ruchu i technologów.
Następnie trzeba zamknąć analizę przyczyny źródłowej. Sama informacja, że wymieniono łożysko, filtr lub element roboczy, nie wyjaśnia jeszcze, dlaczego doszło do uszkodzenia. Przyczyną mógł być nadmierny pył, niewłaściwe smarowanie, nieosiowość, praca poza projektowym obciążeniem albo brak reakcji na wcześniejsze sygnały. Dopiero usunięcie tego mechanizmu ogranicza ryzyko powtórzenia awarii.
Dobrze prowadzona analiza awarii układu mielenia nie kończy się na przywróceniu ruchu. Jej rezultatem powinien być proces lepiej opisany, łatwiejszy do monitorowania i odporniejszy na zmiany materiału. To właśnie taka wiedza zamienia nieplanowany postój w konkretną decyzję techniczną, która chroni wydajność zakładu w kolejnych miesiącach.