Partia produktu może spełniać średnią wartość granulacji, a mimo to powodować problemy przy tabletkowaniu, mieszaniu, powlekaniu, dozowaniu lub dalszej obróbce termicznej. Dlatego pytanie, jak stabilizować frakcję produktu, nie dotyczy wyłącznie ustawienia młyna. Dotyczy całego układu procesowego: właściwości wsadu, sposobu podawania, energii mielenia, klasyfikacji, transportu pneumatycznego i kontroli jakości.
W produkcji przemysłowej stabilna frakcja oznacza zdolność do utrzymania rozkładu wielkości cząstek w założonym zakresie między partiami, zmianami i okresami eksploatacji urządzenia. Nie chodzi wyłącznie o wartość D50. Równie istotne są udział nadziarna, zawartość frakcji bardzo drobnej, szerokość rozkładu oraz powtarzalność tych parametrów przy wymaganej wydajności.
Co naprawdę oznacza stabilna frakcja produktu
Założenie, że ten sam młyn zawsze wytworzy tę samą granulację, jest zbyt uproszczone. Nawet niewielka zmiana wilgotności surowca, jego temperatury, udziału materiału zawracanego czy zużycia elementów roboczych może przesunąć rozkład ziarnowy. W procesach dla farmacji, żywności, pigmentów, minerałów technicznych czy materiałów bateryjnych takie przesunięcie może przełożyć się na jakość gotowego wyrobu, czas procesu lub poziom odrzutów.
Stabilność należy więc opisywać przez ustalone granice specyfikacji. Przykładowo, produkt może wymagać określonego D90, ograniczenia zawartości cząstek poniżej kilku mikrometrów albo minimalnego udziału frakcji w przedziale docelowym. Parametry trzeba powiązać z funkcją produktu. Materiał przeznaczony do szybkiego rozpuszczania będzie miał inne wymagania niż proszek do transportu pneumatycznego, mieszanka do prasowania czy pigment wymagający określonego efektu optycznego.
D50 nie wystarcza do sterowania procesem
Dwie partie o identycznym D50 mogą zachowywać się całkowicie inaczej. Jedna może mieć wąski, kontrolowany rozkład, a druga duży udział zarówno pyłu, jak i nadziarna. W praktyce to właśnie krańce rozkładu często generują koszty. Nadziarno pogarsza jednorodność, może blokować sita i powodować defekty powierzchni. Zbyt duża ilość frakcji drobnej zwiększa pylenie, ryzyko aglomeracji, straty w odpylaniu oraz podatność produktu na wilgoć.
Dobrze zaprojektowana kontrola jakości obejmuje zatem analizę pełnej krzywej rozkładu cząstek, a nie pojedynczego wskaźnika. Metoda pomiaru również musi być spójna. Wyniki z analizy sitowej, dyfrakcji laserowej i obrazowania dynamicznego nie są automatycznie porównywalne, zwłaszcza dla materiałów o nieregularnym kształcie cząstek.
Jak stabilizować frakcję produktu od wsadu
Najskuteczniejsza regulacja nie zaczyna się przy panelu operatorskim, lecz przed podaniem surowca do młyna. Zmienność materiału wejściowego musi być rozpoznana i ograniczona. Krytyczne znaczenie mają przede wszystkim wilgotność, temperatura, twardość, kruchość, zawartość tłuszczu lub składników lepkich, gęstość nasypowa oraz pierwotny rozmiar cząstek.
Materiał o podwyższonej wilgotności częściej tworzy aglomeraty i osadza się w strefach przepływu. Z kolei suchy, kruchy wsad może nadmiernie generować frakcję pylistą. Przy materiałach wrażliwych termicznie wzrost temperatury w komorze mielenia zmienia nie tylko efektywność redukcji rozmiaru, ale czasem również strukturę lub właściwości funkcjonalne produktu.
Stabilizacja wsadu może wymagać kondycjonowania, przesiewania wstępnego, rozdrabniania etapowego albo zastosowania podajnika zapewniającego równomierny strumień masowy. Podawanie pulsacyjne powoduje okresowe przeciążenie młyna. W efekcie część materiału jest mielona zbyt długo, a część opuszcza układ niedostatecznie rozdrobniona. Przy wysokich wymaganiach jakościowych warto monitorować rzeczywistą masę podawanego wsadu, a nie opierać się wyłącznie na stałej prędkości dozownika.
Mielenie i klasyfikacja muszą pracować jako jeden układ
W wielu procesach problemem nie jest zbyt mała energia mielenia, ale brak skutecznego rozdziału cząstek gotowych od tych, które wymagają dalszego rozdrabniania. Zwiększenie obrotów wirnika lub ciśnienia powietrza może podnieść udział drobnej frakcji, lecz równocześnie zwiększyć zużycie energii, temperaturę procesu i intensywność ścierania elementów roboczych.
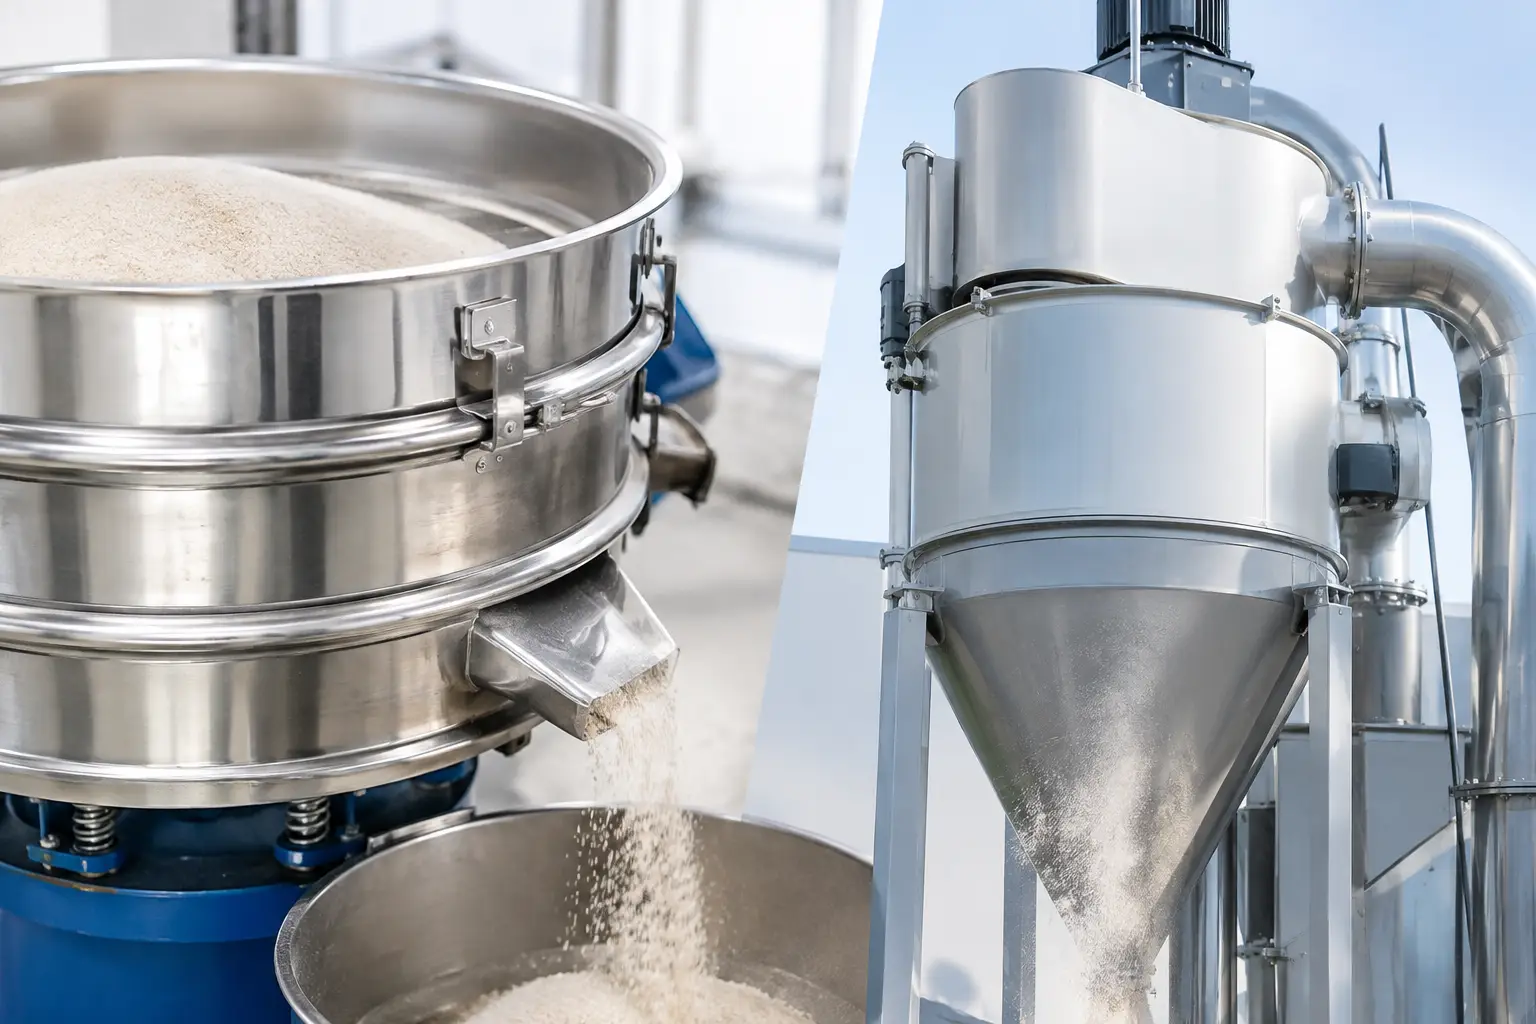
Właśnie dlatego układy z klasyfikacją powietrzną są często właściwym rozwiązaniem dla produktów o wąskiej tolerancji granulometrycznej. Klasyfikator kontroluje punkt odcięcia, oddzielając cząstki spełniające wymagania od frakcji grubszej kierowanej do dalszego mielenia. Stabilność zależy wtedy od relacji między prędkością klasyfikatora, przepływem powietrza, obciążeniem materiałowym i charakterystyką samego surowca.
W młynach strumieniowych rozkład ziarnowy można regulować między innymi energią strumieni gazu, konfiguracją dysz, ilością materiału w strefie mielenia oraz ustawieniami klasyfikatora. W młynach pinowych, turbo lub młotkowych kluczowe są prędkość obwodowa, geometria elementów rozdrabniających, wielkość oczek sita i stabilność podawania. Nie istnieje jedno ustawienie właściwe dla każdego materiału. Parametry należy ustalić na podstawie prób procesowych, a następnie zapisać jako recepturę produkcyjną.
Nie kompensuj problemu tylko wyższą prędkością
Podnoszenie prędkości młyna jest najprostszą reakcją na wzrost udziału nadziarna, ale rzadko stanowi pełne rozwiązanie. Jeżeli przyczyną jest nierówny wsad, nieszczelność układu, niewłaściwy przepływ powietrza lub zużyte elementy, większa energia jedynie rozszerzy rozkład w kierunku frakcji ultradrobnej.
Lepszym podejściem jest diagnoza bilansu procesu. Należy porównać parametry wsadu i produktu, wydajność, pobór mocy, temperaturę, spadki ciśnienia oraz nastawy klasyfikacji. Zmiana jednego parametru powinna być oceniana względem całej krzywej granulometrycznej, a nie tylko względem średniej wartości rozmiaru cząstki.
Kontrola przepływu powietrza i odbioru produktu
W instalacjach pneumatycznych przepływ powietrza pełni kilka funkcji jednocześnie: transportuje materiał, wspiera klasyfikację, odbiera ciepło i kieruje produkt do separatora lub filtra. Jego wahania bezpośrednio wpływają na frakcję końcową. Zbyt niski przepływ może zwiększać czas przebywania cząstek w młynie, natomiast zbyt wysoki może zmieniać skuteczność rozdziału i porywać materiał, który powinien zostać poddany dalszemu mieleniu.
Przyczyną niestabilności bywają pozornie drugorzędne elementy: zabrudzony filtr, zmiana oporów na przewodach, nieszczelność, niewłaściwie ustawiona przepustnica albo nierównomierne opróżnianie odbiornika. Dlatego odbiór produktu i odpylanie należy traktować jako część technologii granulacji, a nie wyłącznie wyposażenie pomocnicze.
Szczególnej uwagi wymagają proszki higroskopijne, lepkie i elektrostatyczne. Ich osadzanie się w instalacji zmienia efektywny przekrój przewodów, powoduje okresowe odrywanie aglomeratów i zakłóca bilans masowy. W takich przypadkach istotne mogą być materiały wykonania, wykończenie powierzchni, kontrola wilgotności gazu procesowego oraz konstrukcja minimalizująca strefy zalegania.
Utrzymanie ruchu jako element jakości frakcji
Wahania granulacji często są pierwszym mierzalnym sygnałem zużycia maszyny. Starcie pinów, młotków, wykładzin, dysz, wirnika klasyfikatora lub sit zmienia warunki procesu stopniowo, dlatego problem może pozostawać niewidoczny aż do przekroczenia limitu jakościowego.
Plan utrzymania ruchu powinien uwzględniać nie tylko czas pracy urządzenia, ale również właściwości przetwarzanego materiału. Abrasyjne minerały i pigmenty będą powodować inne tempo zużycia niż produkty spożywcze czy nutraceutyczne. Należy ustalić punkty inspekcyjne, dopuszczalne granice zużycia oraz zasady weryfikacji granulacji po wymianie elementów roboczych.
W praktyce warto zestawiać wyniki analizy cząstek z danymi operacyjnymi: poborem mocy, temperaturą, ciśnieniem, obrotami i wydajnością. Taki trend pozwala odróżnić jednorazowe odchylenie surowca od narastającego problemu mechanicznego. Dla procesów krytycznych uzasadnione jest wdrożenie automatycznego rejestrowania parametrów i procedur reakcji na przekroczenie ustalonych progów.
Walidacja receptury w warunkach produkcyjnych
Parametry ustalone podczas testu laboratoryjnego lub prób półtechnicznych są punktem wyjścia, nie gotową recepturą dla pełnej skali. Zmiana wydajności, długości instalacji, konstrukcji odpylania i obciążenia cieplnego może wpłynąć na zachowanie materiału. Skalowanie wymaga zachowania krytycznych warunków procesowych, a nie prostego przeliczenia wydajności przez godzinę.
Dobrą praktyką jest określenie zakresów roboczych dla najważniejszych parametrów oraz wskazanie tych, których operator nie powinien zmieniać bez oceny technologicznej. Receptura powinna zawierać także wymagania dotyczące przygotowania wsadu, kolejności rozruchu, stabilizacji układu przed poborem próby i sposobu postępowania z materiałem poza specyfikacją.
DP Pulverizer Polska projektuje systemy mielenia i klasyfikacji z perspektywą całego procesu, ponieważ powtarzalna frakcja jest wynikiem współpracy urządzeń, automatyki i właściwie zdefiniowanych warunków pracy. Najlepszy efekt daje instalacja dobrana do materiału oraz do granic jakościowych, które produkt ma utrzymać nie tylko podczas próby, lecz także przez lata produkcji.