Separator nie jest dodatkiem do młyna ani urządzeniem wybieranym wyłącznie według wydajności katalogowej. W układzie mielenia decyduje o tym, które cząstki trafią do produktu, które wrócą do dalszego rozdrabniania i jak stabilnie będzie pracować cała instalacja. Dlatego pytanie, jak dobrać separator cząstek, należy rozpatrywać na poziomie całego procesu: właściwości materiału, docelowej granulacji, wymaganej czystości oraz warunków pracy linii.
Błędnie dobrany separator może ograniczyć przepustowość młyna, zwiększyć zużycie energii, powodować nadmiar frakcji grubej w produkcie lub niepotrzebne zawracanie materiału. W procesach dla farmacji, żywności, pigmentów, minerałów czy materiałów bateryjnych konsekwencją bywa również niezgodność produktu ze specyfikacją. Dobór powinien więc opierać się na danych procesowych i próbach, a nie na samej wartości nominalnej wielkości cięcia.
Od specyfikacji produktu do punktu cięcia
Pierwszym krokiem jest precyzyjne określenie produktu końcowego. W praktyce nie wystarczy zapis „proszek poniżej 50 µm”. Należy ustalić, czy wymaganie dotyczy maksymalnego rozmiaru cząstki, mediany d50, udziału frakcji poniżej określonej wartości czy całego rozkładu wielkości cząstek.
Separator pracuje wokół tak zwanego punktu cięcia. Jest to rozmiar, przy którym cząstka ma zbliżone prawdopodobieństwo wejścia do frakcji drobnej lub grubej. W klasyfikacji powietrznej punkt cięcia można regulować między innymi prędkością wirnika klasyfikatora, natężeniem przepływu powietrza i obciążeniem materiałowym. Sama możliwość osiągnięcia danego d50 nie przesądza jednak o jakości separacji.
Równie istotna jest ostrość cięcia, czyli zdolność urządzenia do wyraźnego rozdzielenia frakcji. Jeżeli produkt ma mieć wąski rozkład granulometryczny, klasyfikator musi ograniczać obecność zarówno zbyt dużych cząstek, jak i nadmiaru bardzo drobnej frakcji. W zastosowaniach, gdzie dopuszczalna jest szersza krzywa uziarnienia, można priorytetowo potraktować wydajność i niższe jednostkowe zużycie energii.
Jak dobrać separator cząstek do rodzaju materiału
Parametry materiału często przesądzają o wyborze technologii bardziej niż oczekiwana wydajność. Materiał sypki, suchy i nieaglomerujący będzie zachowywał się w separatorze inaczej niż proszek higroskopijny, lepki, włóknisty lub o dużej zawartości frakcji ultradrobnej.
W przypadku materiałów mineralnych podstawowe znaczenie ma twardość, ścieralność i gęstość nasypowa. Materiały ścierne wymagają odpowiednich wykładzin oraz elementów roboczych odpornych na zużycie. W przeciwnym razie zmiana geometrii wirnika lub strefy separacji będzie stopniowo pogarszać powtarzalność cięcia, a ryzyko zanieczyszczenia produktu materiałem konstrukcyjnym wzrośnie.
Proszki organiczne, spożywcze i nutraceutyczne wymagają z kolei kontroli temperatury, higienicznej konstrukcji oraz łatwego czyszczenia. Wysoka temperatura powietrza procesowego może prowadzić do zbrylania, zmiany właściwości produktu albo osadzania materiału wewnątrz urządzenia. Dla substancji wrażliwych termicznie warto analizować układ jako całość, w tym możliwość pracy z chłodzonym powietrzem lub zastosowanie technologii kriogenicznej.
Materiały o niskiej gęstości, włókniste lub silnie elektrostatyczne mogą ograniczać skuteczność klasyfikacji. Cząstki nie poruszają się wtedy zgodnie z założonym bilansem sił aerodynamicznych, a ich aglomeraty mogą zachowywać się jak cząstki znacznie większe. Niezbędne bywa odpowiednie przygotowanie nadawy, regulacja wilgotności, jonizacja lub zastosowanie systemu rozbijania aglomeratów przed separacją.
Wybór technologii separacji
W typowych instalacjach proszkowych stosuje się kilka rozwiązań, których funkcje należy wyraźnie odróżnić. Sito kontrolne skutecznie usuwa pojedyncze nadwymiarowe cząstki, ale przy bardzo drobnych proszkach może mieć ograniczoną wydajność i skłonność do zapychania. Cyklon służy przede wszystkim do oddzielania produktu od strumienia gazu, a nie do precyzyjnego kształtowania granulacji.
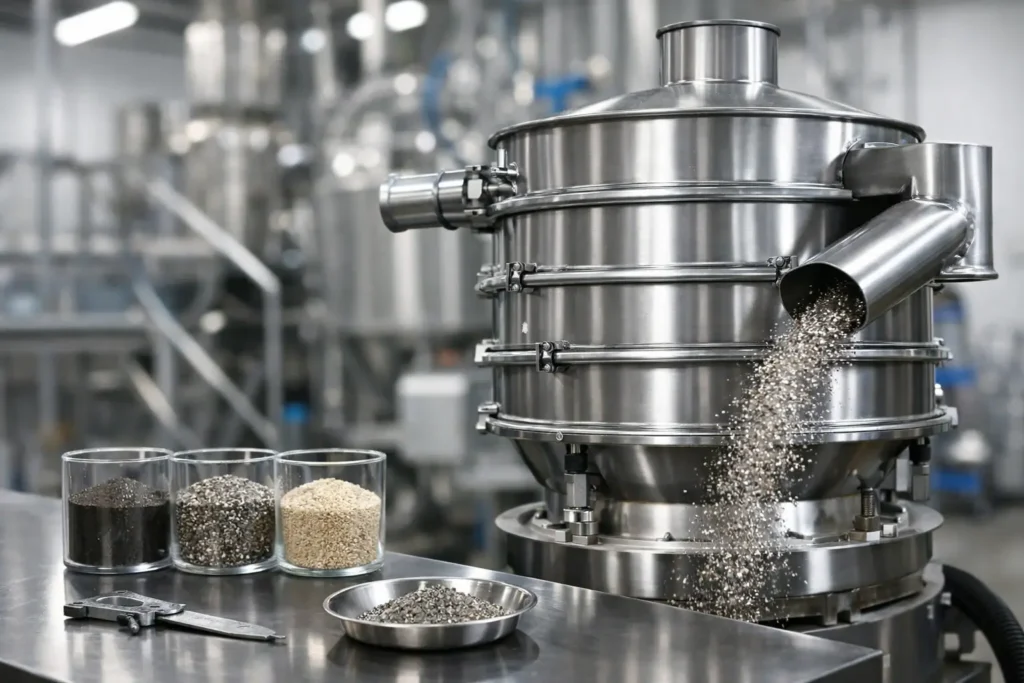
Gdy celem jest podział drobnych proszków według wielkości cząstek, najczęściej stosuje się klasyfikację powietrzną. W separatorze dynamicznym wirnik wytwarza pole odśrodkowe, które przeciwstawia się sile oporu aerodynamicznego. Drobne cząstki są unoszone z przepływem powietrza do frakcji gotowej, natomiast grubsze są odrzucane i odbierane jako frakcja gruba lub zawracane do młyna.
Separatory statyczne mają prostszą konstrukcję i mogą być właściwym rozwiązaniem przy mniej wymagającym rozdziale oraz większych punktach cięcia. Ich zaletą jest niższa złożoność techniczna. Ograniczeniem jest mniejsza elastyczność regulacji i zwykle niższa ostrość klasyfikacji w porównaniu z rozwiązaniami dynamicznymi.
W zamkniętym obiegu mielenia separator dynamiczny pełni funkcję kontrolną dla całego procesu. Odbiera gotową frakcję tak szybko, jak to możliwe, a frakcję nadwymiarową kieruje do ponownego rozdrabniania. Dzięki temu ogranicza się przemiał gotowego produktu, który niepotrzebnie zwiększa udział pyłu, pobór energii i obciążenie filtracji.
Parametry, które trzeba zebrać przed doborem
Profesjonalny dobór zaczyna się od kompletnej karty procesu. Im dokładniejsze dane wejściowe, tym większa szansa na osiągnięcie wymaganej jakości bez przewymiarowania instalacji. Warto przygotować przede wszystkim:
- aktualny i docelowy rozkład wielkości cząstek, wraz z metodą jego pomiaru;
- wymaganą wydajność godzinową oraz planowany profil pracy zmianowej;
- gęstość właściwą i nasypową, wilgotność, temperaturę, ścieralność oraz skłonność do aglomeracji;
- informacje o palności pyłu, wymagania ATEX, czystości materiałowej i wymaganiach higienicznych;
- sposób podawania materiału, dostępne media procesowe i ograniczenia przestrzenne zakładu;
- oczekiwany układ procesu: klasyfikacja samodzielna, przesiewanie kontrolne czy obieg zamknięty z młynem.
Wydajność separatora należy oceniać przy konkretnym produkcie i konkretnym punkcie cięcia. Ta sama maszyna może pracować z wysoką przepustowością dla materiału o średniej granulacji, lecz wyraźnie wolniej przy cięciu do kilku mikrometrów. Zmniejszenie punktu cięcia zwykle wymaga większej energii powietrza, wyższej prędkości obrotowej i często obniża możliwy przerób masowy.
Bilans powietrza i integracja z młynem
Separator powietrzny nie działa niezależnie od wentylatora, cyklonu, filtra oraz układu transportu. Stabilny przepływ powietrza jest warunkiem powtarzalnego rozdziału. Wahania podciśnienia, nieszczelności instalacji lub narastający spadek ciśnienia na filtrze mogą zmieniać charakterystykę produktu mimo niezmienionych nastaw separatora.
Szczególnej uwagi wymaga relacja między wydajnością młyna a zdolnością separatora do odbioru frakcji drobnej. Jeśli młyn dostarcza więcej materiału, niż separator może skutecznie sklasyfikować, rośnie udział frakcji grubej w produkcie albo następuje przeciążenie obiegu zawrotnego. Jeśli separator jest zbyt duży w stosunku do rzeczywistego obciążenia, inwestycja i koszty ruchowe mogą być nieuzasadnione.
W instalacjach z młynem strumieniowym klasyfikator powietrzny jest często integralną częścią technologii. Ustawienia klasyfikatora wpływają wtedy nie tylko na granicę rozdziału, lecz również na czas przebywania cząstek w strefie mielenia. W młynach pinowych, turbo i młotkowych separacja zewnętrzna może umożliwić precyzyjniejszą kontrolę produktu oraz stworzenie efektywnego obiegu zamkniętego.
Nie wybieraj wyłącznie według wartości d50
Dwie instalacje deklarujące identyczne d50 mogą dostarczać produkty o zupełnie innym rozkładzie granulometrycznym. Przy zakupie warto pytać o krzywe rozdziału, udział frakcji nadwymiarowej, uzysk frakcji docelowej oraz zachowanie urządzenia przy zmianach obciążenia. Istotne są też czas czyszczenia, dostęp serwisowy, odporność elementów na zużycie i dostępność części eksploatacyjnych.
W branżach regulowanych należy dodatkowo uwzględnić wykonanie materiałowe, możliwość walidacji czyszczenia, ograniczenie stref martwych oraz dokumentację urządzenia. W procesach z pyłami wybuchowymi konstrukcja musi być zgodna z oceną ryzyka dla konkretnego materiału i całej instalacji. Samo oznaczenie komponentu nie zastępuje analizy zagrożeń procesu.
Próby procesowe jako etap decyzyjny
Najbardziej wiarygodną metodą weryfikacji doboru są próby na reprezentatywnej próbce materiału. Pozwalają one określić realną wydajność, osiągalny punkt cięcia, temperaturę produktu, skłonność do odkładania się pyłu oraz wpływ parametrów pracy na rozkład granulometryczny. Próby są szczególnie wartościowe, gdy materiał ma zmienny skład, pochodzi od różnych dostawców lub ma nietypową morfologię cząstek.
Dobrze zaplanowany test nie powinien kończyć się odpowiedzią, czy urządzenie „działa”. Jego wyniki powinny wskazać optymalne okno operacyjne, granice stabilnej pracy i kompromisy między wydajnością, jakością oraz poborem energii. To właśnie na tej podstawie można zaprojektować separator i układ pomocniczy, który będzie pracował powtarzalnie również po przejściu ze skali próbnej do produkcyjnej.
W DP Pulverizer Polska dobór separatora traktujemy jako element projektowania całego układu przetwarzania proszku. Najlepsze rozwiązanie nie zawsze oznacza najmniejszy możliwy punkt cięcia. Oznacza stabilny produkt w wymaganej specyfikacji, przewidywalną wydajność i technologię, którą zakład może bezpiecznie oraz ekonomicznie eksploatować przez lata.