Materiał może mieć właściwą granulację na wyjściu z młyna, a mimo to nie spełniać wymagań produkcyjnych już kilka minut później. Właśnie dlatego pytanie, jak mielić materiały higroskopijne, nie dotyczy wyłącznie wyboru maszyny. Decyduje o tym cały układ: stan surowca, wilgotność i temperatura powietrza, sposób podawania, energia wnoszona podczas rozdrabniania oraz szczelność transportu i odbioru proszku.
Materiały higroskopijne absorbują parę wodną z otoczenia. Skutkiem mogą być aglomeraty, narastanie produktu na elementach roboczych, wahania wydajności, zatkanie filtrów i niestabilny rozkład wielkości cząstek. W branży spożywczej, farmaceutycznej, chemicznej czy w produkcji dodatków do baterii problem szybko przekłada się na straty surowca, przestoje i ryzyko odrzucenia partii.
Dlaczego higroskopijność utrudnia mielenie
Pochłonięta wilgoć tworzy na powierzchni cząstek cienką warstwę cieczy. W zależności od materiału może ona powodować mostkowanie kapilarne, częściowe rozpuszczanie składników albo wzrost sił adhezji. Proszek przestaje zachowywać się jak materiał sypki, a zaczyna tworzyć zbrylone skupiska o zmiennej wytrzymałości.
Podczas mielenia sytuację dodatkowo komplikuje temperatura. Energia mechaniczna jest częściowo zamieniana w ciepło. Jeżeli produkt ma niską temperaturę zeszklenia, zawiera frakcje tłuszczowe, cukry, sole lub lepiszcza, nawet niewielki wzrost temperatury może zwiększyć jego kleistość. Młyn osiąga wtedy pozornie wysoką intensywność pracy, lecz zamiast redukować cząstki, ugniata materiał na wirniku, sitach, przewodach i filtrach.
Należy rozróżnić higroskopijność od zbyt wysokiej wilgotności początkowej. Materiał może wejść do instalacji suchy, ale pochłonąć wodę podczas krótkiego kontaktu z powietrzem hali. Z kolei surowiec o podwyższonej wilgotności może wymagać suszenia przed procesem, niezależnie od tego, czy jego zdolność sorpcji jest duża. To dwa różne problemy procesowe, które wymagają odmiennego podejścia.
Jak mielić materiały higroskopijne: zacząć od danych
Dobór technologii powinien wynikać z testów materiałowych, a nie wyłącznie z deklarowanej wydajności młyna. Kluczowe są zawartość wilgoci, aktywność wody, krzywa sorpcji, rozkład wielkości cząstek, gęstość nasypowa, podatność na nagrzewanie oraz wymagana frakcja końcowa. W praktyce warto również określić, jak długo proszek może pozostawać w kontakcie z powietrzem o znanej wilgotności względnej bez pogorszenia płynności.
Znaczenie ma także cel procesu. Inne ustawienia są potrzebne, gdy zadaniem jest rozdrobnienie produktu do kilkuset mikrometrów, a inne przy mikronizacji do wartości poniżej 50 µm. Im drobniejsza frakcja, tym większa powierzchnia właściwa i szybsze pobieranie wilgoci. Dążenie do bardzo małego D90 bez kontroli atmosfery może więc obniżyć stabilność produktu po mieleniu.
Ocena surowca przed uruchomieniem linii
Reprezentatywna próba powinna być pobrana z warunków możliwie zbliżonych do realnej produkcji. Próbka przygotowana w laboratorium o niskiej wilgotności może nie odzwierciedlać zachowania surowca w zakładzie. Warto ocenić tworzenie mostów w zasobniku, skłonność do osadzania na stali nierdzewnej, zmianę temperatury podczas rozdrabniania oraz zdolność produktu do przesiewania po kilku godzinach magazynowania.
Dane z prób pozwalają określić nie tylko model urządzenia, ale też potrzebę zastosowania osuszania, chłodzenia, przesiewania ochronnego lub klasyfikacji powietrznej. Taka analiza ogranicza ryzyko zakupu systemu, który osiąga zakładaną wydajność jedynie przez pierwszą godzinę pracy.
Kontrola wilgoci w całym systemie
Najskuteczniejszą metodą ograniczania zbrylania jest utrzymanie suchego, kontrolowanego środowiska na całej drodze produktu. Sam młyn pracujący w szczelnej obudowie nie rozwiąże problemu, jeśli surowiec jest ładowany z otwartego stanowiska, a zmielony proszek trafia do nieuszczelnionego big-baga.
W instalacjach dla produktów wrażliwych stosuje się zamknięte podawanie z silosów, zbiorników lub stacji rozładunku worków wyposażonych w odciąg i odpowiednią organizację przepływu powietrza. Powietrze procesowe można osuszać, a tam, gdzie wymaga tego produkt lub bezpieczeństwo, zastąpić gazem obojętnym. Istotne jest utrzymanie stabilnych parametrów, ponieważ krótkotrwałe skoki punktu rosy mogą wywołać kondensację na chłodniejszych powierzchniach instalacji.
Temperaturę należy monitorować nie tylko w komorze mielenia. Krytyczne bywają również przewody po młynie, cyklon, filtr odbiorczy oraz zbiornik produktu. Jeżeli którykolwiek element ma temperaturę niższą od punktu rosy gazu procesowego, wilgoć może kondensować lokalnie i zapoczątkować narastanie osadu.
Dobór technologii mielenia do właściwości proszku
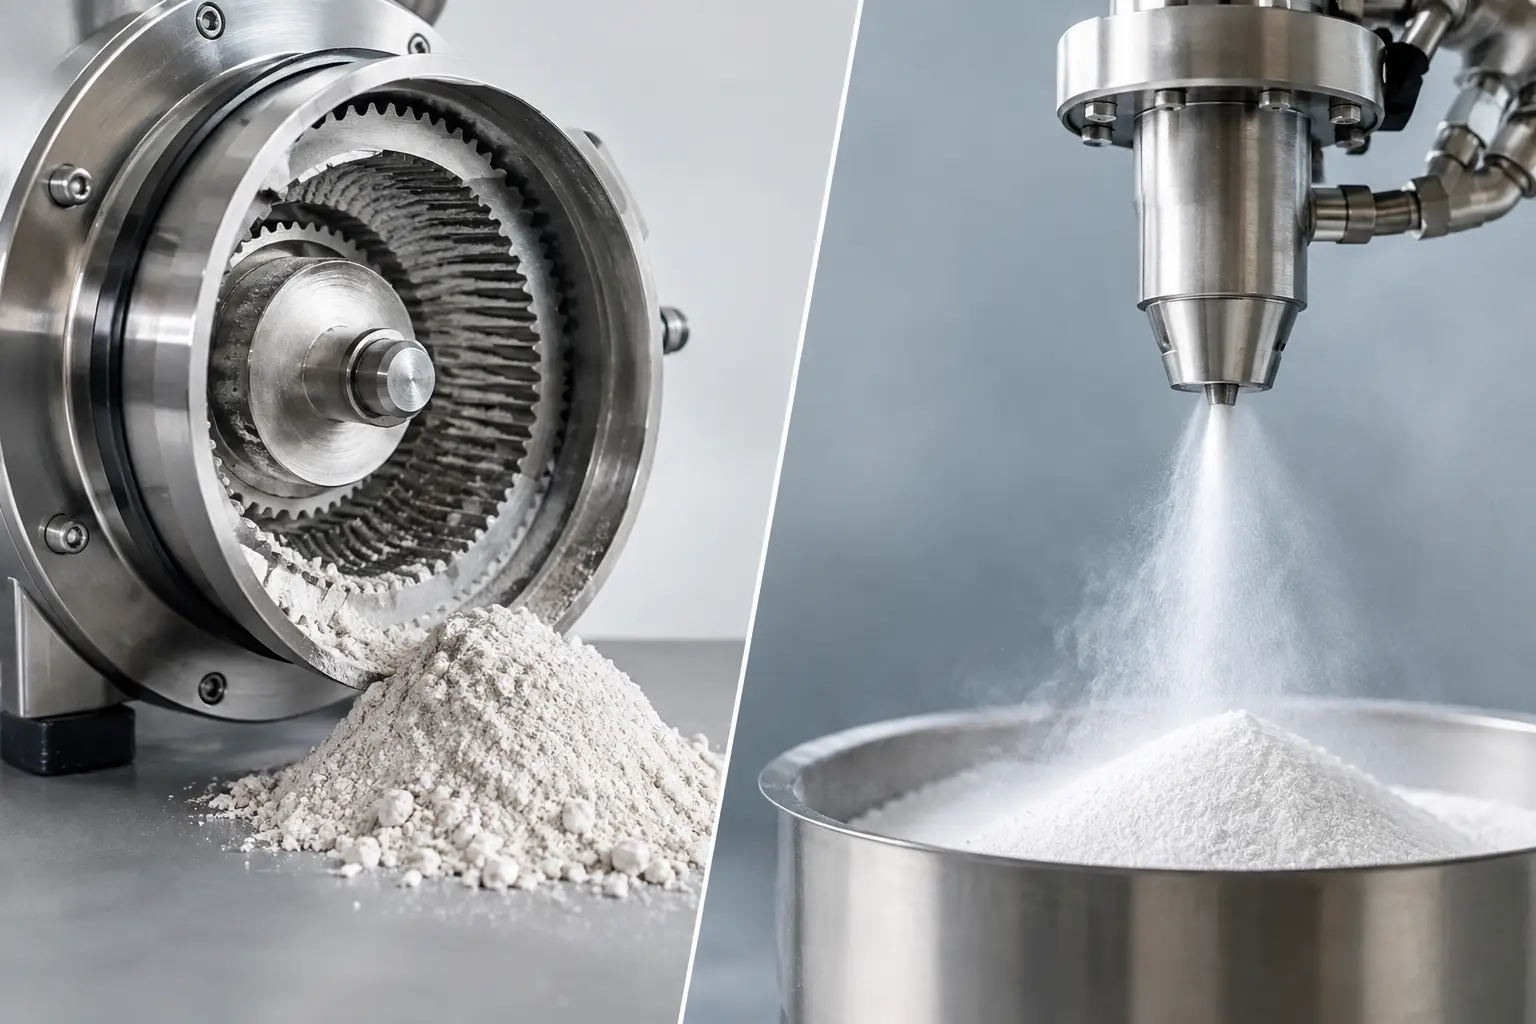
Dla materiałów umiarkowanie higroskopijnych, które wymagają rozdrobnienia średniego lub drobnego, odpowiednie mogą być młyny pinowe, turbo albo uniwersalne. Ich zastosowanie wymaga jednak kontroli temperatury, właściwej prędkości obwodowej i ograniczenia czasu przebywania produktu w komorze. Zbyt agresywne ustawienie nie zawsze poprawia wynik – może zwiększyć nagrzewanie i przyspieszyć oblepianie elementów roboczych.
Młyny młotkowe sprawdzają się zwykle przy rozdrabnianiu wstępnym lub przy materiałach, które zachowują dobrą sypkość. W przypadku produktów lepkich albo podatnych na zbrylanie sita mogą stać się punktem krytycznym. Wtedy korzystniejsze bywa rozdzielenie procesu na etap wstępny oraz precyzyjne mielenie w urządzeniu bezsitowym.
Młyn strumieniowy może być właściwym wyborem przy wymaganej mikronizacji i wysokiej czystości procesu. Kluczowe jest użycie odpowiednio suchego gazu procesowego oraz właściwe prowadzenie klasyfikacji. Technologia ta ogranicza kontakt produktu z szybko obracającymi się elementami, ale nie eliminuje potrzeby kontroli wilgoci. Drobny proszek opuszczający młyn jest szczególnie podatny na reabsorpcję wody.
Gdy dominującym problemem jest nagrzewanie i kleistość, należy rozważyć mielenie kriogeniczne. Obniżenie temperatury materiału zwiększa jego kruchość, ogranicza deformację cząstek i zmniejsza narastanie produktu w układzie. To rozwiązanie wymaga jednak oceny kosztu medium chłodzącego, izolacji instalacji, bezpieczeństwa pracy oraz wpływu niskiej temperatury na dalszy transport i pakowanie.
Klasyfikacja powietrzna zamiast nadmiernego przemiału
W wielu przypadkach lepszy rezultat daje połączenie młyna z klasyfikatorem powietrznym. Frakcja już osiągająca wymagany rozmiar jest szybko odbierana z procesu, natomiast zbyt grube cząstki wracają do mielenia. Ogranicza to niepotrzebne obciążenie termiczne najdrobniejszego produktu i pomaga utrzymać węższy rozkład granulometryczny.
Takie rozwiązanie wymaga precyzyjnego bilansu przepływów. Zbyt duża ilość gazu może zwiększać wynos drobnej frakcji do filtracji, a zbyt mała pogarszać separację i sprzyjać odkładaniu proszku. Parametry klasyfikacji należy więc optymalizować wspólnie z prędkością młyna, dozowaniem oraz temperaturą gazu.
Podawanie, transport i odbiór są częścią procesu mielenia
Nieregularne dozowanie powoduje zmienne obciążenie młyna. Przy produktach higroskopijnych prowadzi to do naprzemiennych faz przegrzewania, niedomielenia i odkładania materiału. Stabilny podajnik, odpowiednio dobrana geometria leja oraz kontrola poziomu w zbiorniku buforowym mają bezpośredni wpływ na powtarzalność jakości.
Transport pneumatyczny powinien być zaprojektowany tak, aby ograniczać czas kontaktu produktu z gazem i minimalizować miejsca stagnacji. Długie odcinki przewodów, ostre kolana, niedostateczne prędkości transportowe oraz martwe strefy mogą prowadzić do separacji frakcji i osadzania proszku. System odbioru musi zapewnić skuteczną filtrację bez nadmiernego wzrostu różnicy ciśnień, który zaburza pracę całej instalacji.
W projektach dla proszków organicznych należy również uwzględnić analizę zagrożenia wybuchem pyłu. Higroskopijność nie zwalnia z oceny parametrów ATEX, uziemienia, odciążania wybuchu, izolacji przeciwwybuchowej i doboru elementów filtracyjnych. Bezpieczeństwo musi być wbudowane w koncepcję systemu, a nie dodane po uruchomieniu.
Parametry, które warto nadzorować podczas produkcji
Powtarzalny proces wymaga mierzalnych kryteriów. Oprócz wydajności i rozkładu cząstek warto monitorować temperaturę produktu, wilgotność lub punkt rosy gazu, pobór mocy, spadek ciśnienia na filtrze oraz częstotliwość czyszczenia. Wzrost poboru mocy przy tej samej nastawie często sygnalizuje początek narastania materiału, zanim problem stanie się widoczny dla operatora.
Dla produkcji regulowanej istotne jest również ustalenie procedur rozruchu, postoju i mycia. Materiał pozostawiony w ciepłej, wilgotnej instalacji po zakończeniu zmiany może utworzyć trudne do usunięcia osady. Dobrze zaprojektowany system powinien umożliwiać sprawne opróżnienie, dostęp serwisowy oraz czyszczenie adekwatne do wymagań danego sektora.
DP Pulverizer Polska dobiera układy mielenia, klasyfikacji, transportu i mieszania jako jeden proces technologiczny. Przy materiałach higroskopijnych taka perspektywa jest szczególnie istotna, ponieważ wynik zależy od współpracy wszystkich elementów instalacji, a nie od parametrów pojedynczego młyna.
Najlepszy punkt wyjścia to próba procesowa na reprezentatywnym surowcu i jasno określone kryteria odbioru: granulacja, temperatura, wilgotność, wydajność oraz zachowanie produktu po pakowaniu. Dopiero wtedy można dobrać rozwiązanie, które będzie stabilnie pracowało nie tylko w dniu testu, lecz także przy zmiennej jakości dostaw i w rzeczywistych warunkach zakładu.