Partia materiału może spełniać średnią wartość wielkości cząstek, a mimo to powodować problemy w dalszym procesie. Zbyt szeroki rozkład frakcji, wzrost udziału nadziarna lub pyłów, zmienna sypkość czy inna gęstość nasypowa często ujawniają się dopiero podczas mieszania, dozowania, tabletkowania, powlekania albo pakowania. Dlatego powtarzalność granulacji produktu nie jest wyłącznie parametrem kontroli jakości. To warunek stabilnej produkcji, przewidywalnego zużycia energii i mniejszego ryzyka kosztownych odchyleń.
W praktyce określenie granulacja odnosi się tu do rozkładu wielkości cząstek po mieleniu, klasyfikacji lub innym etapie redukcji rozmiaru. Celem nie jest zawsze uzyskanie możliwie najdrobniejszego proszku. W wielu zastosowaniach istotniejsza jest zgodność każdej kolejnej partii z wcześniej zdefiniowanym oknem procesowym – na przykład d50, d90, udziałem frakcji poniżej określonego progu lub zawartością nadziarna.
Co oznacza powtarzalność granulacji produktu?
Powtarzalny proces daje porównywalny rozkład ziarnowy przy zachowaniu ustalonych warunków pracy i specyfikacji surowca. Nie należy mylić tego z jednorazowym osiągnięciem dobrego wyniku podczas testu. Instalacja przemysłowa musi utrzymywać wymagane parametry przez wiele zmian, przy planowanej wydajności oraz w granicach tolerancji akceptowanych przez dział jakości i klienta końcowego.
Warto oceniać nie tylko pojedynczą wartość charakterystyczną. Dwa produkty mogą mieć identyczne d50, lecz całkowicie odmienny udział frakcji grubych i bardzo drobnych. Taka różnica przekłada się na powierzchnię właściwą, reaktywność, rozpuszczalność, płynność proszku, zachowanie w mieszalniku oraz powtarzalność dozowania. W farmacji może wpływać na jednorodność dawki, w przemyśle spożywczym na teksturę i rozpuszczalność, a w materiałach bateryjnych na parametry elektrochemiczne gotowego komponentu.
Najbardziej użyteczna definicja brzmi zatem następująco: powtarzalność oznacza zdolność całego układu do dostarczania materiału o stabilnym rozkładzie wielkości cząstek i przewidywalnych właściwościach użytkowych, mimo naturalnych wahań występujących w produkcji.
Dlaczego wynik zmienia się między partiami?
Źródłem zmienności rzadko jest tylko sam młyn. Wielkość cząstek jest rezultatem współdziałania właściwości materiału, sposobu podawania, energii mielenia, klasyfikacji, transportu pneumatycznego oraz odbioru produktu. Zmiana jednego elementu może przesunąć rozkład granulometryczny, nawet jeśli nastawy urządzenia pozornie nie uległy zmianie.
Surowiec i jego przygotowanie
Materiał wejściowy powinien być opisany szerzej niż przez nazwę handlową. Kluczowe są jego granulacja początkowa, wilgotność, temperatura, twardość, kruchość, lepkość, zawartość tłuszczu, skłonność do aglomeracji i zmienność między dostawami. Surowiec o podwyższonej wilgotności może oblepiać elementy robocze, zmniejszać efektywność separacji i powodować narastanie osadów. Z kolei materiał zbyt suchy lub podatny na elektrostatykę może utrudniać równomierny transport i odbiór.
Nie każdy problem wymaga zmiany technologii mielenia. Niekiedy właściwym rozwiązaniem jest kontrolowane kondycjonowanie materiału, przesiewanie wsadu, stabilizacja temperatury albo zastosowanie podajnika zapewniającego stałe obciążenie urządzenia. Bez ustabilizowanego wsadu nawet precyzyjnie zaprojektowany młyn będzie reagował na zmienność materiałową.
Podawanie i obciążenie młyna
Nieregularny strumień zasilający jest jedną z częstszych przyczyn rozrzutu wyników. Chwilowe przeciążenie komory mielenia może zwiększyć udział frakcji grubej, a zbyt małe obciążenie sprzyja nadmiernemu rozdrabnianiu i wzrostowi ilości pyłu. Problem nasila się w przypadku proszków mostkujących, słabo płynących albo o zmiennej gęstości nasypowej.
Dobór podajnika powinien uwzględniać charakter materiału. Podajnik ślimakowy, wibracyjny, celkowy lub rozwiązanie grawimetryczne nie są zamienne tylko dlatego, że mają podobną wydajność nominalną. W krytycznych procesach kontrola masowego natężenia przepływu pozwala ograniczyć zmienność, której nie skompensuje sama regulacja prędkości młyna.
Energia rozdrabniania i temperatura
Prędkość obwodowa, ciśnienie gazu procesowego, rodzaj elementów mielących, szczelina robocza oraz czas przebywania materiału w urządzeniu bezpośrednio wpływają na produkt. Zwiększenie energii nie zawsze oznacza lepszy rezultat. Może prowadzić do przegrzewania, degradacji termicznej, zmiany barwy, utraty lotnych składników lub tworzenia nadmiernej ilości frakcji najdrobniejszej.
W materiałach termowrażliwych, lepko-sprężystych lub zawierających substancje tłuszczowe konieczne może być chłodzenie procesu. Mielenie kriogeniczne jest uzasadnione wtedy, gdy obniżenie temperatury zmienia mechanizm pękania materiału i umożliwia osiągnięcie wymaganej frakcji. Nie jest jednak uniwersalną odpowiedzią – wymaga oceny kosztu medium chłodzącego, infrastruktury i docelowej skali pracy.
Klasyfikacja, powietrze i odbiór produktu
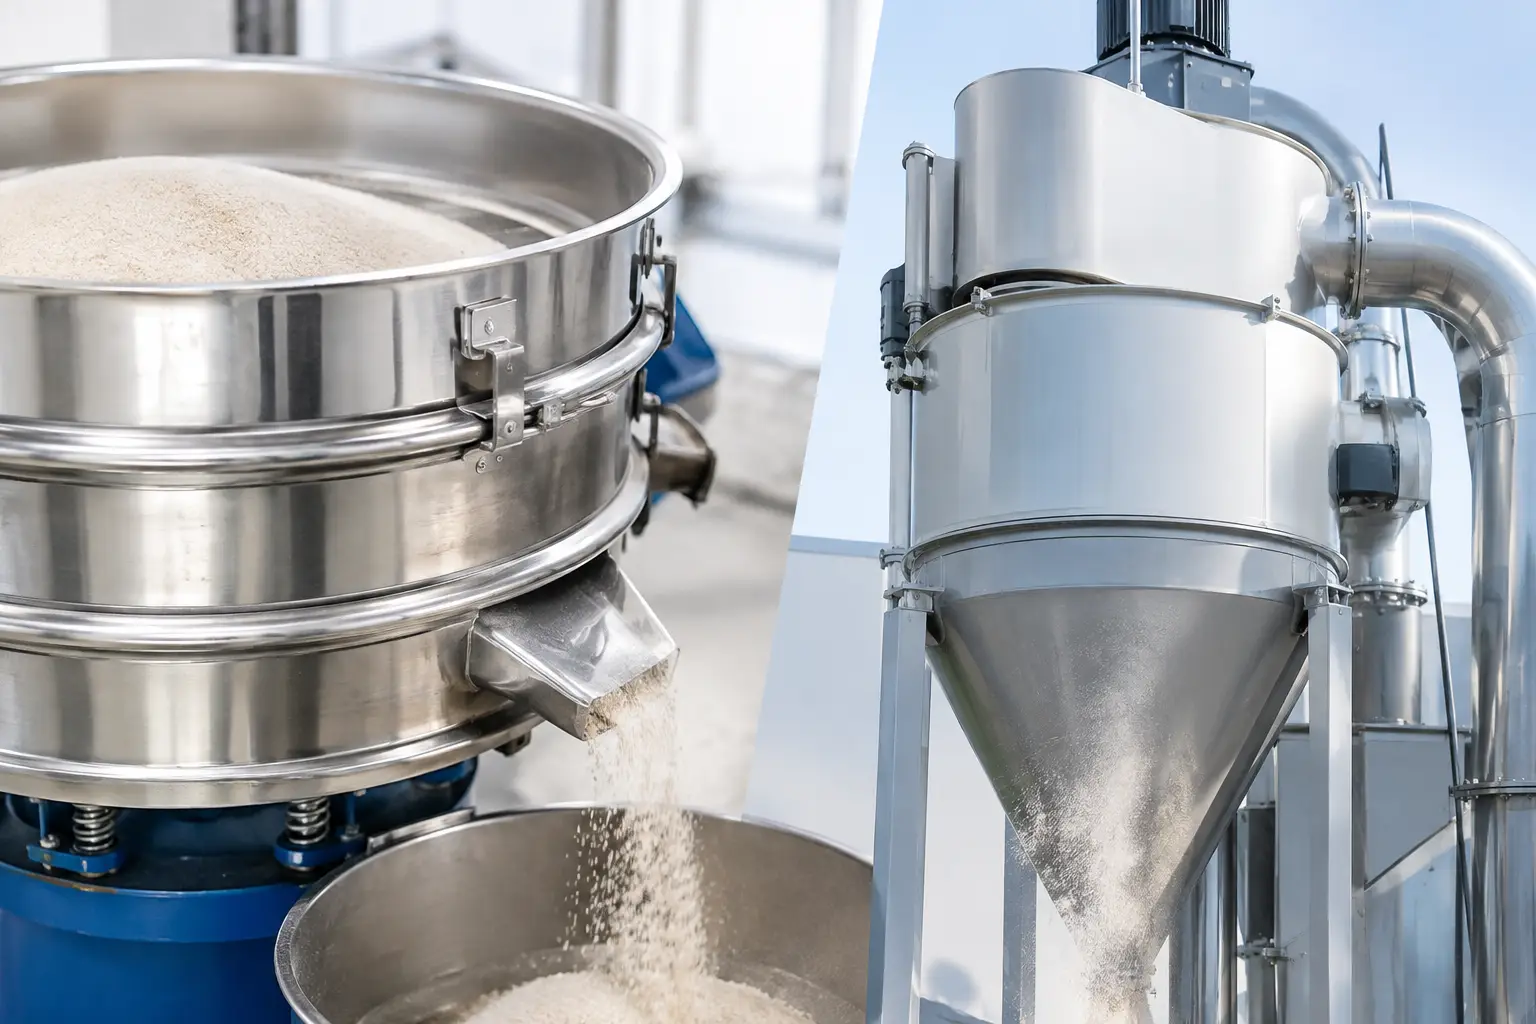
W wielu procesach o wyniku decyduje nie tylko etap mielenia, lecz przede wszystkim skuteczność klasyfikacji. Klasyfikator powietrzny oddziela cząstki spełniające kryterium od frakcji zawracanej do dalszego rozdrabniania. Zmiana przepływu powietrza, prędkości wirnika klasyfikatora, spadku ciśnienia na filtrach lub nieszczelność instalacji mogą szybko zmienić punkt odcięcia.
Układ odpylania należy traktować jako część procesu, a nie wyposażenie pomocnicze. Stopniowe zapychanie filtrów zmienia warunki przepływowe i może powodować przesunięcie granulacji bez widocznej zmiany ustawień na panelu sterowania. Równie istotne są szczelność połączeń, stabilność podciśnienia oraz konstrukcja cyklonu i separatorów.
Jak projektować proces pod stabilny rozkład ziarnowy
Punktem wyjścia powinna być specyfikacja funkcjonalna produktu, a nie wybór maszyny według katalogowej wydajności. Należy określić wymagany zakres d10, d50 i d90, dopuszczalny udział nadziarna, oczekiwaną wydajność, temperaturę produktu, wymagania higieniczne oraz sposób późniejszego wykorzystania proszku. Dopiero na tej podstawie można ocenić, czy właściwy będzie młyn pinowy, młotkowy, turbo, strumieniowy, klasyfikujący czy układ łączący kilka operacji.
Próby technologiczne powinny obejmować więcej niż jedną krótką serię. Istotne jest sprawdzenie zachowania materiału po ustabilizowaniu procesu, przy różnych wydajnościach oraz po określonym czasie pracy. Test jednorazowy może potwierdzić wykonalność rozdrabniania, ale nie odpowie na pytanie, czy instalacja zachowa parametry po kilku godzinach i przy zmianie partii surowca.
Dobrą praktyką jest zdefiniowanie okna operacyjnego, czyli zakresu ustawień, w którym produkt pozostaje zgodny ze specyfikacją. Obejmuje ono m.in. wydajność podawania, parametry klasyfikacji, przepływ powietrza, temperaturę i dopuszczalny stan filtrów. Im węższe okno, tym większe znaczenie ma automatyzacja, monitoring oraz powtarzalna jakość surowca.
Pomiary, które pozwalają reagować zanim pojawi się odrzut
Kontrola sitowa sprawdza się dla części produktów o większych frakcjach, lecz przy mikronizacji zazwyczaj potrzebne są techniki analizy dyfrakcji laserowej lub obrazowania cząstek. Ważne jest, aby metoda poboru próbek, przygotowania materiału i interpretacji wyników była jednolita. Porównywanie danych z różnych metod bez korelacji może stworzyć pozorne odchylenie albo ukryć rzeczywistą zmianę procesu.
Same wyniki laboratoryjne są reakcją po fakcie. Dlatego warto obserwować wskaźniki procesowe: pobór mocy, temperaturę, ciśnienie, przepływ powietrza, prędkość klasyfikatora, wydajność masową i spadki ciśnienia na filtrach. Trend tych parametrów często sygnalizuje problem wcześniej niż analiza gotowej próbki.
Dla procesów o wysokiej wartości produktu uzasadnione może być wdrożenie analizy on-line lub at-line. Nie zastępuje ona walidacji laboratoryjnej, ale skraca czas reakcji i ogranicza objętość materiału wyprodukowanego poza specyfikacją.
Utrzymanie ruchu jako element kontroli jakości
Zużycie pinów, bijaków, wirników, wykładzin i elementów klasyfikatora zmienia geometrię strefy roboczej. Proces może nadal pracować bez alarmów, ale jego charakterystyka granulometryczna zacznie się przesuwać. Harmonogram wymiany części powinien wynikać z trendów jakościowych i przebiegu materiałowego, nie tylko z interwencji po awarii.
Warto także kontrolować stan uszczelnień, łożysk, napędów i układu pneumatycznego. Drgania, nieszczelności lub niestabilna praca wentylatora mogą pogorszyć powtarzalność szybciej, niż wskazuje na to wizualna ocena urządzenia. Dobrze zaprojektowany plan prewencyjny łączy dane z utrzymania ruchu z wynikami analizy granulometrycznej.
Dla zakładów, w których frakcja cząstek jest parametrem krytycznym, inwestycja w dopasowany układ mielenia i klasyfikacji jest decyzją jakościową oraz ekonomiczną. DP Pulverizer Polska projektuje takie rozwiązania z uwzględnieniem materiału, wymaganej wydajności i realnych warunków eksploatacyjnych. Najlepszy moment na stabilizację granulacji jest przed uruchomieniem produkcji seryjnej – wtedy parametry procesu można zamienić w trwałą przewagę operacyjną.