Partia proszku może spełniać średnią wartość d50, a mimo to powodować problemy z płynnością, zagęszczaniem, reaktywnością lub jednorodnością końcowego produktu. Dla produkcji przemysłowej najlepsze metody kontroli granulacji nie polegają więc na pojedynczym pomiarze po mieleniu. Wymagają połączenia właściwego sposobu analizy, stabilnego układu mielenia i klasyfikacji oraz kontroli parametrów materiału wejściowego.
Rozkład wielkości cząstek, określany jako PSD, bezpośrednio wpływa na właściwości użytkowe proszku. W farmacji decyduje między innymi o szybkości rozpuszczania i powtarzalności dozowania. W przemyśle baterii wpływa na gęstość nasypową, powierzchnię właściwą oraz zachowanie materiału podczas mieszania i powlekania. W przypadku pigmentów, minerałów czy dodatków chemicznych determinuje barwę, krycie, dyspersję oraz jakość kolejnych etapów procesu.
Najlepsze metody kontroli granulacji w procesie przemysłowym
Skuteczna kontrola granulacji zaczyna się od precyzyjnego zdefiniowania specyfikacji. Sama deklaracja „proszek drobny” nie jest parametrem procesowym. Technolog powinien określić docelowy rozkład PSD, dopuszczalną zawartość frakcji nadziarna i pyłu, wymagania dotyczące wilgotności, gęstości nasypowej oraz ewentualnie kształtu cząstek.
W wielu zastosowaniach kluczowe są wartości d10, d50 i d90. Parametr d50 opisuje medianę rozkładu, lecz nie mówi, czy w partii nie pojawia się zbyt wiele cząstek grubych albo bardzo drobnych. Dla materiału wymagającego wąskiego rozkładu szczególne znaczenie ma d90, ponieważ to on często wskazuje ryzyko obecności nadziarna. Z kolei nadmierna ilość frakcji drobnej może zwiększać pylenie, skłonność do aglomeracji i obciążenie układu odpylania.
Należy również rozdzielić dwa cele, które bywają błędnie traktowane jako tożsame: obniżenie średniej wielkości cząstek oraz zawężenie rozkładu. Młyn może skutecznie redukować d50, ale bez odpowiedniej klasyfikacji generować szeroki PSD. Jeśli wymaganiem jest powtarzalna, wąska frakcja, decyzja technologiczna musi obejmować cały układ, nie tylko maszynę mielącą.
Analiza sitowa dla frakcji grubszych
Analiza sitowa jest sprawdzoną metodą dla granulatów i proszków o relatywnie większych cząstkach. Pozwala szybko określić udział poszczególnych klas ziarnowych oraz wychwycić nadziarno, które może zakłócać transport pneumatyczny, dozowanie lub pracę kolejnych urządzeń. Jest szczególnie użyteczna w kontroli surowca, po kruszeniu oraz przy produktach, dla których granice klas są jasno zdefiniowane.
Metoda ma jednak ograniczenia. Dla proszków bardzo drobnych efektywność przesiewania spada, a wynik mogą zaburzać wilgoć, ładunki elektrostatyczne i aglomeraty. Sito nie zawsze odróżnia trwałą cząstkę od miękkiego skupiska, które rozpadnie się później w mieszalniku lub podczas podawania. Dlatego w zakresie mikronowym analiza sitowa powinna zwykle pełnić funkcję pomocniczą, a nie stanowić jedynego kryterium odbioru partii.
Dyfrakcja laserowa i wiarygodna ocena PSD
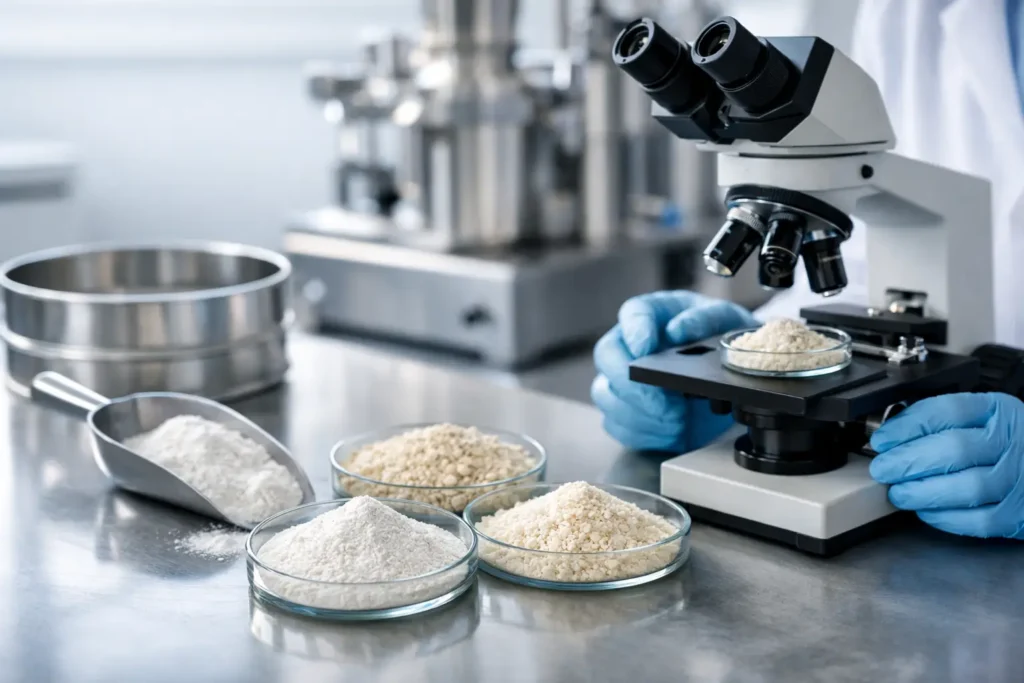
Dyfrakcja laserowa jest standardem kontroli rozkładu wielkości cząstek w wielu procesach mikronizacji. Umożliwia szybkie uzyskanie pełnej krzywej PSD i jest przydatna zarówno w pracach rozwojowych, jak i w bieżącej kontroli produkcji. Dobrze wdrożona metoda pozwala porównywać partie, oceniać wpływ nastaw młyna oraz reagować zanim produkt wyjdzie poza specyfikację.
Wiarygodność wyniku zależy jednak od przygotowania próbki. Trzeba ustalić sposób poboru, warunki dyspersji, medium pomiarowe lub tryb suchy, energię rozpraszania oraz model interpretacji danych. Zbyt słaba dyspersja może zawyżyć udział większych cząstek przez obecność aglomeratów. Zbyt agresywna może z kolei zmienić rzeczywistą strukturę materiału. Procedura pomiarowa musi być zwalidowana dla konkretnego proszku, a nie przeniesiona automatycznie z innego produktu.
W produkcji o wysokiej wartości partii korzystne jest zestawienie analizy laboratoryjnej z monitoringiem parametrów online. Pomiar PSD poza linią daje szczegółowy wynik referencyjny, natomiast dane procesowe pozwalają szybciej wykryć zmianę trendu. Takie podejście ogranicza ryzyko produkcji dużej ilości materiału wymagającego ponownego przetworzenia.
Klasyfikacja powietrzna jako narzędzie precyzji
W układach, gdzie liczy się ograniczenie nadziarna i stabilność wąskiego rozkładu, kluczową rolę odgrywa klasyfikator powietrzny. Oddziela on cząstki zgodnie z ich właściwościami aerodynamicznymi. Frakcja spełniająca kryterium trafia do produktu, a cząstki większe są zawracane do dalszego mielenia lub odrzucane zgodnie z konfiguracją instalacji.
Zintegrowanie młyna z klasyfikatorem jest zwykle skuteczniejsze niż samo wydłużanie czasu mielenia. Dłuższe mielenie może zwiększyć ilość pyłu, zużycie energii oraz temperaturę materiału. W przypadku produktów termowrażliwych skutkiem mogą być zmiany właściwości fizycznych, utrata substancji lotnych albo pogorszenie barwy. Klasyfikacja pozwala zakończyć rozdrabnianie cząstek, które osiągnęły już docelowy rozmiar, i skierować energię tylko na frakcję wymagającą dalszej redukcji.
Punkt odcięcia klasyfikatora zależy od prędkości koła klasyfikującego, przepływu powietrza, obciążenia materiałem i cech samego proszku. Nie ma jednej nastawy właściwej dla wszystkich surowców. Materiały o podobnej wartości d50 mogą różnie reagować z powodu gęstości, kształtu, wilgotności i tendencji do aglomeracji. Dlatego parametry należy ustalać na podstawie prób procesowych, a następnie potwierdzić ich stabilność w warunkach produkcyjnych.
Dobór technologii mielenia do charakterystyki materiału
Kontrola granulacji jest ograniczona przez fizykę procesu. Materiał kruchy, ścierny, włóknisty, higroskopijny lub wrażliwy na temperaturę wymaga odmiennej technologii oraz innego podejścia do odbioru produktu. Próba osiągnięcia identycznego PSD jedną metodą dla wszystkich surowców często prowadzi do wysokich kosztów eksploatacyjnych i niestabilnej jakości.
Młyny młotkowe, pinowe i turbo sprawdzają się tam, gdzie potrzebna jest wydajna redukcja wielkości cząstek w szerokim zakresie. Pozwalają dostosować intensywność rozdrabniania przez zmianę prędkości obrotowej, geometrii elementów roboczych, sita lub warunków podawania. Są efektywnym rozwiązaniem dla wielu materiałów spożywczych, chemicznych i mineralnych, zwłaszcza gdy wymagany PSD nie jest skrajnie wąski.
Dla bardzo drobnych proszków oraz wysokich wymagań czystości procesowej lepszym wyborem mogą być młyny strumieniowe z klasyfikacją powietrzną. Rozdrabnianie w strumieniu gazu ogranicza kontakt materiału z mechanicznymi elementami mielącymi. To korzystne w przemyśle farmaceutycznym, przy pigmentach specjalistycznych, materiałach bateryjnych i produktach, dla których zanieczyszczenie metaliczne stanowi istotne ryzyko.
Materiały zawierające tłuszcze, polimery, substancje lepkie lub komponenty podatne na mięknięcie mogą wymagać mielenia kriogenicznego. Obniżenie temperatury poprawia kruchość materiału i ogranicza jego przywieranie do komory młyna. Technologia generuje dodatkowe wymagania operacyjne, w tym dotyczące zarządzania czynnikiem chłodzącym i bezpieczeństwa, ale może być jedynym racjonalnym sposobem osiągnięcia wymaganej granulacji bez degradacji produktu.
Parametry, które najczęściej destabilizują granulację
Nawet prawidłowo dobrany młyn nie zagwarantuje powtarzalności, jeśli zmieniają się warunki zasilania. Wahania wilgotności surowca, wielkości frakcji wejściowej, temperatury, gęstości czy zawartości składników miękkich mają bezpośredni wpływ na wynik. Dlatego kontrola jakości powinna obejmować nie tylko produkt końcowy, lecz także materiał podawany do układu.
Szczególnej uwagi wymaga stałość podawania. Zbyt wysokie obciążenie młyna skraca czas przebywania cząstek w strefie rozdrabniania i może zwiększać udział nadziarna. Zbyt niskie obciążenie bywa przyczyną nadmiernego przemiału oraz wzrostu frakcji bardzo drobnej. Dozownik powinien zapewniać stabilny masowy strumień materiału, a jego działanie trzeba oceniać również przy zmianach poziomu surowca w zbiorniku.
Istotne są także stan elementów roboczych, szczelność instalacji oraz wydajność odpylania. Zużyte piny, młotki, wykładziny lub elementy klasyfikatora zmieniają charakter pracy urządzenia stopniowo, przez co problem może być niewidoczny aż do przekroczenia limitów PSD. Plan utrzymania ruchu powinien wykorzystywać dane z kontroli granulacji jako wskaźnik stanu procesu, nie tylko jako końcową kontrolę jakości.
Zamknięta pętla kontroli procesu
Największą powtarzalność zapewnia układ, w którym wynik analizy jest powiązany z decyzją procesową. Po przekroczeniu ustalonych wartości alarmowych zespół nie powinien ograniczać się do odrzucenia partii. Należy sprawdzić trend obciążenia młyna, prędkość klasyfikatora, przepływ powietrza, temperaturę, podawanie i parametry surowca. Pozwala to zidentyfikować pierwotną przyczynę, a nie jedynie skorygować jej skutek.
W zakładach o dużej zmienności materiałowej przydatne są receptury procesowe dla poszczególnych produktów. Powinny określać dopuszczalny zakres nastaw, sekwencję rozruchu, sposób pobierania próbki i kryteria zwolnienia partii. Taka standaryzacja skraca czas przezbrojeń, zmniejsza zależność wyniku od indywidualnej praktyki operatora i ułatwia analizę odchyleń.
DP Pulverizer Polska projektuje układy mielenia i klasyfikacji z perspektywy całego procesu – od właściwości surowca przez transport i odpylanie aż po odbiór produktu. W praktyce właśnie spójność tych elementów decyduje, czy wymagany PSD będzie osiągany powtarzalnie przy docelowej wydajności, a nie tylko podczas pojedynczej próby technologicznej.
Dobrze zaprojektowana kontrola granulacji daje zespołowi produkcyjnemu coś więcej niż wynik laboratoryjny: daje przewidywalność. Gdy specyfikacja, metoda pomiarowa i parametry instalacji są ze sobą powiązane, łatwiej zwiększać wydajność bez ryzyka dla jakości oraz podejmować decyzje inwestycyjne oparte na danych procesowych.