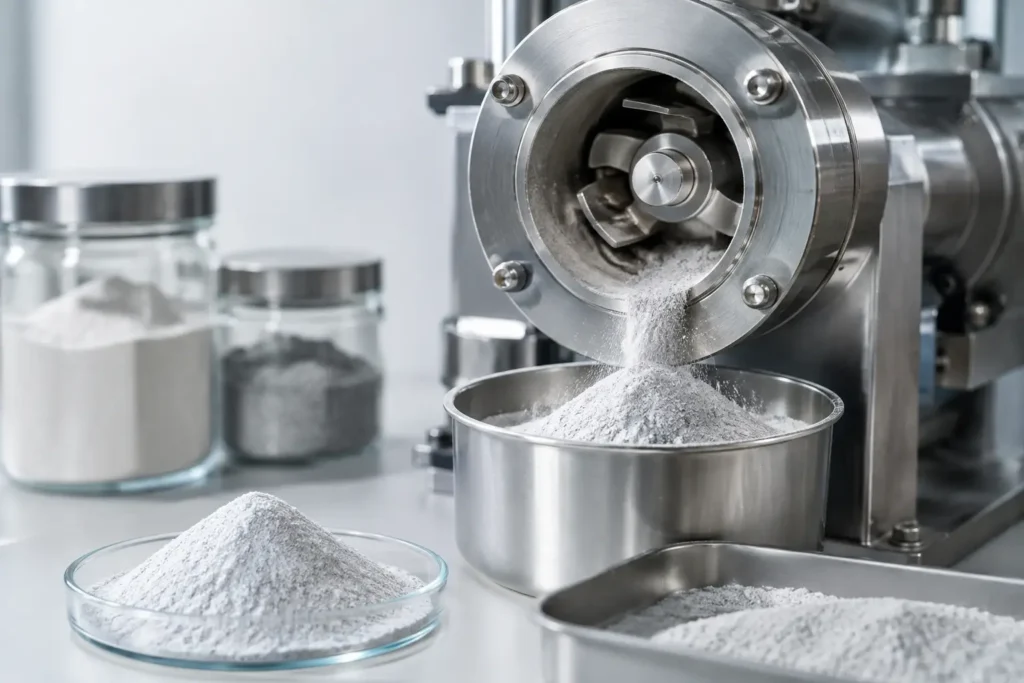
W wielu procesach przemysłowych granica między proszkiem „drobno zmielonym” a materiałem o kontrolowanej frakcji ultradrobnej decyduje o jakości gotowego produktu. Mielenie ultradrobne proszków wpływa na rozpuszczalność substancji aktywnych, krycie pigmentów, reaktywność chemiczną, jednorodność mieszanin i właściwości elektrod baterii. Nie jest jednak wyłącznie operacją redukcji rozmiaru cząstek. To projekt procesowy, w którym wynik zależy jednocześnie od materiału wsadowego, rodzaju energii mielącej, klasyfikacji, temperatury i sposobu odbioru produktu.
Co oznacza mielenie ultradrobne proszków?
W praktyce przemysłowej za ultradrobne uznaje się zwykle produkty o wielkości cząstek od kilku do kilkudziesięciu mikrometrów, a w wielu zastosowaniach także frakcje submikronowe. Sam wymiar D50 nie wystarcza jednak do oceny procesu. Dla technologów równie istotne są wartości D10 i D90, udział nadziarna, kształt cząstek, powierzchnia właściwa oraz powtarzalność rozkładu uziarnienia między partiami.
Przykładowo pigment o odpowiednim D50, ale z podwyższonym udziałem grubych cząstek, może powodować defekty powierzchni powłoki. W farmacji szeroki rozkład wielkości cząstek może przełożyć się na niestabilną szybkość uwalniania substancji czynnej. Z kolei w materiałach bateryjnych nadmierne rozdrobnienie może zwiększyć powierzchnię reaktywną, lecz równocześnie pogorszyć płynność proszku i utrudnić dalsze operacje.
Dlatego celem nie powinno być osiągnięcie możliwie najmniejszego rozmiaru. Celem jest uzyskanie frakcji zgodnej ze specyfikacją, przy stabilnej wydajności i kontrolowanym koszcie jednostkowym.
Dlaczego klasyczne mielenie często nie wystarcza
Młyny młotkowe, uniwersalne czy turbo są wydajnym rozwiązaniem dla wielu materiałów, szczególnie tam, gdzie produkt końcowy pozostaje w zakresie dziesiątek lub setek mikrometrów. Przy przejściu do drobniejszych frakcji pojawiają się jednak ograniczenia. Materiał może się nagrzewać, aglomerować, oblepiać elementy robocze lub tworzyć nadmierną ilość pyłu poza zakładanym zakresem granulacji.
Wraz ze zmniejszaniem cząstek rośnie ich powierzchnia właściwa, a więc znaczenie sił międzycząsteczkowych. Proszek staje się trudniejszy w transporcie, klasyfikacji i dozowaniu. Materiały termowrażliwe mogą tracić właściwości funkcjonalne, a substancje o niskiej temperaturze mięknienia mogą zatykać strefę mielenia. Niektóre minerały są z kolei tak abrazyjne, że kluczowym parametrem staje się trwałość wykładzin i części zużywalnych.
W takich warunkach sam dobór większej mocy napędu rzadko rozwiązuje problem. Często prowadzi wyłącznie do wyższego poboru energii, szybszego zużycia urządzenia i mniej stabilnej jakości produktu.
Dobór technologii do właściwości materiału
Technologia powinna wynikać z właściwości materiału oraz wymagań końcowej aplikacji. Młyn strumieniowy wykorzystuje energię sprężonego gazu i zderzenia cząstek, dzięki czemu eliminuje kontakt produktu z klasycznymi elementami mielącymi. Jest szczególnie przydatny, gdy istotne są bardzo drobna frakcja, niskie ryzyko kontaminacji metalem i ograniczenie wzrostu temperatury. Wymaga jednak oceny kosztu sprężonego powietrza lub gazu procesowego.
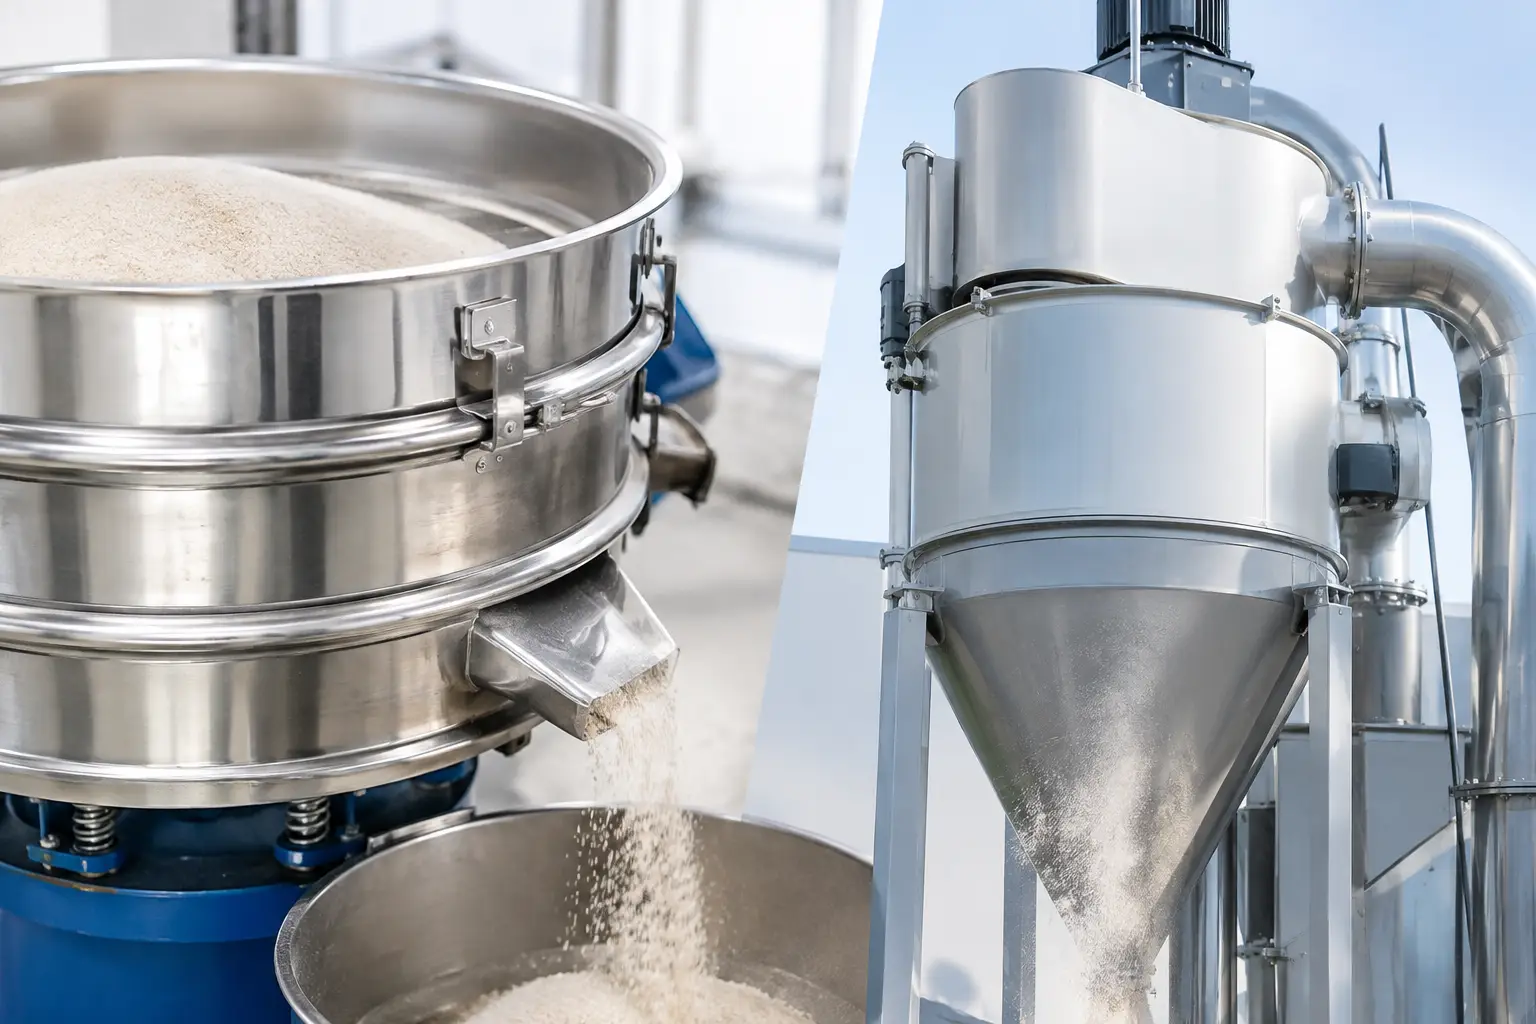
Młyny klasyfikujące powietrzne łączą mielenie z dynamiczną separacją cząstek. Klasyfikator odrzuca nadziarno do ponownego rozdrobnienia, a produkt o wymaganej granulacji opuszcza układ. To rozwiązanie pozwala lepiej kontrolować górną granicę rozkładu uziarnienia i ograniczyć nadmierne przemielenie materiału.
Dla materiałów wrażliwych na temperaturę, tłustych, woskowych lub o tendencji do mięknięcia stosuje się mielenie kriogeniczne. Obniżenie temperatury materiału poprawia jego kruchość i ogranicza sklejanie cząstek. Warto jednak ocenić pełny bilans instalacji, w tym zużycie czynnika chłodzącego, izolację układu i wymagania dotyczące bezpiecznej obsługi.
Młyny pinowe oraz turbo mogą stanowić efektywny wybór dla materiałów o średniej twardości i wymaganej wysokiej wydajności. Ich przydatność dla frakcji ultradrobnych zależy od konstrukcji wirnika, prędkości obwodowej, konfiguracji klasyfikacji oraz podatności konkretnego surowca na rozdrabnianie. Ta sama maszyna może pracować poprawnie dla cukru, lecz nie zapewnić oczekiwanej stabilności dla pigmentu, krzemionki lub związku organicznego o wysokiej lepkości powierzchniowej.
Parametry, które trzeba zweryfikować przed inwestycją
Rzetelny dobór instalacji nie powinien opierać się wyłącznie na deklarowanej wydajności katalogowej. Do prób procesowych i projektowania układu należy przekazać reprezentatywną próbkę materiału oraz zdefiniować co najmniej cztery obszary:
- wymaganą granulację, w tym D10, D50, D90 i dopuszczalny udział nadziarna,
- wilgotność, twardość, ścieralność, gęstość nasypową i skłonność do aglomeracji,
- wymaganą czystość materiałową oraz dopuszczalne ryzyko zanieczyszczeń krzyżowych,
- docelową wydajność, tryb pracy, liczbę zmian i oczekiwaną dostępność instalacji.
W branży chemicznej lub mineralnej kluczowa może być odporność na ścieranie. W przemyśle spożywczym i nutraceutycznym znaczenie mają higieniczna konstrukcja, łatwość czyszczenia oraz ograniczenie strat produktu. Farmacja wymaga dodatkowo walidowalności procesu, możliwości czyszczenia i zgodności materiałowej wszystkich elementów kontaktujących się z produktem.
Klasyfikacja powietrzna decyduje o jakości frakcji
W procesach ultradrobnych klasyfikator często ma równie duże znaczenie jak sam młyn. To on określa, które cząstki zostają odebrane jako produkt, a które wracają do strefy mielenia. Regulacja prędkości klasyfikatora, przepływu powietrza i obciążenia materiałem wpływa na punkt odcięcia oraz szerokość rozkładu granulometrycznego.
Zbyt agresywne ustawienia mogą poprawić nominalne rozdrobnienie, ale obniżyć wydajność i zwiększyć udział bardzo drobnych cząstek. Taka frakcja może być niepożądana ze względu na pylenie, problemy z płynnością lub wzrost zapotrzebowania na energię. Z kolei zbyt łagodne klasyfikowanie zwiększa ryzyko obecności nadziarna. Optymalne ustawienie jest zawsze kompromisem między jakością produktu, wydajnością i kosztami operacyjnymi.
Właśnie dlatego prób technologicznych nie należy traktować jako formalności. Badanie na materiale klienta pozwala określić nie tylko osiągalną granulację, lecz także stabilność pracy, zużycie energii, zachowanie proszku w filtracji i możliwości późniejszego skalowania procesu.
Temperatura, wilgoć i atmosfera procesowa
Temperatura produktu po mieleniu bywa parametrem krytycznym, nawet gdy jej wzrost nie jest widoczny na pierwszy rzut oka. Ciepło może zmieniać strukturę substancji organicznych, powodować utratę lotnych składników, przyspieszać utlenianie albo sprzyjać sklejaniu się cząstek. Kontrola temperatury obejmuje nie tylko sam młyn, ale też kondycjonowanie powietrza, chłodzenie korpusu, szybkość podawania i czas przebywania materiału w układzie.
Wilgoć wpływa na podatność materiału na mielenie oraz na jego zachowanie w separatorach i filtrach. Niewielka różnica zawartości wody może zmienić płynność proszku na tyle, że wcześniejsze nastawy przestają zapewniać stabilny wynik. W przypadku materiałów higroskopijnych konieczna może być praca w osuszonym powietrzu, a dla produktów wrażliwych na utlenianie – zastosowanie atmosfery obojętnej.
Atmosfera procesowa ma również wymiar bezpieczeństwa. Pyły organiczne, metaliczne i niektóre proszki chemiczne mogą tworzyć atmosfery wybuchowe. Ocena zagrożenia pyłowego, odpowiednie rozwiązania przeciwwybuchowe, uziemienie, kontrola źródeł zapłonu i właściwy system odpylania muszą stanowić część projektu od początku, a nie etap doposażenia gotowej linii.
Koszt procesu to więcej niż cena młyna
Przy porównywaniu technologii warto analizować całkowity koszt eksploatacji. Obejmuje on zużycie energii elektrycznej i sprężonego powietrza, części eksploatacyjne, filtrację, czyszczenie, straty produktu, wymagania personelu oraz przestoje serwisowe. Młyn o niższej cenie zakupu może generować wyższe koszty w całym okresie użytkowania, jeżeli wymaga częstej wymiany elementów lub daje zbyt szeroki rozkład cząstek.
Nie bez znaczenia jest też architektura całego układu. Stabilne podawanie, właściwie dobrany transport pneumatyczny, skuteczny cyklon lub filtr oraz automatyka sterowania mają bezpośredni wpływ na powtarzalność. Kompletna instalacja projektowana jako jeden system zwykle łatwiej utrzymuje parametry niż zestaw urządzeń dobieranych niezależnie.
DP Pulverizer Polska podchodzi do takich projektów od strony procesu: od analizy surowca i prób, przez dobór młyna oraz klasyfikacji, po konfigurację kompletnej instalacji. To szczególnie istotne tam, gdzie zmiana granulacji wpływa na jakość wyrobu, bezpieczeństwo produkcji i ekonomikę całej linii.
Jak przejść od próby do stabilnej produkcji
Skalowanie mielenia ultradrobnego wymaga zachowania dyscypliny procesowej. Parametry ustalone na próbie należy przełożyć na warunki produkcyjne z uwzględnieniem większego przepływu materiału, geometrii instalacji i zachowania odpylania. Nie zawsze liniowe zwiększenie wydajności zapewni identyczny rozkład cząstek. Zmieniają się obciążenie strefy mielenia, warunki klasyfikacji oraz czas przebywania materiału w systemie.
Po wdrożeniu warto monitorować nie tylko D50, ale też pobór mocy, spadki ciśnienia, temperaturę produktu, stabilność podawania i zużycie elementów roboczych. Takie dane pozwalają wykryć odchylenia zanim przełożą się na partię niespełniającą specyfikacji. W procesach o wysokiej wartości produktu kontrola ta szybko uzasadnia nakłady na automatykę i analitykę.
Dobrze zaprojektowane mielenie ultradrobne nie polega na maksymalnym rozdrabnianiu materiału. Polega na świadomym utrzymaniu właściwej frakcji, czystości i wydajności przez tysiące godzin pracy. To właśnie od jakości danych wejściowych, prób materiałowych i integracji całej instalacji zależy, czy technologia będzie ograniczeniem produkcji, czy jej przewagą.