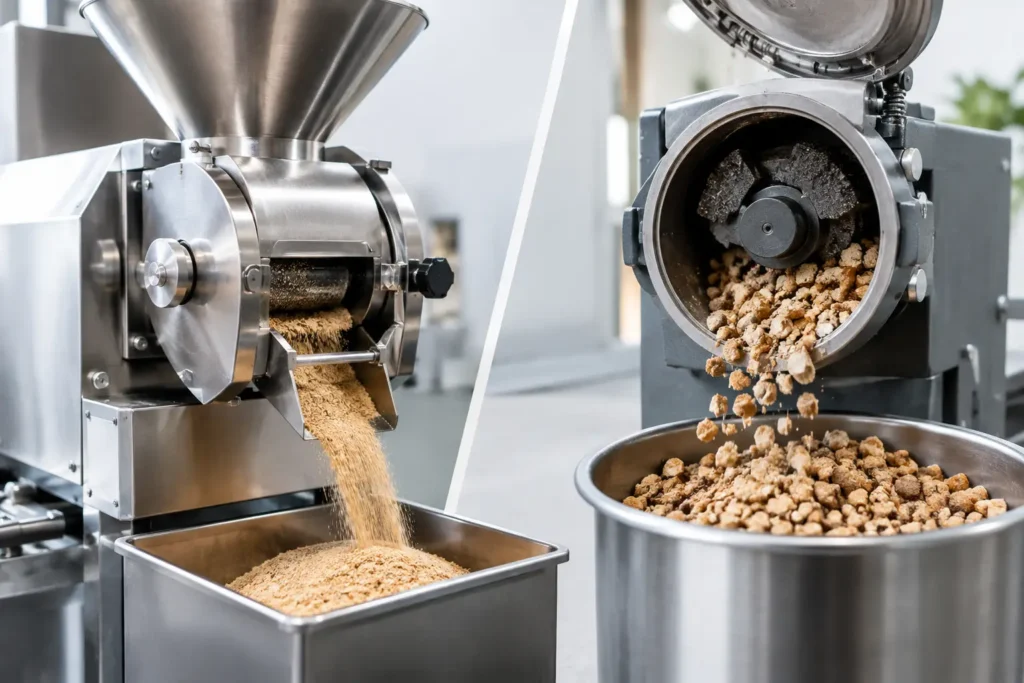
Decyzja, czy zastosować mielenie ciągłe czy wsadowe, wpływa nie tylko na wydajność młyna. Określa również sposób kontroli jakości, stabilność frakcji, organizację logistyki materiałowej, wymagania wobec automatyki oraz całkowity koszt eksploatacji instalacji. W procesach przemysłowych właściwy wybór powinien wynikać z charakterystyki surowca, wolumenu produkcji i parametrów produktu końcowego, a nie wyłącznie z nominalnej wydajności urządzenia.
W wielu zakładach oba rozwiązania mogą być technicznie możliwe. Różnica polega na tym, które z nich zapewni powtarzalny efekt przy akceptowalnym zużyciu energii, ograniczonym ryzyku zanieczyszczeń i wymaganej elastyczności produkcji.
Mielenie ciągłe czy wsadowe – podstawowa różnica
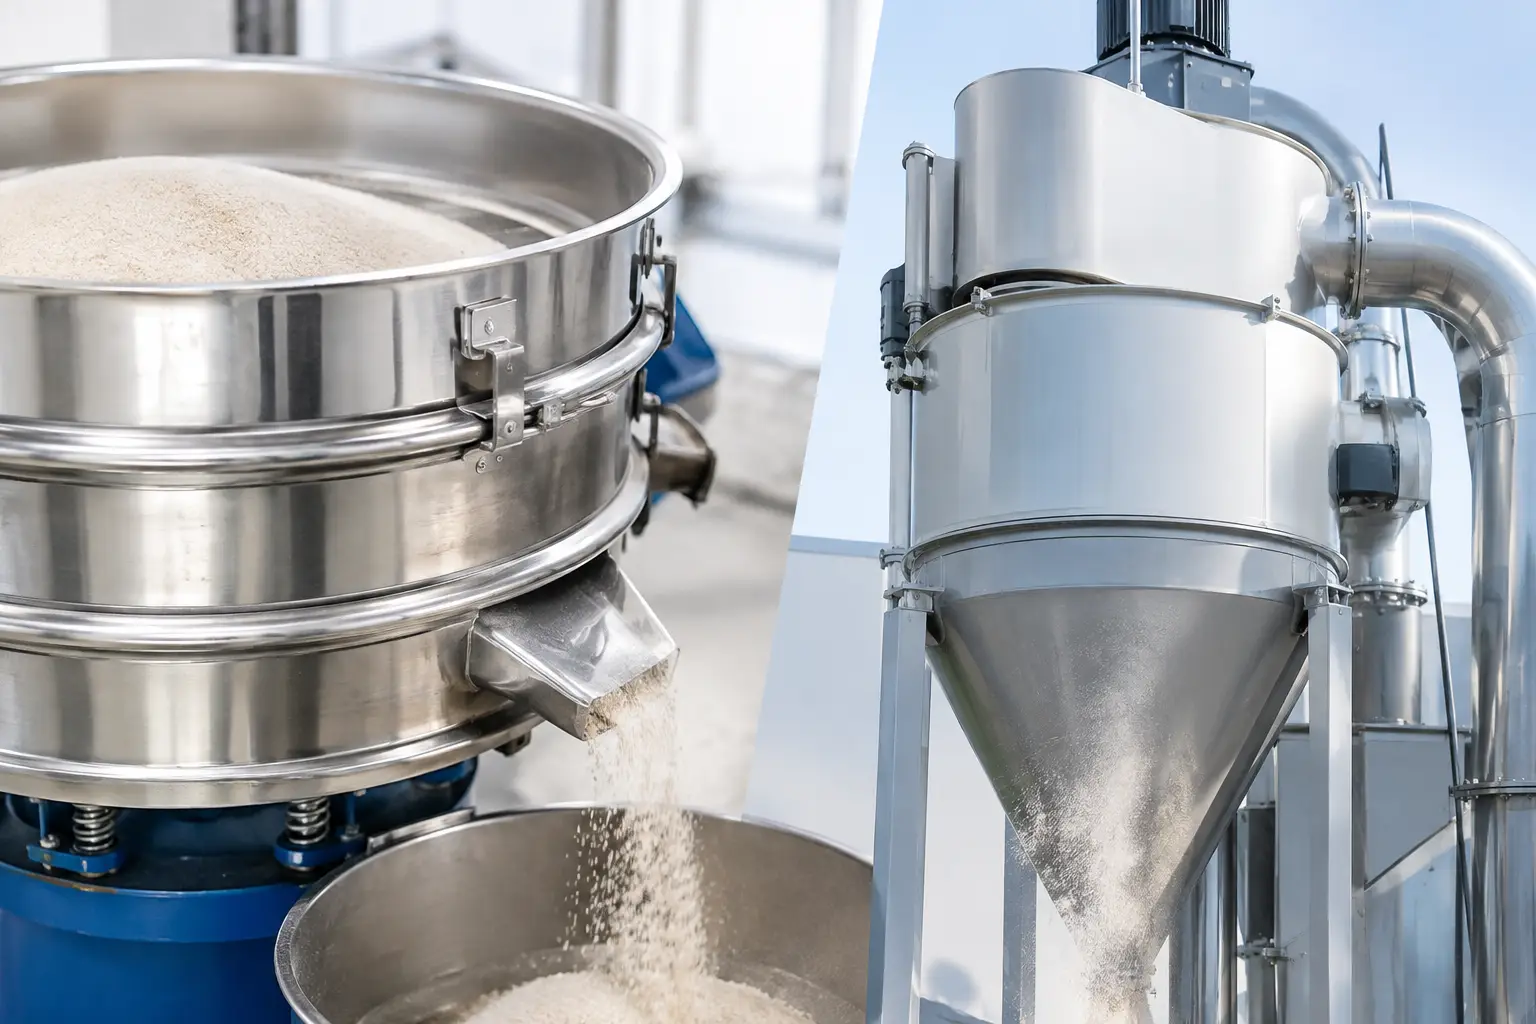
W mieleniu ciągłym materiał jest podawany do układu w sposób stały lub regulowany, przechodzi przez komorę mielenia i jest odbierany jako produkt bez zatrzymywania procesu. Instalacja zwykle obejmuje urządzenie podające, młyn, separator lub klasyfikator, odpylanie oraz transport produktu do zbiornika, pakowania albo kolejnego etapu technologicznego.
Mielenie wsadowe odbywa się partiami o określonej masie. Surowiec trafia do urządzenia, jest przetwarzany przez ustalony czas, a następnie opróżniany przed rozpoczęciem kolejnego cyklu. Parametry procesu można zmieniać między partiami, co daje dużą kontrolę nad produkcją materiałów o zmiennej specyfikacji.
Nie należy jednak utożsamiać mielenia ciągłego wyłącznie z dużą skalą, a wsadowego z laboratorium. Układy ciągłe mogą pracować przy umiarkowanych wydajnościach, gdy kluczowa jest stabilność procesu. Z kolei młyny wsadowe są stosowane w produkcji przemysłowej, zwłaszcza tam, gdzie partie są relatywnie małe, drogie lub wymagają pełnej identyfikowalności.
Kiedy przewagę ma proces ciągły?
Mielenie ciągłe jest uzasadnione, gdy zakład przetwarza duże, powtarzalne wolumeny jednego surowca lub ograniczonej liczby podobnych materiałów. Największą korzyścią jest stabilna praca całego ciągu technologicznego. Równomierne podawanie surowca pozwala utrzymać bardziej przewidywalne obciążenie młyna, temperaturę procesu, pobór mocy oraz rozkład wielkości cząstek.
W produkcji chemicznej, mineralnej, pigmentowej, spożywczej czy w przetwarzaniu surowców bateryjnych proces ciągły często ułatwia osiągnięcie wysokiej wydajności godzinowej. Szczególnie dobrze sprawdza się, gdy mielenie stanowi jeden etap zintegrowanej linii – na przykład przed klasyfikacją powietrzną, mieszaniem, granulacją, transportem pneumatycznym lub pakowaniem.
Dobrze zaprojektowany układ ciągły ogranicza liczbę ręcznych operacji. Przekłada się to na mniejsze ryzyko błędów operatorskich, niższe zapotrzebowanie na obsługę i lepszą powtarzalność między zmianami. Automatyczne sterowanie dozowaniem, prędkością wirnika, przepływem powietrza lub pracą klasyfikatora pozwala reagować na odchylenia bez zatrzymywania produkcji.
Stabilność zależy od podawania materiału
Sama praca ciągła nie gwarantuje jakości. Kluczowe jest równomierne podawanie materiału o kontrolowanej wilgotności, granulacji wejściowej i gęstości nasypowej. Niestabilny strumień zasilający może powodować przeciążenia młyna, wzrost udziału frakcji grubej albo nadmierne rozdrabnianie części produktu.
Dlatego przy doborze instalacji należy ocenić właściwości przepływowe proszku. Materiały mostkujące, lepkie, włókniste, higroskopijne lub o dużej skłonności do zbrylania wymagają odpowiednio zaprojektowanego zbiornika, systemu rozluźniania oraz dozownika. W przeciwnym razie potencjał młyna nie zostanie wykorzystany.
Ograniczenia mielenia ciągłego
Proces ciągły wymaga zwykle większej integracji urządzeń pomocniczych i bardziej zaawansowanej automatyki. Koszt inwestycyjny może być wyższy niż w przypadku prostego układu wsadowego, szczególnie jeśli instalacja ma pracować w obiegu zamkniętym, z odpylaniem, klasyfikacją i zabezpieczeniami przeciwwybuchowymi.
Zmiana produktu może także wymagać dokładnego czyszczenia całej drogi materiałowej. Dotyczy to podajników, przewodów, filtrów, separatorów i zbiorników pośrednich. W branży farmaceutycznej, nutraceutycznej oraz przy produkcji dodatków o wysokiej wartości takie przestoje należy uwzględnić w rzeczywistej dostępności linii.
Warto również pamiętać, że produkt przez cały czas przebywa w instalacji. Przy źle dobranym układzie klasyfikacji część materiału może recyrkulować zbyt długo, co zwiększa energochłonność i ryzyko przegrzewania. Dobór technologii powinien uwzględniać nie tylko wydajność w kilogramach na godzinę, lecz także wymagany D50, maksymalny rozmiar cząstki, udział frakcji bardzo drobnej oraz dopuszczalną temperaturę produktu.
Kiedy lepsze jest mielenie wsadowe?
Mielenie wsadowe ma przewagę, gdy produkcja obejmuje częste zmiany receptur, krótkie serie albo materiały wymagające indywidualnego czasu przetwarzania. Operator może przypisać konkretne nastawy do danej partii, zweryfikować wynik i dopiero wtedy zwolnić materiał do dalszego procesu. Taki model dobrze odpowiada wymaganiom produkcji specjalistycznej i regulowanej.
W systemie wsadowym łatwiej zachować jednoznaczną identyfikowalność. Każda partia może być powiązana z numerem surowca, czasem mielenia, parametrami urządzenia oraz wynikami kontroli jakości. Jest to istotne tam, gdzie walidacja procesu i dokumentacja mają znaczenie porównywalne z wydajnością.
Proces wsadowy bywa również korzystny dla materiałów trudnych. Jeżeli surowiec ma zmienną twardość, wilgotność lub skład, możliwość korygowania czasu mielenia i parametrów pomiędzy cyklami daje większy margines bezpieczeństwa. W przypadku produktów o wysokiej wartości pozwala to ograniczyć ryzyko wytworzenia dużej ilości materiału poza specyfikacją.
Cena elastyczności
Podstawowym ograniczeniem jest niższa wydajność efektywna. Czas cyklu obejmuje nie tylko samo mielenie, ale też załadunek, opróżnienie, ewentualne przesiewanie, czyszczenie oraz przygotowanie kolejnej partii. Jeśli operacje te są ręczne, rośnie ryzyko różnic między seriami i większe zapotrzebowanie na pracę operatorów.
Skalowanie procesu wsadowego również wymaga ostrożności. Zwiększenie objętości komory nie zawsze daje proporcjonalny wzrost wydajności, ponieważ zmieniają się warunki ruchu materiału, wymiana energii i odprowadzanie ciepła. Próby procesowe powinny potwierdzić zachowanie docelowej granulacji po przejściu na większą skalę.
Jak porównać oba rozwiązania dla konkretnego zakładu?
Najlepszą podstawą decyzji jest bilans procesu, a nie ogólne założenie, że jedna metoda jest nowocześniejsza. Należy zacząć od określenia wymaganej wydajności rocznej i godzinowej, liczby produktów, wielkości serii oraz dopuszczalnego czasu przezbrojenia. Ważne są też parametry surowca: twardość, ścieralność, wilgotność, wrażliwość termiczna, palność pyłu i wymagania dotyczące czystości.
Kolejnym krokiem jest zdefiniowanie mierzalnych parametrów jakościowych. Dla jednego produktu decydujące będzie wąskie uziarnienie, dla innego ograniczenie frakcji poniżej określonego mikrona, niska temperatura albo minimalne zanieczyszczenie metalem. Młyn strumieniowy, pinowy, turbo, młotkowy czy klasyfikujący należy dobierać do celu procesowego, a następnie ustalać tryb pracy instalacji.
Ocena kosztów powinna uwzględniać więcej niż zakup urządzenia. Istotne są zużycie energii na kilogram produktu, koszty części eksploatacyjnych, czyszczenia, odpylania, sprężonego powietrza, personelu oraz straty materiałowe podczas przezbrojeń. W instalacjach pracujących przez wiele zmian często to właśnie te elementy decydują o całkowitym koszcie posiadania.
Układ hybrydowy może być właściwą odpowiedzią
W części zakładów racjonalnym rozwiązaniem jest połączenie obu podejść. Surowiec może być mielony w sposób ciągły, a następnie porcjowany do mieszania lub kontroli jakości w partiach. Możliwa jest też produkcja podstawowego asortymentu na linii ciągłej i wykorzystanie niezależnego układu wsadowego dla krótkich serii, prób technologicznych oraz produktów wymagających częstych zmian parametrów.
Takie podejście wymaga dobrego zaprojektowania przepływu materiału, ale pozwala uniknąć kompromisu polegającego na dostosowaniu całej produkcji do pojedynczego, nietypowego produktu. DP Pulverizer Polska dobiera konfigurację urządzeń z uwzględnieniem rzeczywistych warunków pracy, a nie tylko parametrów katalogowych.
Właściwy wybór warto potwierdzić próbą na reprezentatywnym materiale i analizą danych procesowych. To na tym etapie najłatwiej ocenić stabilność podawania, temperaturę, uzysk frakcji oraz czas potrzebny na czyszczenie. Dobrze zdefiniowany test pozwala zaprojektować instalację, która będzie wspierała produkcję także po wzroście wolumenów i rozszerzeniu portfolio produktów.