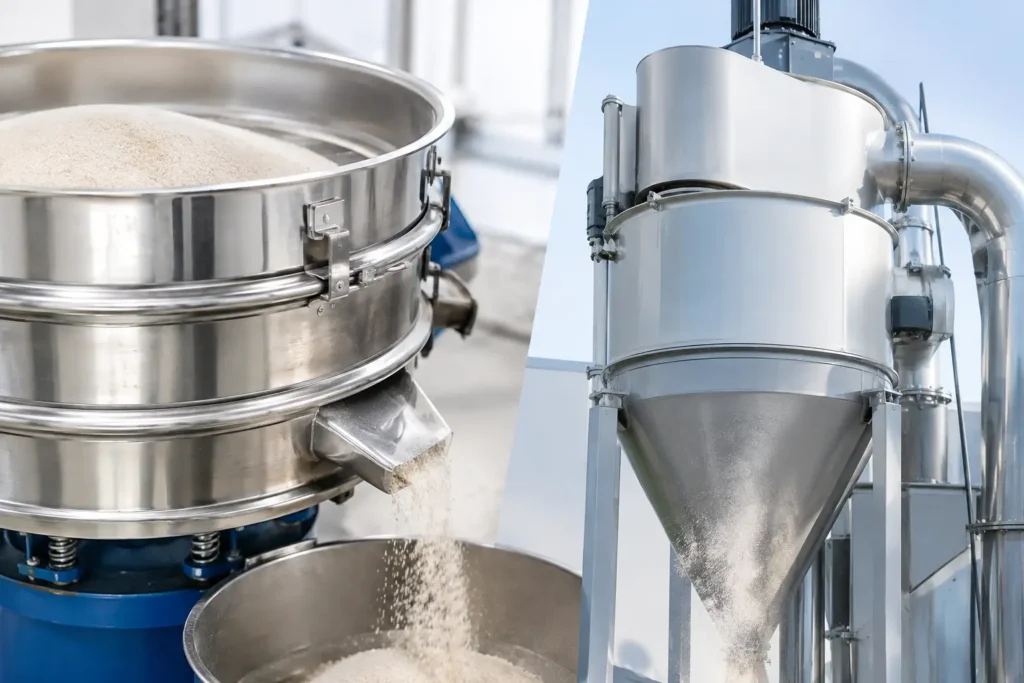
Granica między frakcją handlową a materiałem poza specyfikacją często nie wynosi milimetrów, lecz pojedyncze mikrometry. Właśnie dlatego pytanie „przesiewanie czy klasyfikacja powietrzna” nie powinno być rozstrzygane wyłącznie na podstawie wymaganej wielkości oczka sita. O wyborze technologii decydują także rozkład wielkości cząstek, kształt ziaren, wilgotność, sypkość, wymagana czystość produktu, wydajność oraz koszt pracy całej instalacji.
W wielu zakładach przesiewacz jest pierwszym, naturalnym wyborem. Jest zrozumiały, sprawdzony i bardzo skuteczny w określonym zakresie zastosowań. Klasyfikator powietrzny otwiera jednak możliwości, których nie zapewni mechaniczne rozdzielanie materiału – przede wszystkim przy drobnych, lekkich, trudnosypkich lub aglomerujących proszkach. Właściwa decyzja procesowa wymaga więc spojrzenia na pełny układ, a nie na samo urządzenie separujące.
Czym różni się separacja na sicie od klasyfikacji w strumieniu powietrza?
Przesiewanie jest procesem mechanicznym. Materiał trafia na powierzchnię sitową, a pod wpływem drgań, ruchu obrotowego lub ruchu posuwisto-zwrotnego cząstki mniejsze od otworów przechodzą przez sito. Ziarna większe pozostają na sicie i są odprowadzane jako nadziarno. Punkt rozdziału wynika przede wszystkim z geometrii oczka oraz warunków prowadzenia procesu.
Klasyfikacja powietrzna wykorzystuje różnicę w zachowaniu cząstek w polu sił aerodynamicznych i odśrodkowych. Materiał jest rozpraszany w strumieniu gazu, zwykle powietrza procesowego. W klasyfikatorze dynamicznym wirnik tworzy pole odśrodkowe, natomiast przepływ powietrza porywa drobniejszą frakcję do odbioru. Cząstki zbyt duże lub zbyt ciężkie są odrzucane i wracają do dalszego mielenia albo są odbierane jako frakcja gruba.
To rozróżnienie ma praktyczne konsekwencje. Sito rozdziela cząstki według ich zdolności do przejścia przez konkretny otwór. Klasyfikator rozdziela je według relacji między masą, wielkością, kształtem, gęstością oraz siłami działającymi w przepływie. Z tego powodu dwa materiały o podobnym nominalnym rozmiarze mogą zachowywać się całkowicie inaczej w obu procesach.
Kiedy przesiewanie daje najlepszy efekt?
Przesiewanie jest racjonalnym wyborem, gdy materiał jest względnie suchy, sypki i nie wykazuje silnej tendencji do zbrylania. Dobrze sprawdza się także wtedy, gdy wymagany punkt cięcia mieści się w zakresie komfortowej pracy zastosowanej powierzchni sitowej, a celem jest usunięcie nadziarna, zabezpieczenie kolejnej operacji lub podział materiału na wyraźnie różniące się frakcje.
W produkcji granulatów, nawozów, tworzyw, minerałów czy niektórych produktów spożywczych przesiewacze mogą zapewniać wysoką wydajność przy relatywnie prostej konstrukcji instalacji. Są też użyteczne przy kontroli jakości wsadu przed mieleniem oraz przy usuwaniu przypadkowych aglomeratów z gotowego produktu.
Ograniczeniem jest zachowanie bardzo drobnej frakcji. Gdy wielkość oczek maleje, rośnie ryzyko zapychania, ślepienia sita i spadku wydajności. Problem nasila się przy materiałach higroskopijnych, tłustych, włóknistych, elektrostatycznych lub zawierających dużą ilość cząstek płytkowych. Drgania, kulki czyszczące czy ultradźwięki mogą poprawić pracę, ale nie zmieniają właściwości materiału. Jeżeli proszek tworzy trwałe aglomeraty albo łatwo oblepia sito, samo zwiększanie intensywności przesiewania zwykle podnosi koszty serwisu bez stabilizacji procesu.
Przesiewanie czy klasyfikacja powietrzna przy drobnych proszkach?
Klasyfikacja powietrzna zyskuje przewagę tam, gdzie wymagany jest precyzyjny podział drobnego proszku i utrzymanie wąskiego, powtarzalnego rozkładu wielkości cząstek. Dotyczy to między innymi pigmentów, wypełniaczy mineralnych, materiałów bateryjnych, składników farmaceutycznych, nutraceutyków, ceramiki technicznej oraz specjalistycznych chemikaliów.
W klasyfikatorze dynamicznym punkt cięcia można regulować przede wszystkim prędkością wirnika i ilością powietrza procesowego. Pozwala to dostosować pracę do zmiennej specyfikacji produktu bez wymiany kompletów sit. Jest to istotne, gdy jedna linia obsługuje kilka klas jakościowych lub gdy odbiorca definiuje maksymalną zawartość cząstek grubych, a nie tylko średnią wielkość ziarna.
Klasyfikacja powietrzna jest również naturalnym elementem układu mielenia w obiegu zamkniętym. Frakcja spełniająca wymagania jest odbierana jako produkt, natomiast materiał zbyt gruby zawracany jest do młyna. Takie rozwiązanie ogranicza przemiał właściwych już cząstek. W efekcie można zmniejszyć udział nadmiernie rozdrobnionej frakcji, poprawić kontrolę PSD i efektywniej wykorzystać energię mielenia.
Nie oznacza to, że klasyfikator zawsze będzie lepszy. Instalacja wymaga wentylatora, odpylania, odpowiednio dobranych kanałów, automatyki oraz kontroli szczelności. Przy produktach wrażliwych konieczne może być zastosowanie obiegu gazu obojętnego. Dla prostego odsiewu niewielkiej ilości nadziarna z grubego, dobrze płynącego granulatu taki układ byłby technicznie i ekonomicznie nieuzasadniony.
Parametry, które należy ocenić przed wyborem technologii
Najpierw warto określić nie tylko docelowe d50, lecz cały rozkład wielkości cząstek. Dla wielu procesów krytyczna jest wartość d97 lub d99, czyli granica ograniczająca udział grubych cząstek. W innych zastosowaniach problemem jest nadmiar pyłu poniżej określonego rozmiaru. Te dwa wymagania prowadzą do innych nastaw procesu i mogą wymagać innej konfiguracji urządzeń.
Równie ważna jest charakterystyka fizyczna materiału. Należy zbadać wilgotność, gęstość nasypową i rzeczywistą, twardość, ścieralność, temperaturę mięknienia, skłonność do aglomeracji oraz właściwości elektrostatyczne. Cząstki igłowe, płatkowe i porowate nie zachowują się jak regularne ziarna kuliste. W przypadku produktów o znaczeniu farmaceutycznym, spożywczym lub bateryjnym dochodzą ponadto wymagania dotyczące czyszczenia, walidacji, materiałów wykonania i ograniczenia kontaminacji.
Wydajność należy rozpatrywać w odniesieniu do jakości, a nie tylko do ton na godzinę. Przesiewacz może osiągać wysokie przepływy, lecz przy trudnym materiale wzrost obciążenia często pogarsza skuteczność rozdziału. Podobnie klasyfikator powietrzny wymaga dobrania strumienia gazu, prędkości wirnika i obciążenia materiałowego tak, aby utrzymać powtarzalny punkt cięcia. Parametr wydajności bez danych o odzysku produktu, zawartości nadziarna i stabilności PSD nie opisuje rzeczywistej efektywności linii.
Rozwiązania hybrydowe często są najbardziej racjonalne
W praktyce przemysłowej wybór nie zawsze ma charakter „albo-albo”. Przesiewanie może pełnić funkcję ochronną przed klasyfikatorem, usuwając ciała obce i duże aglomeraty z wsadu. Klasyfikacja powietrzna może następnie precyzyjnie rozdzielać frakcję drobną po młynie. W innym układzie przesiewacz końcowy zabezpiecza pakowanie przed sporadycznymi zbryleniami, podczas gdy właściwą kontrolę granulacji realizuje klasyfikator.
Takie podejście pozwala przypisać każdej technologii zadanie, w którym działa najefektywniej. Zamiast wymuszać bardzo drobne przesiewanie na materiale podatnym na zalepianie, można wykorzystać klasyfikację aerodynamiczną. Zamiast obciążać klasyfikator prostym usuwaniem kilku milimetrów nadziarna, można zastosować etap sitowy. Rezultatem jest stabilniejsza jakość oraz niższe ryzyko nieplanowanych postojów.
Jak podjąć decyzję dla konkretnej instalacji?
Dobór powinien rozpoczynać się od prób materiałowych w warunkach możliwie zbliżonych do docelowej produkcji. Należy określić wymagany punkt rozdziału, dopuszczalną zawartość frakcji niezgodnych, oczekiwaną wydajność oraz zmienność właściwości wsadu. Warto równolegle ocenić zachowanie materiału po magazynowaniu, transporcie pneumatycznym i kontakcie z wilgocią, ponieważ właśnie tam często powstają aglomeraty zaburzające pracę separatora.
Kolejnym krokiem jest analiza całkowitego kosztu eksploatacji. Obejmuje ona energię, zużycie sit lub elementów klasyfikatora, koszty filtracji, czyszczenia, odpylania, dostępności serwisowej oraz straty produktu poza specyfikacją. Dobrze zaprojektowany system nie jest po prostu urządzeniem o najwyższej wydajności nominalnej. Jest instalacją, która przez lata dostarcza wymaganą frakcję przy przewidywalnych kosztach i bez kompromisów w zakresie bezpieczeństwa procesu.
Dla zakładu, który rozwija produkcję proszków o wyższej wartości dodanej, właściwe pytanie brzmi więc nie „które urządzenie kupić?”, lecz „jak uzyskać stabilną specyfikację przy docelowym obciążeniu?”. Odpowiedź może prowadzić do przesiewacza, klasyfikatora powietrznego albo układu łączącego obie technologie. Decydują dane z materiału, parametry jakościowe i wymagania całego procesu – nie przyzwyczajenie do rozwiązania stosowanego dotychczas.