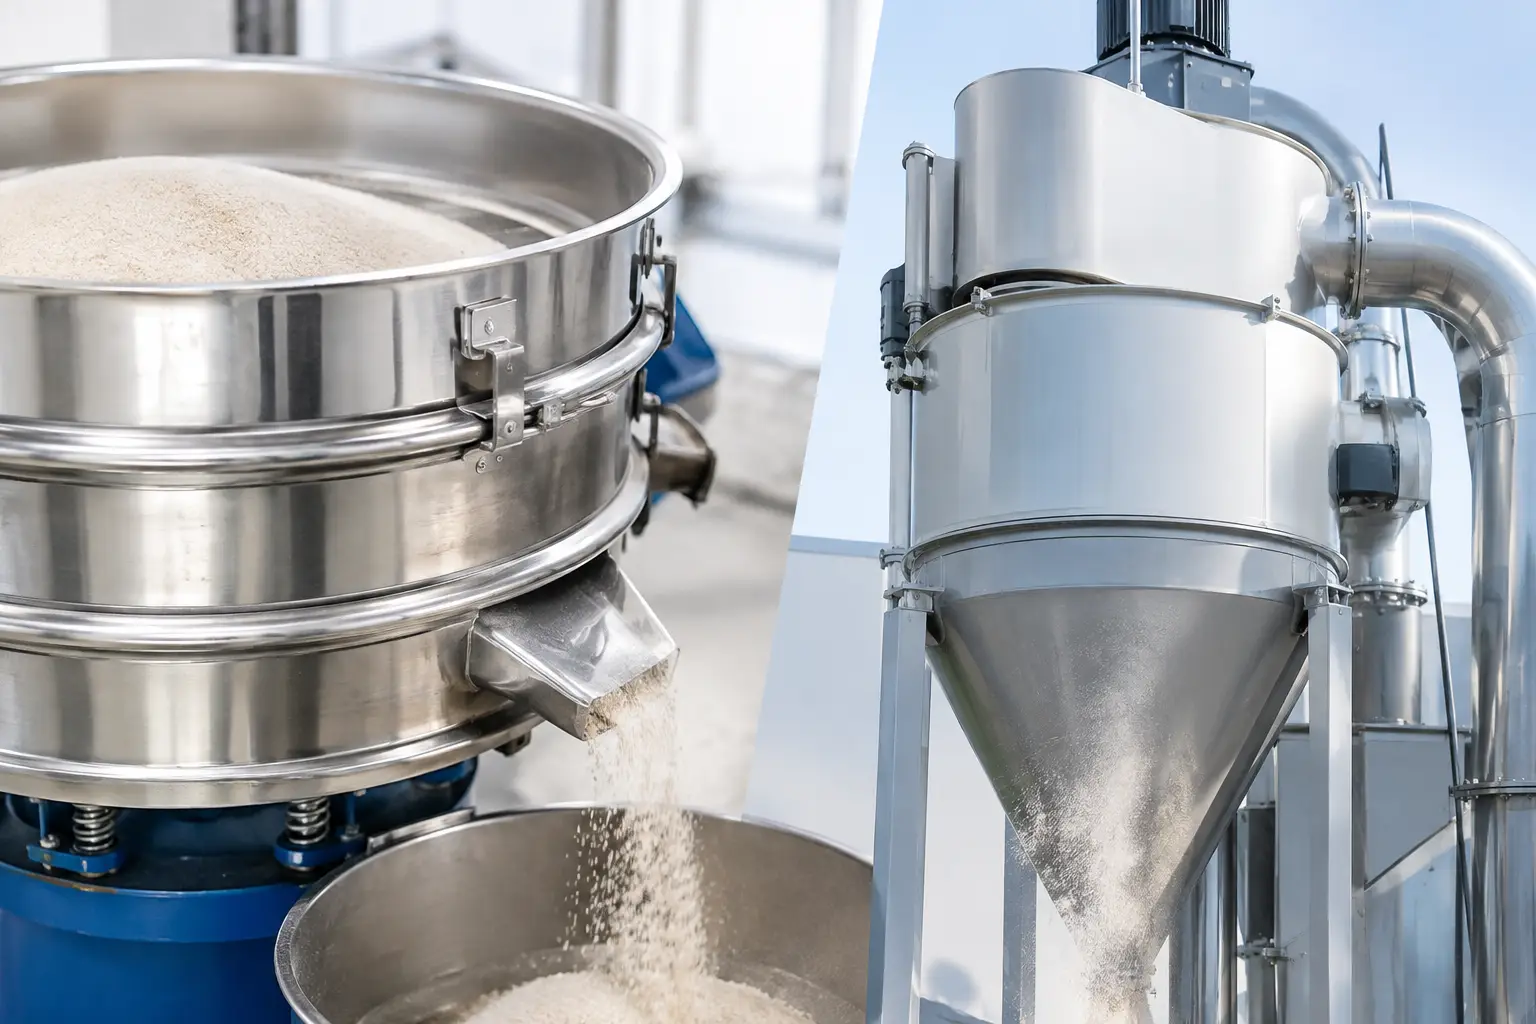
Partia o wartości kilkudziesięciu tysięcy złotych nie musi zostać odrzucona, aby proces generował istotne straty. W zakładach przetwarzających proszki ubytki często kumulują się w filtrach, przewodach, punktach transferu, odpylaniu i podczas czyszczenia między seriami. Pytanie, jak ograniczyć straty surowca, należy więc rozpatrywać nie tylko przez pryzmat samego młyna, lecz całego układu technologicznego – od dozowania po odbiór gotowego produktu.
Najskuteczniejsze działania zaczynają się od rzetelnego bilansu masowego. Dopiero gdy zakład rozróżnia straty rzeczywiste od materiału pozostającego czasowo w instalacji, można dobrać właściwe rozwiązanie techniczne i uzasadnić jego opłacalność.
Gdzie powstają straty surowca w instalacji?
Wydajność młyna nie jest tożsama z uzyskiem całej linii. Materiał może zostać prawidłowo rozdrobniony, a mimo to nie trafić do opakowania lub kolejnego etapu procesu. Szczególnie wrażliwe są instalacje pracujące z proszkami drobnymi, higroskopijnymi, lepkimi, elektrostatycznymi albo ściernymi.
Pierwszym obszarem ryzyka jest dozowanie. Niestabilny podajnik ślimakowy, zawieszanie się materiału w leju, pulsacyjny przepływ lub nieprawidłowo dobrana geometria zasypu powodują nierównomierne obciążenie młyna. Konsekwencją może być przegrzewanie produktu, zbyt szeroki rozkład wielkości cząstek, nadmierna recyrkulacja albo konieczność ponownego przetwarzania części partii.
Drugim źródłem ubytków są strefy zatrzymania materiału. Martwe przestrzenie w rurociągach, kolanach, separatorach, komorach filtracyjnych i zaworach prowadzą do narastania osadów. Przy zmianie produktu taki materiał staje się odpadem, zwłaszcza w farmacji, nutraceutykach, produkcji dodatków spożywczych i pigmentów o wysokiej czystości.
Należy również uwzględnić odpylanie. Filtr nie jest stratą sam w sobie – jest koniecznym elementem bezpieczeństwa, jakości powietrza i kontroli emisji. Problem pojawia się wtedy, gdy odzysk frakcji pyłowej nie jest możliwy, gdy filtr pracuje poza optymalnym zakresem lub gdy parametry pyłu uniemożliwiają jego ponowne włączenie do procesu. Wartość materiału zatrzymanego w filtrze może być znacząca, zwłaszcza przy produktach aktywnych, specjalistycznych pigmentach lub materiałach bateryjnych.
Jak ograniczyć straty surowca przez bilans masowy?
Bilans masowy powinien być stałym elementem nadzoru procesu, a nie jednorazowym ćwiczeniem wykonywanym przy audycie. W najprostszym ujęciu należy porównać masę surowca wprowadzonego do instalacji z masą produktu odebranego, materiału odzyskanego, próbek technologicznych oraz pozostałości po czyszczeniu.
Pomiar trzeba prowadzić dla całego ciągu technologicznego. Ocena wyłącznie różnicy między zasypem a odbiorem z młyna może ukryć problem w cyklonie, filtrze workowym, klasyfikatorze powietrznym lub systemie transportu pneumatycznego. Przy procesach ciągłych należy też określić masę materiału pozostającego w urządzeniach po zatrzymaniu linii. Nie jest to automatycznie strata, jeśli może zostać wykorzystana w kolejnej zgodnej partii. Staje się nią wtedy, gdy wymaga utylizacji, dodatkowego badania jakościowego albo niekontrolowanego mieszania partii.
Dobre dane powinny odpowiedzieć na trzy pytania: ile materiału znika, gdzie dokładnie się zatrzymuje i czy można go odzyskać bez pogorszenia jakości. Bez tej informacji modernizacja instalacji staje się kosztowną próbą i błędem.
Ustalaj osobno straty procesowe i jakościowe
Strata procesowa to materiał, który nie dociera do punktu odbioru wskutek osadzania, rozsypu, pylenia lub niepełnego opróżnienia instalacji. Strata jakościowa obejmuje materiał, który fizycznie istnieje, ale nie spełnia wymagań dotyczących granulacji, wilgotności, barwy, czystości mikrobiologicznej czy zawartości zanieczyszczeń.
To rozróżnienie ma znaczenie inwestycyjne. Straty procesowe często ogranicza się poprzez poprawę konstrukcji przepływu, szczelności i odzysku. Straty jakościowe wymagają zwykle analizy energii mielenia, temperatury, doboru sit, prędkości klasyfikacji oraz właściwości surowca.
Dobór technologii mielenia ma bezpośredni wpływ na uzysk
Młyn powinien być dobrany do celu procesu, a nie wyłącznie do wymaganej wydajności godzinowej. Urządzenie pracujące zbyt agresywnie może generować nadmiar frakcji bardzo drobnej, zwiększać pylenie i powodować degradację termiczną produktu. Z kolei mielenie zbyt łagodne może prowadzić do niedorozdrobnienia, zawracania materiału i spadku rzeczywistej przepustowości.
Dla produktów wymagających wąskiego rozkładu wielkości cząstek zastosowanie młyna z klasyfikacją powietrzną może ograniczyć liczbę cykli przetwarzania. Klasyfikator oddziela frakcję gotową od ziaren zbyt grubych, które mogą wracać do strefy mielenia. Warunkiem jest jednak poprawne ustawienie prędkości wirnika, przepływu powietrza i obciążenia materiałowego. Zbyt restrykcyjna klasyfikacja obniży uzysk, ponieważ nadmiernie zwiększy udział zawracanej frakcji.
Młyny pinowe, turbo, młotkowe, uniwersalne i strumieniowe różnią się sposobem przekazywania energii, zakresem uzyskiwanych frakcji oraz podatnością na nagrzewanie produktu. Materiały wrażliwe termicznie, tłuste lub podatne na aglomerację mogą wymagać chłodzenia, kontroli temperatury powietrza procesowego albo mielenia kriogenicznego. Koszt takiego rozwiązania bywa wyższy, ale może zostać uzasadniony ograniczeniem odpadu i poprawą stabilności jakościowej.
Nie zwiększaj obrotów bez analizy materiału
Podnoszenie prędkości obrotowej jest częstą reakcją na zbyt niską wydajność. Nie zawsze przynosi jednak oczekiwany rezultat. Większa energia może zwiększyć udział pyłu, zużycie elementów roboczych i temperaturę w strefie mielenia. W przypadku minerałów i materiałów ściernych rośnie także ryzyko zanieczyszczenia produktu materiałem pochodzącym ze zużycia maszyny.
Optymalizacja powinna uwzględniać charakterystykę wsadu: twardość, wilgotność, tłuszcz, temperaturę mięknienia, ścieralność, rozkład granulacji wejściowej oraz skłonność do elektryzowania. Parametry procesu należy potwierdzić próbami na reprezentatywnym materiale, a nie wyłącznie na podstawie danych katalogowych.
Konstrukcja instalacji decyduje o ilości materiału zatrzymanego
Ograniczenie strat zaczyna się od projektowania instalacji z możliwie małą liczbą miejsc retencji. Krótkie drogi transportu, właściwe kąty spadku, ograniczenie poziomych odcinków rurociągów oraz odpowiednio dobrane kolana zmniejszają osadzanie proszku. W produktach o słabym przepływie należy zweryfikować nie tylko średnicę przewodów, ale również prędkość transportową i warunki rozładunku.
Szczelność połączeń jest równie istotna. Niewielkie nieszczelności powodują nie tylko ubytek surowca, lecz także zasysanie fałszywego powietrza. To może destabilizować transport pneumatyczny i pracę klasyfikatora. W środowisku pyłowym dochodzą do tego wymagania związane z bezpieczeństwem wybuchowym oraz ograniczeniem ekspozycji pracowników.
W instalacjach wieloproduktowych konieczne jest pogodzenie dwóch celów: minimalnej retencji i możliwości skutecznego czyszczenia. Konstrukcja łatwa do szybkiego demontażu może skrócić przezbrojenie, ale nie zawsze będzie najlepsza dla pracy ciągłej przy dużym wolumenie. Właściwy wybór zależy od częstotliwości zmian asortymentu, wartości materiału oraz wymaganego poziomu separacji między partiami.
Odzysk z odpylania wymaga kontroli jakości
Materiał wychwycony przez cyklon lub filtr może często wrócić do procesu, ale decyzja nie powinna być automatyczna. Należy potwierdzić jego granulację, wilgotność, czystość i ewentualne zmiany wynikające z kontaktu z medium filtracyjnym. W niektórych procesach odzysk poprawia ekonomię, w innych może zaburzyć specyfikację produktu albo zwiększyć ryzyko krzyżowego zanieczyszczenia.
Kluczowe jest też dobranie metody rozładunku filtra. Niepełne opróżnianie lejów, mostkowanie proszku i niewłaściwa praca systemu pulsacyjnego powodują gromadzenie materiału w miejscach, które trudno monitorować. Regularna kontrola różnicy ciśnień, cykli regeneracji oraz masy odzyskanej frakcji pozwala szybko wychwycić odchylenia.
Utrzymanie ruchu chroni zarówno jakość, jak i surowiec
Zużyte elementy mielące, nieszczelne uszczelnienia i niewyważony wirnik rzadko powodują gwałtowną awarię od pierwszego dnia. Znacznie częściej stopniowo pogarszają parametry produktu, zwiększają pobór energii i podnoszą ilość materiału poza specyfikacją. Dlatego wskaźniki utrzymania ruchu powinny obejmować nie tylko dostępność maszyny, ale także uzysk, stabilność granulacji i ilość materiału odrzuconego.
Warto prowadzić historię ustawień dla konkretnych surowców i partii. Powtarzalne receptury procesowe skracają czas rozruchu po przezbrojeniu oraz zmniejszają liczbę próbnych partii, które często są pomijane w kalkulacji strat. Automatyzacja dozowania i rejestracja kluczowych parametrów nie zastępują kompetencji operatora, lecz dają mu narzędzia do szybszego reagowania.
DP Pulverizer Polska projektuje systemy mielenia i klasyfikacji z uwzględnieniem właściwości materiału, wymaganej granulacji oraz realnych warunków eksploatacyjnych. W procesach o wysokiej wartości surowca szczególne znaczenie ma analiza całej instalacji, ponieważ poprawa jednego urządzenia nie skompensuje strat powstających dalej w transporcie lub odpylaniu.
Najlepszym momentem na ograniczanie strat jest etap projektowania lub modernizacji procesu, ale warto zacząć także w istniejącej instalacji. Dokładny bilans masowy jednej reprezentatywnej kampanii produkcyjnej często pokazuje, że największy potencjał nie leży w większej mocy młyna, lecz w kilku kontrolowanych detalach przepływu, odbioru i czyszczenia materiału.