W wielu procesach proszkowych wzrost temperatury nie jest ubocznym, akceptowalnym efektem pracy młyna. Może decydować o odrzucie całej partii, zmianie rozkładu granulometrycznego, pogorszeniu sypkości lub utracie właściwości funkcjonalnych surowca. Pytanie, jak ograniczyć nagrzewanie podczas rozdrabniania, należy więc rozpatrywać nie jako pojedynczą korektę nastawy, lecz jako element bilansu całej instalacji: materiału, urządzenia, transportu powietrza i odbioru produktu.
Ciepło powstaje przede wszystkim wskutek tarcia, uderzeń oraz odkształceń cząstek. Im drobniejsza wymagana frakcja, tym większa część energii mechanicznej jest zamieniana w energię cieplną. W praktyce oznacza to, że agresywne zwiększanie prędkości obrotowej lub wydajności rzadko rozwiązuje problem jakościowy. Często jedynie przesuwa ograniczenie procesu z wydajności na temperaturę produktu.
Jak ograniczyć nagrzewanie podczas rozdrabniania
Pierwszym krokiem jest ustalenie, gdzie dokładnie rośnie temperatura. Pomiar wyłącznie na wylocie z młyna bywa niewystarczający, ponieważ materiał może być przegrzewany lokalnie w strefie mielenia, a następnie częściowo chłodzony przez powietrze procesowe. Warto monitorować temperaturę wsadu, komory roboczej, gazu na wlocie i wylocie, korpusu urządzenia oraz produktu po separacji i transporcie.
Równolegle należy ocenić czas przebywania materiału w układzie. Zbyt długa recyrkulacja, niewłaściwie ustawiony klasyfikator albo zbyt mała zdolność odbioru gotowej frakcji powodują, że już dostatecznie rozdrobnione cząstki pozostają w strefie intensywnego oddziaływania. Efektem jest dodatkowe nagrzewanie, nadmierna produkcja pyłu i niepotrzebne zużycie energii.
W diagnostyce warto rozdzielić dwa zjawiska: temperaturę średnią partii oraz lokalne punkty gorące. Pierwsza może pozostawać w granicach specyfikacji, podczas gdy pojedyncze cząstki lub osad na elementach roboczych są już narażone na degradację. Dotyczy to szczególnie proszków o niskiej temperaturze mięknienia, materiałów zawierających tłuszcze, woski, żywice, substancje aktywne lub komponenty lotne.
Dobór technologii ważniejszy niż sama moc silnika
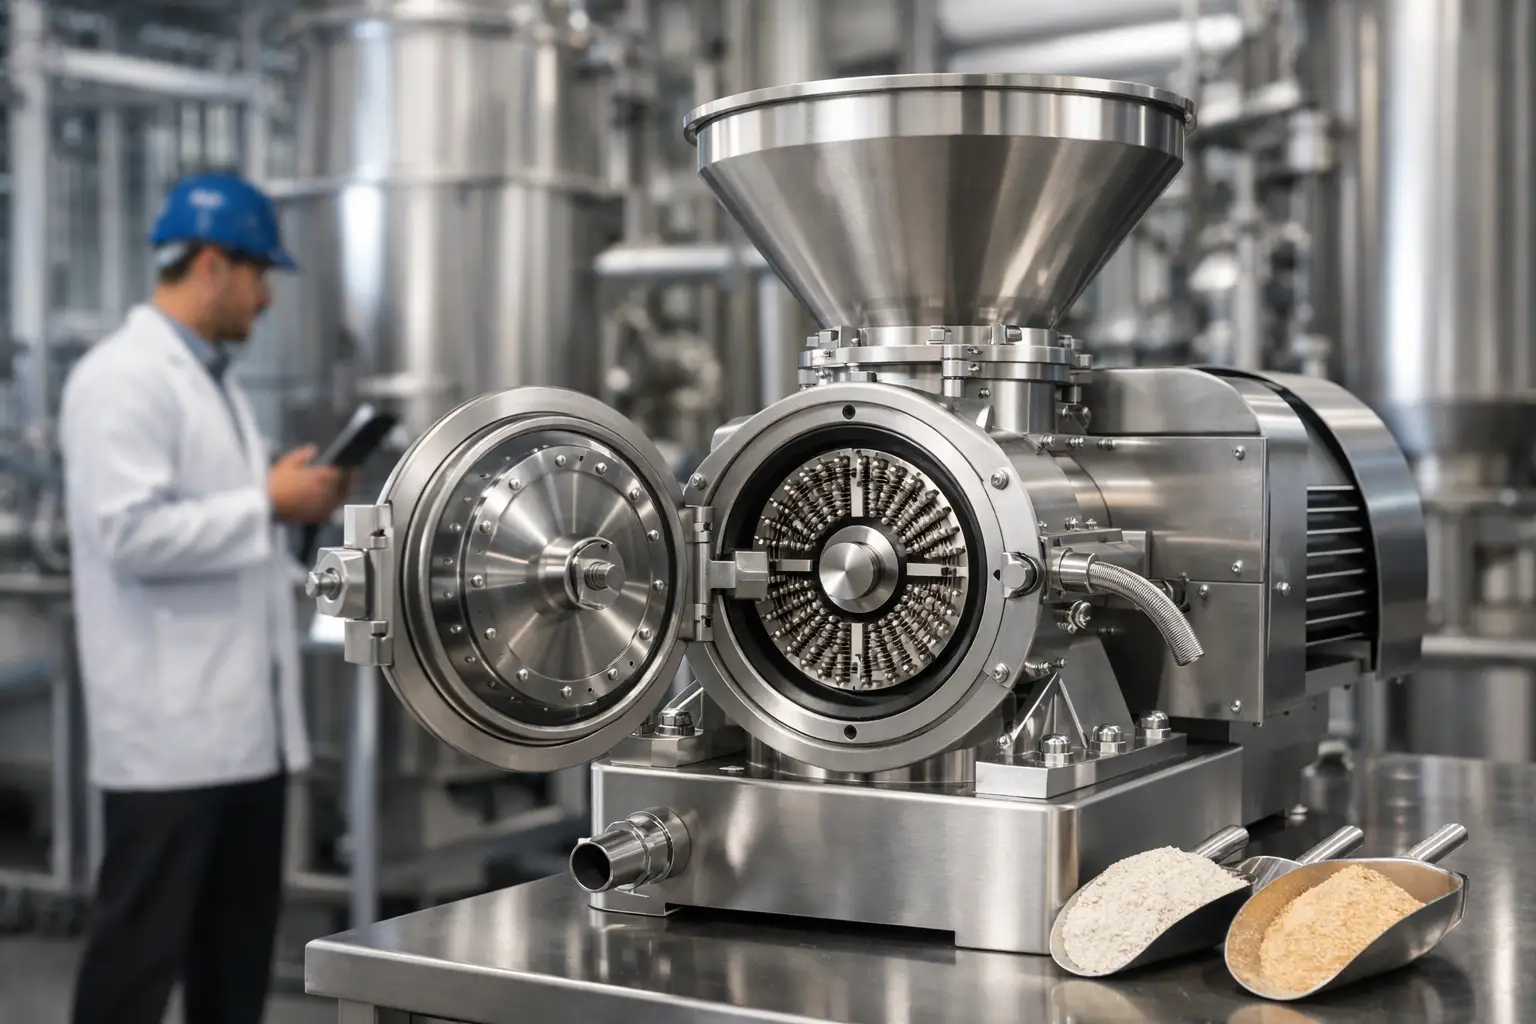
Rodzaj młyna determinuje mechanizm przekazywania energii do materiału. Młyny młotkowe i pinowe są wydajne w wielu zastosowaniach, ale przy materiałach termowrażliwych trzeba precyzyjnie dobrać obroty, geometrię elementów roboczych, sito oraz strumień powietrza. Zbyt małe otwory sita zwiększają czas przebywania produktu i tarcie, a zbyt duża prędkość końcówki wirnika może podnieść temperaturę szybciej, niż układ chłodzenia zdąży ją odebrać.
W procesach wymagających mikronizacji zasadne może być zastosowanie młyna strumieniowego. Energia rozdrabniania pochodzi wtedy z ekspansji sprężonego gazu, a brak klasycznych szybkoobrotowych elementów mielących ogranicza ryzyko zanieczyszczeń pochodzących ze zużycia mechanicznego. Trzeba jednak pamiętać, że sprężanie gazu również generuje ciepło. Temperatura i punkt rosy sprężonego powietrza lub azotu muszą być kontrolowane przed wejściem do młyna.
Młyny z klasyfikacją powietrzną pozwalają oddzielać frakcję gotową bez nadmiernego przemiału. To szczególnie korzystne, gdy celem jest wąski rozkład wielkości cząstek, a materiał traci jakość przy zbyt długim oddziaływaniu mechanicznym. Z kolei dla tworzyw, elastomerów, przypraw, tłustych surowców spożywczych czy wybranych materiałów farmaceutycznych najskuteczniejszym rozwiązaniem może być mielenie kriogeniczne. Obniżenie temperatury materiału zwiększa jego kruchość i zmniejsza skłonność do lepienia, ale wymaga uzasadnienia ekonomicznego kosztami medium chłodzącego oraz odpowiedniej infrastruktury bezpieczeństwa.
Chłodzenie musi odbierać ciepło z właściwego miejsca
Płaszcz chłodzący na korpusie młyna jest użyteczny, lecz nie zawsze wystarczający. Jeśli większość energii powstaje w krótkim czasie w centralnej strefie uderzeń, chłodzenie ścian urządzenia ma ograniczoną zdolność reagowania. Skuteczniejszy bywa układ łączący schładzanie materiału przed podaniem, kondycjonowanie powietrza procesowego i szybkie odprowadzanie produktu z komory.
Temperaturę wsadu można obniżyć w leju zasypowym, podajniku ślimakowym, chłodzonym przenośniku lub przez okresowe kondycjonowanie surowca przed procesem. W przypadku materiałów higroskopijnych należy przy tym kontrolować wilgoć. Zbyt zimne powierzchnie w kontakcie z wilgotnym powietrzem mogą prowadzić do kondensacji, aglomeracji i niestabilnego przepływu proszku.
Powietrze transportujące pełni jednocześnie funkcję odbioru ciepła. Jego ilość nie powinna być dobierana wyłącznie pod kątem pneumatycznego transportu produktu. Za mały przepływ sprzyja akumulacji ciepła i zaleganiu frakcji w młynie, natomiast nadmierny przepływ może pogorszyć klasyfikację, zwiększyć obciążenie filtra oraz podnieść koszty wentylatorów. Właściwy punkt pracy ustala się na podstawie charakterystyki materiału, wymaganej frakcji i zachowania układu w warunkach produkcyjnych.
Parametry procesu: nie zwiększaj wszystkiego naraz
Gdy temperatura produktu przekracza limit, częstą reakcją jest jednoczesne zmniejszenie wydajności, obrotów i wielkości oczek sita. Taka korekta utrudnia jednak wskazanie rzeczywistej przyczyny i może niepotrzebnie obniżyć produktywność. Lepszym podejściem jest zmiana jednego krytycznego parametru, stabilizacja procesu oraz ocena temperatury, granulacji, poboru mocy i wydajności masowej.
Kluczowe znaczenie mają prędkość obwodowa elementów roboczych, tempo dozowania, wielkość wsadu, ustawienia klasyfikatora oraz przepływ gazu. Materiał podawany skokowo powoduje chwilowe przeciążenia i wzrost tarcia. Stabilne, grawimetryczne dozowanie pomaga utrzymać powtarzalne warunki pracy, zwłaszcza przy surowcach o zmiennej gęstości nasypowej.
Należy także uwzględnić stan materiału wejściowego. Granulat o nieregularnej wielkości, wysoka zawartość frakcji drobnej lub zmienna wilgotność prowadzą do innego zachowania w komorze mielenia, nawet przy identycznych nastawach maszyny. W praktyce kontrola specyfikacji wsadu bywa równie istotna jak modernizacja samego młyna.
Utrzymanie ruchu a niekontrolowane źródła ciepła
Nagrzewanie może wynikać z problemu mechanicznego, a nie z błędnie dobranej technologii. Zużyte bijaki, piny, wykładziny, sita lub elementy klasyfikatora zmieniają charakter oddziaływania na produkt. Powstają obszary zwiększonego tarcia, materiał krąży w urządzeniu dłużej, a pobór mocy rośnie bez proporcjonalnego wzrostu wydajności.
Równie istotne są stan łożysk, wyważenie wirnika, szczelność układu i drożność filtracji. Nieszczelności mogą zaburzać bilans powietrza, a rosnący spadek ciśnienia na filtrze ogranicza odbiór produktu oraz ciepła. Dlatego monitoring temperatury powinien być zestawiony z trendami prądu silnika, podciśnienia, różnicy ciśnień na filtrze i wydajności dozowania. Dopiero taki zestaw danych umożliwia rozróżnienie między naturalnym obciążeniem procesu a pogarszającym się stanem technicznym.
Kiedy warto rozważyć modernizację instalacji
Jeżeli wymagany poziom rozdrobnienia jest osiągany wyłącznie kosztem przegrzewania produktu, ograniczanie parametrów może poprawić jakość, ale jednocześnie obniżyć zdolność produkcyjną. W takiej sytuacji warto przeanalizować zmianę konfiguracji procesu: dodatkową klasyfikację, wydajniejsze chłodzenie, zamknięty obieg gazu, inny typ młyna lub podział rozdrabniania na etapy.
Decyzję należy oprzeć na próbach z rzeczywistym materiałem i mierzalnych kryteriach odbioru. Ocenia się nie tylko temperaturę, lecz także granulację, zawartość frakcji nadziarna i podziarna, wilgotność, barwę, sypkość, właściwości funkcjonalne oraz zużycie energii na kilogram produktu. DP Pulverizer Polska dobiera takie rozwiązania w odniesieniu do całego procesu, ponieważ stabilność termiczna jest wynikiem współpracy urządzenia, instalacji pomocniczych i parametrów operacyjnych.
Najbardziej opłacalne usprawnienia nie zawsze oznaczają najniższą możliwą temperaturę. Celem jest utrzymanie materiału bezpiecznie poniżej jego limitu jakościowego przy zakładanej wydajności, powtarzalności i rozsądnym zużyciu energii. Dobrze zaprojektowany proces daje zespołowi produkcyjnemu zapas operacyjny – taki, który chroni partię także wtedy, gdy właściwości wsadu zmienią się w granicach dopuszczonych przez specyfikację.