W projekcie instalacji do rozdrabniania pytanie „młyn pinowy versus młotkowy” nie powinno zaczynać się od ceny samej maszyny. O wyborze decydują przede wszystkim właściwości surowca, wymagana granulacja, oczekiwana stabilność parametrów oraz sposób odbioru produktu. Urządzenie dobrze dobrane do materiału ogranicza udział nadziarna, zużycie części roboczych i liczbę postojów. Nietrafiony wybór może natomiast generować wysokie koszty energii, pylenie, przegrzewanie produktu i trudności z utrzymaniem powtarzalnej jakości partii.
Młyny pinowe i młotkowe wykorzystują energię uderzenia, ale realizują proces w odmienny sposób. Różnice w geometrii strefy mielenia, prędkości elementów roboczych oraz charakterze oddziaływania na cząstkę przekładają się na zupełnie inne możliwości technologiczne. Dlatego porównanie należy prowadzić w odniesieniu do całego procesu, nie tylko do deklarowanej wydajności w kg/h.
Młyn pinowy versus młotkowy – różnica w mechanice mielenia
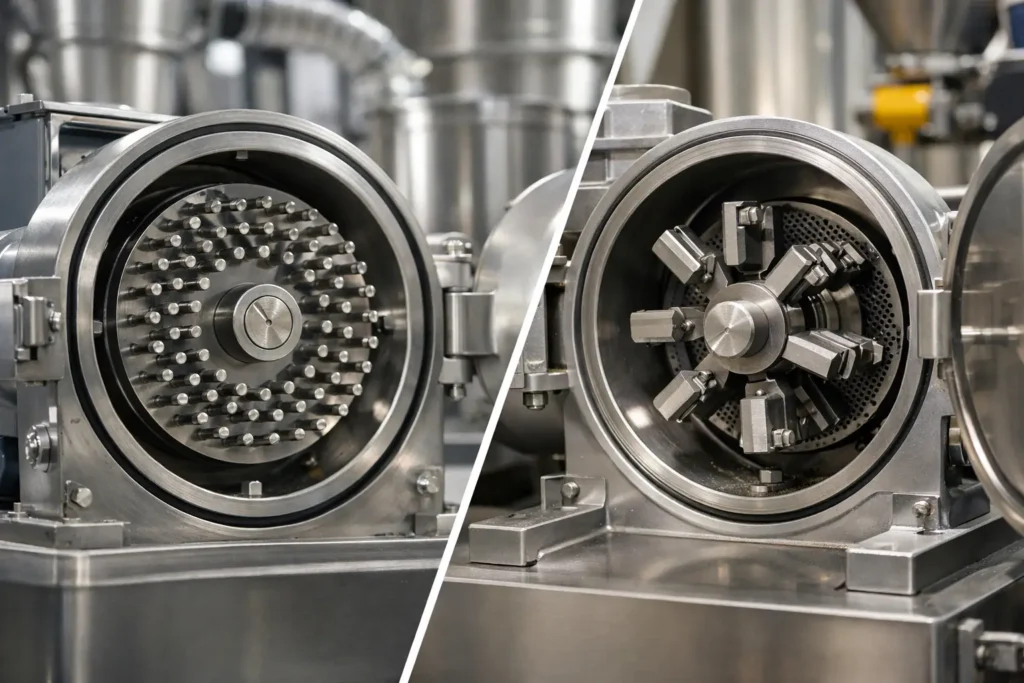
W młynie młotkowym rozdrabnianie zachodzi głównie wskutek uderzeń swobodnie zawieszonych lub sztywno mocowanych młotków o materiał oraz o elementy komory. Produkt po osiągnięciu odpowiednio małego rozmiaru przechodzi przez sito. To rozwiązanie jest skuteczne przy wstępnym i średnim rozdrabnianiu wielu surowców, szczególnie gdy kluczowa jest duża przepustowość i tolerancja na pewną zmienność wsadu.
Młyn pinowy pracuje z użyciem tarcz wyposażonych w rozmieszczone promieniowo piny. Materiał jest przyspieszany i wielokrotnie uderza w piny oraz cząstki poruszające się w komorze. W wersjach przeciwbieżnych obie tarcze mogą się obracać, co istotnie podnosi względną prędkość zderzeń. Taka konstrukcja sprzyja uzyskiwaniu drobniejszych frakcji i lepszej kontroli rozkładu wielkości cząstek niż w klasycznym młynie młotkowym.
Nie oznacza to jednak, że młyn pinowy jest automatycznie rozwiązaniem lepszym. Wyższa intensywność mielenia oznacza także większą wrażliwość na właściwości materiału, zwłaszcza jego temperaturę mięknienia, lepkość, wilgotność i ścieralność. W wielu procesach młyn młotkowy pozostaje bardziej racjonalnym etapem przygotowania produktu przed dalszym mieleniem, klasyfikacją lub mieszaniem.
Jakość frakcji i kontrola granulacji
Najważniejszą różnicą dla technologów jest zakres osiągalnej granulacji. Młyn młotkowy najczęściej stosuje się wtedy, gdy wymagane jest rozdrobnienie do frakcji średniej, a tolerancja rozkładu ziarnowego jest relatywnie szeroka. Sito stanowi podstawowy element kontroli produktu. Zmiana jego perforacji wpływa na granulację, ale jednocześnie zmienia opory przepływu, wydajność i ryzyko wzrostu temperatury w komorze.
Młyn pinowy sprawdza się tam, gdzie celem jest drobniejsze mielenie oraz bardziej jednorodny produkt. Na wynik oddziałują prędkość obrotowa, konstrukcja pinów, szczelina robocza, natężenie podawania i parametry powietrza procesowego. Precyzja regulacji daje szerokie możliwości, lecz wymaga prawidłowego określenia okna pracy dla konkretnego surowca.
W zastosowaniach dla pigmentów, dodatków funkcjonalnych, nutraceutyków, komponentów chemicznych czy wybranych materiałów mineralnych sama wartość średniej wielkości cząstki nie jest wystarczająca. Liczy się również udział frakcji grubej, ilość pyłu najdrobniejszego, kształt cząstek i powtarzalność między partiami. Jeżeli produkt ma trafić do kolejnego etapu, takiego jak mieszanie, granulacja, powlekanie lub dozowanie, niestabilny rozkład uziarnienia może obniżyć wydajność całej linii.
Gdy potrzebna jest klasyfikacja powietrzna
Jeżeli wymagania dotyczące górnej granicy ziarna są restrykcyjne, warto rozważyć układ z klasyfikatorem powietrznym. Klasyfikator odprowadza cząstki spełniające kryterium wielkości, a nadziarno zawraca do ponownego mielenia. Takie rozwiązanie jest często bardziej przewidywalne niż próba osiągnięcia bardzo drobnej frakcji wyłącznie przez zwiększanie prędkości młyna.
Dotyczy to szczególnie materiałów, które przy intensywnym udarze zaczynają się ogrzewać, aglomerować lub tracić właściwości użytkowe. Zintegrowanie mielenia z transportem pneumatycznym, filtracją i klasyfikacją pozwala kontrolować produkt oraz ograniczyć straty materiałowe w skali przemysłowej.
Wydajność nie jest jedynym parametrem
Przy porównywaniu maszyn łatwo ulec deklarowanej wydajności godzinowej. W praktyce należy ustalić, dla jakiego materiału, wilgotności, granulacji wejściowej i docelowej została uzyskana. Młyn młotkowy może osiągać bardzo wysoką przepustowość przy redukcji większych cząstek do umiarkowanej frakcji. W takich warunkach jego prosta konstrukcja i łatwość eksploatacji są istotną przewagą.
Młyn pinowy zwykle jest korzystniejszy, gdy konieczne jest dalsze zmniejszenie wymiaru cząstek bez nadmiernego wzrostu udziału nadziarna. Jego wydajność trzeba jednak oceniać razem z jakością gotowego produktu. Jeżeli młyn młotkowy produkuje materiał wymagający dodatkowego przesiewania, recyrkulacji lub kolejnego etapu mielenia, pozornie niższa wydajność rozwiązania pinowego może dawać wyższą produktywność całego procesu.
Znaczenie ma także stabilność podawania. Zbyt duże wahania strumienia wsadu powodują w młynach nadmierne obciążenie komory, wzrost temperatury i pogorszenie powtarzalności frakcji. W systemach wymagających wysokiej dokładności dozowania należy uwzględnić dobór podajnika ślimakowego, wibracyjnego albo innego układu dostosowanego do gęstości nasypowej i płynności proszku.
Materiał decyduje o wyborze technologii
Materiały kruche, suche i łatwo łamliwe są często dobrymi kandydatami do mielenia młotkowego. Przykładami mogą być niektóre minerały, suszone produkty spożywcze, granulaty chemiczne czy surowce roślinne po właściwym przygotowaniu. Wymagane jest jednak zweryfikowanie obecności włókien, tłuszczów, wilgoci oraz ciał obcych, ponieważ mogą one powodować zapychanie sit lub nierówną pracę urządzenia.
Młyn pinowy jest szczególnie użyteczny przy materiałach suchych i względnie kruchych, dla których potrzebna jest drobna, kontrolowana frakcja. Może być wykorzystywany między innymi do produktów spożywczych, przypraw, cukrów, dodatków chemicznych, pigmentów i wybranych proszków mineralnych. Ostateczna przydatność zawsze zależy od prób procesowych, ponieważ materiały o podobnej nazwie handlowej mogą znacząco różnić się wilgotnością, strukturą krystaliczną czy składem dodatków.
Materiały termowrażliwe wymagają szczególnej ostrożności. Wzrost temperatury może prowadzić do utraty aromatu, degradacji składników aktywnych, zbrylania albo zmiany właściwości reologicznych. W takich przypadkach stosuje się kontrolę strumienia powietrza, chłodzenie komory, kondycjonowanie surowca, a przy najbardziej wymagających materiałach także mielenie kriogeniczne. Nie należy zakładać, że sama zmiana typu młyna rozwiąże problem cieplny bez analizy bilansu energii całego układu.
Ścieralność i ryzyko zanieczyszczenia
Dla materiałów abrazyjnych kluczowy jest dobór materiałów wykonania części mających kontakt z produktem. Zużycie młotków, pinów, sit i wykładzin wpływa nie tylko na koszty serwisu, lecz także na jakość proszku oraz ryzyko zanieczyszczenia metalem. W branży chemicznej, farmaceutycznej, bateryjnej i pigmentowej może to mieć krytyczne znaczenie dla zgodności produktu ze specyfikacją.
Warto ocenić dostępność elementów eksploatacyjnych, czas ich wymiany, łatwość czyszczenia oraz możliwość zastosowania stali nierdzewnej, powłok odpornych na ścieranie lub specjalnych materiałów konstrukcyjnych. Najniższa cena zakupu urządzenia rzadko oznacza najniższy koszt w perspektywie kilku lat pracy.
Bezpieczeństwo, higiena i integracja z linią
Mielenie proszków wymaga rozpatrzenia zagrożeń pyłowych, w tym możliwości powstania atmosfer wybuchowych. W zależności od właściwości materiału i klasyfikacji zagrożenia instalacja może wymagać odpowiednich rozwiązań ATEX, uziemienia, odciążenia wybuchu, izolacji przeciwwybuchowej oraz właściwie dobranej filtracji. Decyzje te powinny wynikać z danych materiałowych i oceny ryzyka, a nie z uniwersalnego schematu.
W procesach spożywczych, farmaceutycznych i nutraceutycznych równie istotne są konstrukcja higieniczna, ograniczenie stref retencji oraz sprawne czyszczenie między seriami. Młyn musi być analizowany jako część układu obejmującego zasyp, transport, separację metali, odpylanie, zbiornik odbiorczy i pakowanie. Nawet precyzyjnie dobrana komora mieląca nie zapewni oczekiwanego rezultatu, jeżeli produkt będzie segregował się w transporcie lub odbiorze.
DP Pulverizer Polska dobiera rozwiązania po analizie materiału, wymaganej wydajności, docelowej frakcji i warunków pracy zakładu. Próby technologiczne oraz ocena całego przepływu materiału pozwalają ograniczyć ryzyko inwestycyjne przed wdrożeniem urządzenia produkcyjnego.
Kiedy wybrać młyn młotkowy, a kiedy pinowy?
Młyn młotkowy będzie logicznym wyborem, gdy priorytetem jest wydajne rozdrabnianie surowca do średniej frakcji, a proces toleruje szerszy rozkład wielkości cząstek. Dobrze sprawdza się także jako etap wstępny przed dalszym mieleniem. Jego atutami są prostota, duża elastyczność w pracy z wieloma suchymi materiałami oraz kontrola granulacji za pomocą sit.
Młyn pinowy warto wybrać, gdy produkt wymaga drobniejszej i bardziej kontrolowanej frakcji, a właściwości materiału pozwalają na intensywne mielenie udarowe. Jest to rozwiązanie dla procesów, w których jakość proszku wpływa bezpośrednio na zachowanie produktu w kolejnych operacjach lub na jego parametry końcowe.
Najlepsza decyzja nie wynika z samej nazwy urządzenia. Wynika z danych o materiale, dobrze zdefiniowanej specyfikacji produktu i oceny kosztu wytworzenia kilograma proszku o wymaganej jakości. To właśnie na tym etapie powstaje przewaga technologiczna, która pozostaje widoczna w codziennej pracy instalacji.