W produkcji proszków odchylenie kilku kilogramów surowca w jednej partii może wpłynąć na właściwości gotowego produktu, czas mieszania, wydajność linii i koszty reklamacji. Dlatego systemy dozowania nie są wyłącznie urządzeniami transportowymi. Stanowią element sterowania procesem, który decyduje o powtarzalności receptury, stabilności przepływu materiału oraz jakości dalszych etapów, takich jak mielenie, klasyfikacja, mieszanie czy pakowanie.
Dobrze zaprojektowany układ musi uwzględniać znacznie więcej niż wymaganą wydajność w kg/h. Charakterystyka proszku, dokładność dozowania, liczba składników, wymagania higieniczne, ryzyko pylenia i sposób integracji z istniejącą instalacją mają bezpośredni wpływ na wybór technologii.
Dlaczego dozowanie proszków wymaga podejścia procesowego
Proszki rzadko zachowują się tak samo jak materiały sypkie o regularnej granulacji. Mogą tworzyć mosty i sklepienia w zbiornikach, zbrylać się pod wpływem wilgoci, rozwarstwiać podczas transportu albo zmieniać gęstość nasypową między dostawami. Materiał o drobnej frakcji może również intensywnie pylić i wykazywać słabą płynność, co utrudnia stabilne podawanie.
W praktyce oznacza to, że identyczny dozownik może pracować poprawnie dla jednego minerału, a niestabilnie dla pigmentu, dodatku spożywczego czy substancji farmaceutycznej. Dobór urządzenia powinien więc wynikać z prób materiałowych i oceny całego ciągu technologicznego, a nie wyłącznie z danych katalogowych.
Znaczenie ma także miejsce dozowania. Inne wymagania występują przed młynem, gdzie priorytetem bywa utrzymanie stałego obciążenia urządzenia, a inne przy dozowaniu składników receptury do mieszalnika, gdzie liczy się precyzja każdej porcji. W instalacjach ciągłych konieczna jest dodatkowo szybka reakcja układu na zmianę warunków procesu.
Systemy dozowania objętościowego i wagowego
Podstawowy podział obejmuje systemy objętościowe oraz wagowe. Rozwiązania objętościowe podają materiał w oparciu o ustaloną prędkość ślimaka, podajnika wibracyjnego lub innego elementu transportującego. Są konstrukcyjnie prostsze i często wystarczają tam, gdzie dopuszczalna jest większa tolerancja dawki, a właściwości materiału pozostają stabilne.
Ich ograniczeniem jest wrażliwość na zmiany gęstości nasypowej. Jeśli proszek po napowietrzeniu staje się mniej zbity albo zmienia wilgotność, ta sama objętość może oznaczać inną masę. W procesach recepturowych, przy materiałach wartościowych lub produktach objętych ścisłą kontrolą jakości, takie odchylenie może być niedopuszczalne.
Dozowanie grawimetryczne
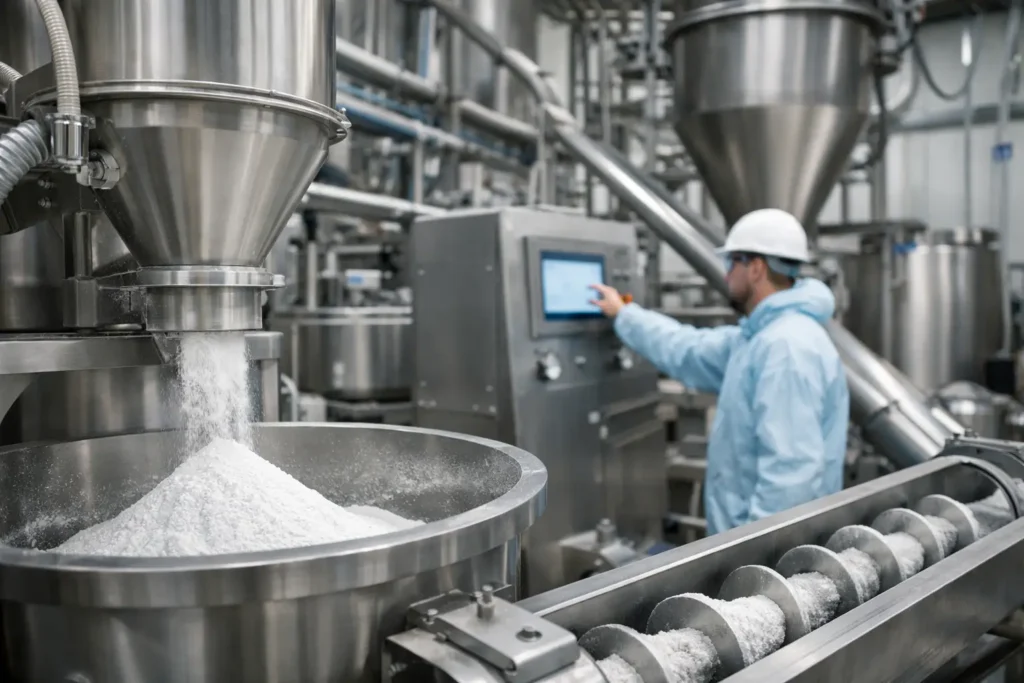
Systemy wagowe kontrolują rzeczywistą masę podawanego materiału. Stosuje się tu między innymi dozowniki ubytkowe, określane jako loss-in-weight. Zbiornik z dozownikiem jest osadzony na czujnikach wagowych, a sterownik koryguje prędkość podawania na podstawie ubytku masy w czasie.
Rozwiązanie to zapewnia wysoką dokładność przy dozowaniu ciągłym i pozwala utrzymać stabilny strumień masowy mimo zmian gęstości nasypowej. Wymaga jednak właściwej konstrukcji mechanicznej, ochrony układu ważącego przed drganiami oraz przemyślanego trybu uzupełniania materiału. Podczas napełniania zbiornika system przechodzi zwykle na krótkotrwałą pracę objętościową, dlatego jakość sterowania tym etapem również wpływa na wynik procesu.
Dozowanie porcjowe
W produkcji wsadowej często stosuje się dozowanie porcjowe do zbiornika wagowego, mieszalnika lub reaktora. Układ podaje najpierw większą część zadanej masy z wyższą wydajnością, a następnie przechodzi na dozowanie precyzyjne. Takie podejście skraca czas cyklu bez rezygnacji z kontroli końcowej dawki.
Dokładność zależy tu nie tylko od wagi, lecz również od powtarzalności zatrzymania podajnika i ilości materiału pozostającego w locie. Im krótszy jest odcinek między punktem dozowania a miejscem ważenia, tym łatwiej ograniczyć to zjawisko. Przy lekkich, pylących proszkach trzeba dodatkowo uwzględnić wpływ odciągu na pomiar masy.
Dobór podajnika do właściwości materiału
Sercem układu dozującego jest mechanizm podawania. Dla wielu proszków dobrze sprawdzają się podajniki ślimakowe, ponieważ umożliwiają precyzyjną regulację wydajności i łatwą integrację z systemem ważenia. W zależności od wymaganej dawki stosuje się ślimaki jedno- lub dwuślimakowe, o odpowiednio dobranej geometrii i prędkości obrotowej.
Materiały słabo płynące wymagają jednak wsparcia w strefie zasypu. Mieszadło, łamacz mostów, agitator lub odpowiednio zaprojektowany lej ograniczają ryzyko zatrzymania przepływu. Nie należy traktować tych elementów jako dodatku drugorzędnego. Zbyt agresywna agitacja może zmieniać strukturę produktu, powodować jego zagęszczanie albo zwiększać ścieranie, a zbyt słaba nie rozwiąże problemu sklepień.
Dla produktów kruchych, włóknistych lub podatnych na segregację właściwsze mogą być inne mechanizmy, na przykład podajniki taśmowe, wibracyjne albo rozwiązania z delikatnym transportem pneumatycznym. Wybór zależy od kompromisu między dokładnością, ochroną właściwości materiału, łatwością czyszczenia i kosztami eksploatacyjnymi.
Integracja dozowania z mieleniem i mieszaniem
W instalacjach do redukcji wielkości cząstek stabilne dozowanie jest warunkiem efektywnej pracy młyna. Zbyt wysoki chwilowy strumień może przeciążyć komorę mielenia, zwiększyć temperaturę produktu i pogorszyć rozkład granulometryczny. Zbyt niskie obciążenie ogranicza wykorzystanie mocy urządzenia oraz obniża wydajność całej linii.
Szczególnie wyraźnie widać to w młynach strumieniowych, pinowych, turbo i klasyfikujących powietrznych. Stałe podawanie materiału pomaga utrzymać przewidywalne warunki rozdrabniania oraz bardziej jednorodną frakcję końcową. Jeżeli proces obejmuje klasyfikację, dozowanie powinno być analizowane razem z przepływem powietrza, ustawieniami klasyfikatora i parametrami odbioru produktu.
Przed mieszalnikiem system dozowania odpowiada natomiast za zgodność receptury. Przy składnikach aktywnych, barwnikach, dodatkach funkcjonalnych czy materiałach o wysokiej wartości nawet niewielkie błędy mają wymiar jakościowy i finansowy. W takich zastosowaniach warto rozdzielić dozowanie składników głównych od mikroskładników, ponieważ wymagają innej skali urządzeń i innego poziomu precyzji.
Pylenie, czyszczenie i bezpieczeństwo
Otwarty punkt przesypu jest częstym źródłem strat produktu, zanieczyszczeń krzyżowych i obciążeń dla systemu odpylania. Obudowa strefy dozowania, właściwe uszczelnienia oraz kontrolowany odbiór powietrza ograniczają emisję pyłu bez zakłócania działania układu wagowego.
W branży spożywczej, farmaceutycznej i nutraceutycznej istotne są materiały konstrukcyjne, dostęp do stref kontaktu z produktem oraz czas potrzebny na czyszczenie między seriami. Konstrukcja łatwa do demontażu może obniżyć koszty przestojów, ale nie zawsze będzie najlepsza dla procesu ciągłego o wysokiej wydajności. W zakładach chemicznych, pigmentowych i mineralnych priorytetem bywa z kolei odporność na ścieranie oraz trwałość elementów podających.
Jeżeli materiał tworzy atmosferę wybuchową, system należy projektować z uwzględnieniem analizy zagrożeń pyłowych i wymagań ATEX. Dotyczy to nie tylko dozownika, lecz także zbiorników, filtrów, połączeń elastycznych, urządzeń transportowych i sposobu odprowadzania pyłu.
Sterowanie i dane jako element jakości
Nowoczesny system dozowania powinien przekazywać do sterownika dane o aktualnej masie, wydajności, poziomie materiału, alarmach i stanie pracy. Integracja z automatyką linii pozwala powiązać dozowanie z pracą młyna, mieszalnika, klasyfikatora oraz urządzeń odbiorczych.
Dane historyczne mają praktyczne znaczenie dla utrzymania jakości. Ułatwiają analizę odchyleń partii, identyfikację zmian właściwości surowca i ocenę rzeczywistego zużycia materiału. W procesach regulowanych stanowią również podstawę dokumentowania parametrów produkcji.
DP Pulverizer Polska projektuje instalacje, w których dozowanie jest rozpatrywane razem z rozdrabnianiem, klasyfikacją, transportem i odpylaniem. Takie podejście ogranicza ryzyko sytuacji, w której poprawnie dobrany dozownik nie współpracuje stabilnie z pozostałą częścią linii.
Najlepszym punktem wyjścia jest ocena materiału w rzeczywistych warunkach procesowych: jego płynności, gęstości nasypowej, podatności na zbrylanie oraz wymaganej tolerancji dawki. Dopiero wtedy można dobrać system, który nie tylko poda proszek, lecz będzie utrzymywał parametry produkcji przez lata pracy.