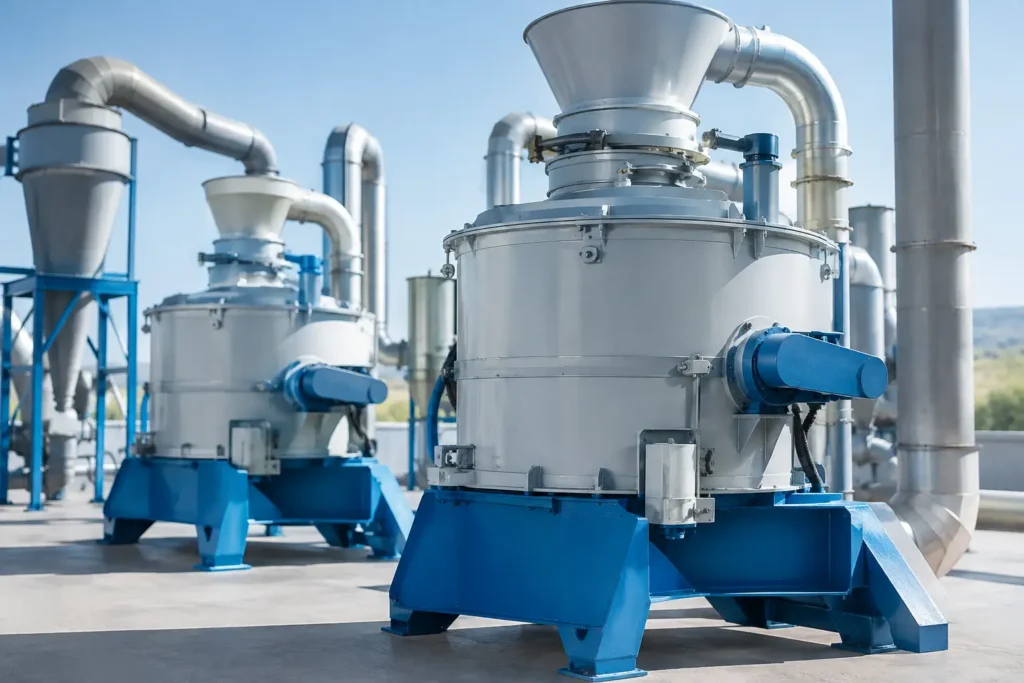
W procesach, w których sama redukcja wielkości cząstek nie wystarcza, decydujące znaczenie ma kontrola ich rozkładu. Przegląd młynów klasyfikujących powietrznych warto więc rozpocząć od ich podstawowej funkcji: urządzenia te łączą mielenie udarowe z dynamiczną separacją cząstek w strumieniu powietrza. Dzięki temu materiał zbyt gruby wraca do strefy mielenia, a produkt o wymaganej granulacji jest odprowadzany z układu. Dla zakładu oznacza to większą powtarzalność partii, mniej frakcji nadwymiarowej i lepszą kontrolę parametrów produktu końcowego.
Młyn klasyfikujący powietrzny nie jest uniwersalną odpowiedzią na każdy problem rozdrabniania. Jego zasadność zależy od docelowej granulacji, właściwości materiału, wydajności oraz wymagań jakościowych. W zastosowaniach przemysłowych właściwy dobór maszyny powinien wynikać z prób materiałowych i analizy całego układu, a nie wyłącznie z wartości d97 podanej w specyfikacji.
Jak działa młyn klasyfikujący powietrzny?
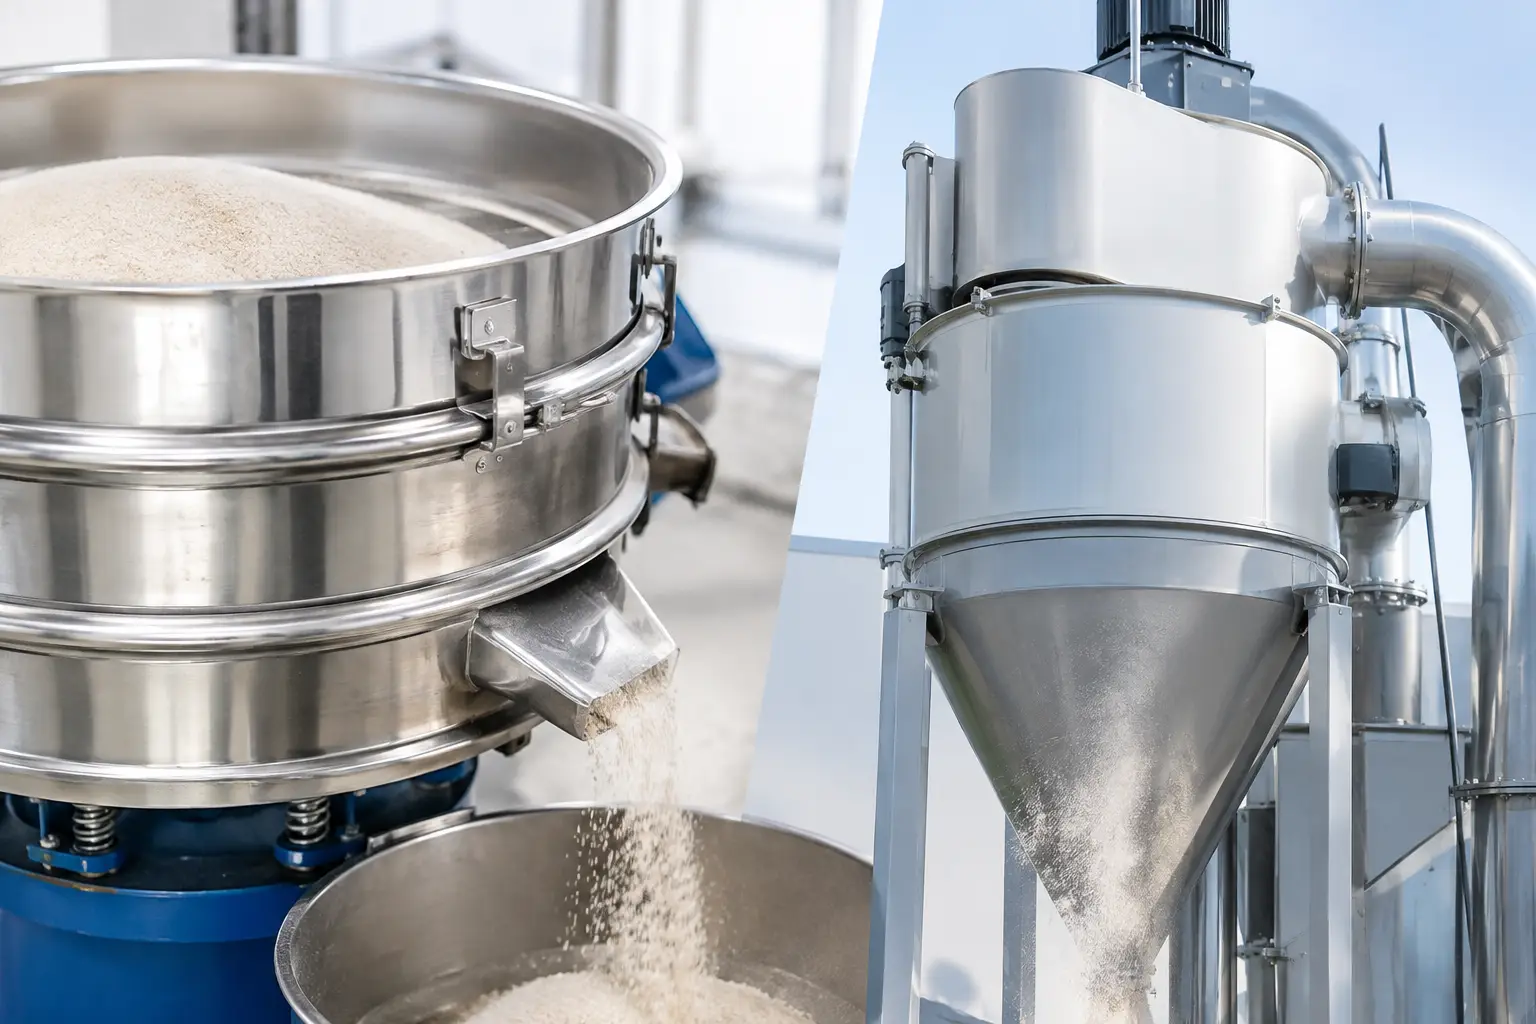
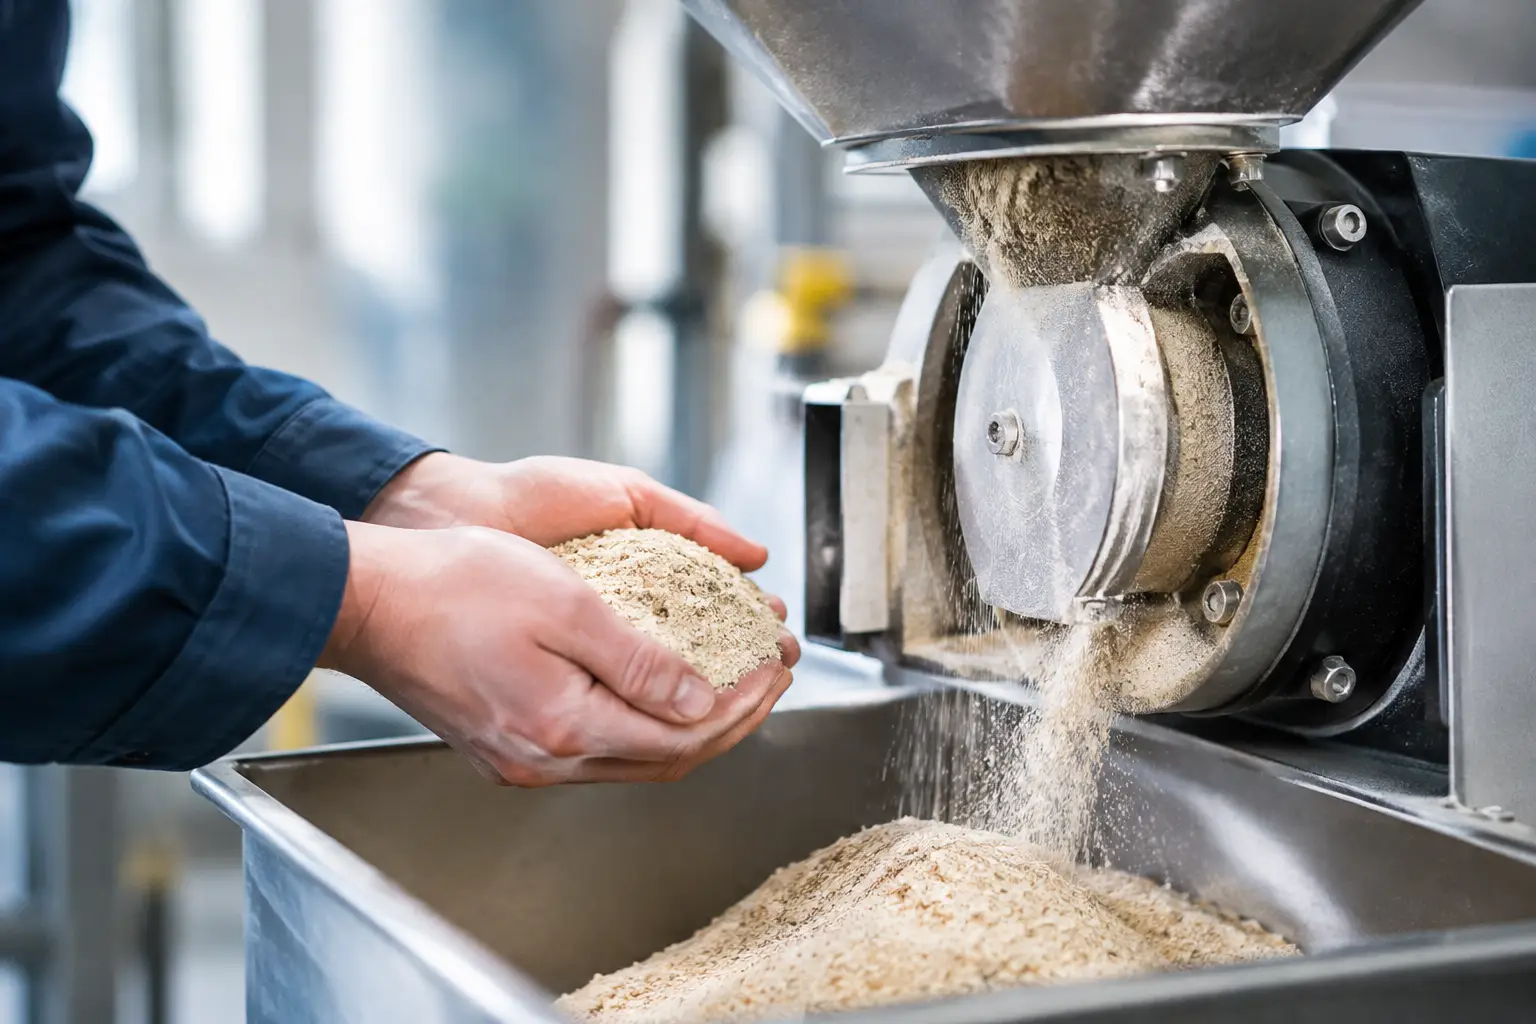
Typowa konstrukcja obejmuje komorę mielenia z wirnikiem udarowym lub tarczowym, dynamiczny klasyfikator oraz układ transportu i odpylania. Materiał jest dozowany do komory, gdzie ulega rozdrobnieniu pod wpływem uderzeń elementów roboczych, zderzeń międzycząsteczkowych oraz kontaktu z wykładziną. Strumień powietrza odbiera rozdrobniony materiał i kieruje go do klasyfikatora.
W klasyfikatorze wirnikowym działają jednocześnie siła odśrodkowa i siła oporu aerodynamicznego. Cząstki drobniejsze, o mniejszej bezwładności, przechodzą przez obszar klasyfikacji i trafiają do produktu. Cząstki grubsze są odrzucane, po czym wracają do komory mielenia. Granicę rozdziału reguluje przede wszystkim prędkość obrotowa klasyfikatora, ale wpływ mają również strumień powietrza, obciążenie materiałowe, geometria wirnika i charakter surowca.
To zamknięte sprzężenie mielenia oraz klasyfikacji odróżnia te urządzenia od prostych młynów udarowych wyposażonych jedynie w sito. W sicie granicę produktu określa wielkość otworów, co przy materiałach włóknistych, tłustych, higroskopijnych lub podatnych na aglomerację może prowadzić do zatykania. Klasyfikacja powietrzna eliminuje ten element ograniczający, lecz wymaga dobrze zaprojektowanej instalacji pneumatycznej.
Przegląd młynów klasyfikujących powietrznych według zastosowań
Najczęściej spotykanym rozwiązaniem jest młyn udarowy ze zintegrowanym klasyfikatorem dynamicznym. Sprawdza się w produkcji proszków mineralnych, pigmentów, dodatków chemicznych, składników spożywczych oraz wielu produktów dla przemysłu tworzyw. Pozwala uzyskiwać kontrolowaną granulację od dziesiątek do kilku mikrometrów, zależnie od materiału i konfiguracji układu.
Warianty o wysokiej energii mielenia stosuje się tam, gdzie konieczna jest redukcja twardszych lub bardziej kruchych materiałów. Ich zaletą jest wysoka wydajność przy zachowaniu ostrej granicy odcięcia. Ceną może być większe zużycie elementów roboczych, dlatego dla minerałów ściernych, tlenków metali czy niektórych pigmentów kluczowe są odpowiednie materiały wykonania: stal trudnościeralna, ceramika, poliuretan albo specjalne powłoki ochronne.
Dla produktów wrażliwych termicznie istotne staje się chłodzenie procesowe. Mielenie generuje ciepło zarówno w wyniku pracy wirnika, jak i tarcia cząstek. Kontrola temperatury za pomocą odpowiedniego przepływu powietrza, jego kondycjonowania lub pracy w obiegu zamkniętym ogranicza ryzyko degradacji substancji aktywnych, zmian aromatu, topienia komponentów polimerowych czy pogorszenia sypkości proszku. Gdy to nie wystarcza, należy rozważyć technologię kriogeniczną, a nie wymuszać parametrów, których standardowy młyn klasyfikujący nie zapewni stabilnie.
W farmacji, nutraceutykach i produkcji żywności konstrukcja musi ponadto odpowiadać wymaganiom higienicznym. Znaczenie mają gładkość powierzchni, dostępność stref kontaktu z produktem, możliwość czyszczenia, rodzaj uszczelnień oraz ograniczenie miejsc retencji. W tych branżach poprawny projekt instalacji obejmuje także separację metalu, filtrację procesową i procedury walidacji czyszczenia.
Parametry, które rzeczywiście decydują o wyniku
Docelowa wielkość cząstek jest istotna, lecz sama wartość d50 lub d97 nie opisuje w pełni produktu. Dwa proszki o tym samym d97 mogą różnić się zawartością frakcji najdrobniejszej, kształtem cząstek, powierzchnią właściwą, gęstością nasypową i zachowaniem podczas dalszego przetwarzania. W recepturach farb, baterii, tworzyw czy mieszanek farmaceutycznych różnice te mogą wpływać na lepkość, dyspersję, reaktywność albo jednorodność dozowania.
Prędkość klasyfikatora jest podstawowym narzędziem regulacji. Jej zwiększenie zwykle przesuwa granicę odcięcia ku drobniejszej frakcji, jednak podnosi zapotrzebowanie energetyczne i może ograniczać przepustowość. Nie należy zakładać, że najwyższe obroty automatycznie dają najlepszy produkt. Przy nadmiernym obciążeniu klasyfikatora wzrasta ryzyko pogorszenia selektywności, a w przypadku materiałów kohezjnych także narastania osadów.
Równie ważny jest przepływ powietrza. Zbyt niski może powodować niedostateczny odbiór frakcji drobnej i wzrost temperatury w komorze. Zbyt wysoki skraca czas przebywania materiału w strefie mielenia, zwiększa obciążenie filtra oraz może przesunąć rozkład granulometryczny poza założenia. Wydajność wentylatora, spadki ciśnienia w rurociągach, dobór cyklonu i filtra workowego należy więc traktować jako element procesu, a nie wyposażenie pomocnicze.
Na wynik wpływa też sposób podawania materiału. Stabilny dozownik ogranicza wahania obciążenia, co jest warunkiem powtarzalności granulacji. Materiały o słabej płynności mogą wymagać mieszadła w leju, ślimaka o odpowiedniej geometrii albo podajnika wibracyjnego. Jeżeli surowiec tworzy aglomeraty, często warto uwzględnić etap wstępnego rozbijania lub kondycjonowania przed młynem.
Kiedy wybrać tę technologię, a kiedy rozważyć alternatywę?
Młyn klasyfikujący powietrzny jest szczególnie uzasadniony, gdy wymagane są: wąski i kontrolowany rozkład granulometryczny, regulacja parametrów bez wymiany sit oraz ciągła praca z recyrkulacją frakcji nadwymiarowej. Jest też dobrym rozwiązaniem dla materiałów, dla których tradycyjne przesiewanie po mieleniu byłoby nieefektywne lub trudne operacyjnie.
Jeżeli celem jest ultradrobna mikronizacja do pojedynczych mikrometrów, zwłaszcza dla materiałów o wysokiej czystości, lepszym wyborem może być młyn strumieniowy. Gdy priorytetem jest proste mielenie średnich frakcji przy ograniczonym budżecie, wystarczający może się okazać młyn młotkowy, pinowy lub uniwersalny. Dla produktów miękkich, tłustych albo termicznie niestabilnych istotniejsze od samego typu młyna może być zarządzanie temperaturą i przygotowaniem surowca.
Nie należy też pomijać bezpieczeństwa. Proszki organiczne, pyły spożywcze, polimery i niektóre chemikalia mogą tworzyć atmosfery wybuchowe. W takich przypadkach instalacja wymaga analizy zagrożeń pyłowych oraz właściwego doboru zabezpieczeń, uziemienia, filtracji i wykonania zgodnego z wymaganiami ATEX. W razie potrzeby proces prowadzi się w atmosferze gazu obojętnego, co jednocześnie ogranicza utlenianie materiału.
Dobór instalacji: od prób do stabilnej produkcji
Wdrożenie powinno rozpoczynać się od charakterystyki materiału: twardości, wilgotności, temperatury mięknienia, ścieralności, gęstości, skłonności do aglomeracji i wymagań czystości. Kolejny etap to próby, podczas których weryfikuje się osiągalną granulację, wydajność, temperaturę produktu oraz zużycie energii. Dopiero na tej podstawie można uczciwie określić wielkość urządzenia i koszty eksploatacyjne.
Ocena nie powinna kończyć się na cenie młyna. Długoterminowy koszt obejmuje energię, części zużywalne, przestoje serwisowe, czyszczenie, filtrację i straty materiałowe. Dobrze dobrany system może pracować przy niższej mocy właściwej, ograniczać ilość odrzutu oraz zmniejszać liczbę korekt procesu na linii. Właśnie w tym obszarze kompletna inżynieria instalacji daje przewagę nad zakupem pojedynczej maszyny bez analizy jej otoczenia procesowego.
DP Pulverizer Polska dobiera rozwiązania z uwzględnieniem całego ciągu technologicznego – od dozowania i mielenia, przez klasyfikację, po odbiór produktu oraz odpylanie. Dla użytkownika oznacza to możliwość określenia mierzalnych kryteriów odbioru: granulacji, wydajności, temperatury, poziomu zanieczyszczeń i dostępności urządzenia.
Najlepszym punktem wyjścia jest próbka reprezentatywna dla rzeczywistej produkcji oraz jasno zdefiniowany cel procesu. Jeśli wymagania jakościowe zostaną przełożone na parametry techniczne przed zakupem, młyn klasyfikujący powietrzny staje się nie tylko urządzeniem do rozdrabniania, lecz przewidywalnym narzędziem kontroli jakości proszku.