Parametry granulacji na karcie produktu nie gwarantują jeszcze stabilnego procesu. O powodzeniu decyduje sposób, w jaki materiał trafia do młyna, zachowuje się w transporcie, jest klasyfikowany, odpylany i odbierany na końcu linii. Dlatego projektowanie instalacji proszkowych należy rozpoczynać od danych procesowych materiału, a nie od wyboru pojedynczej maszyny.
W zakładach produkujących dodatki mineralne, pigmenty, produkty spożywcze, substancje farmaceutyczne czy komponenty bateryjne różnica między układem działającym poprawnie a instalacją wydajną przez lata tkwi zwykle w szczegółach. Niewłaściwie dobrany transport pneumatyczny, zbyt mały filtr lub nieuwzględniona zmienność wilgotności surowca potrafią ograniczyć przepustowość bardziej niż sam młyn. Dobrze zaprojektowana linia procesowa zapewnia powtarzalną jakość proszku, kontrolę kosztów energii i bezpieczną eksploatację przy zakładanym wolumenie produkcji.
Punkt wyjścia: materiał i wymagany efekt procesu
Projekt rozpoczyna się od precyzyjnego zdefiniowania wsadu oraz oczekiwanego produktu. Nazwa handlowa surowca nie jest wystarczającą informacją. Dwa proszki z tej samej grupy chemicznej mogą różnić się twardością, ścieralnością, wilgotnością, temperaturą mięknienia, skłonnością do aglomeracji i charakterystyką pylenia. Każda z tych cech wpływa na dobór urządzeń oraz architekturę instalacji.
Kluczowe znaczenie mają rozkład wielkości cząstek materiału wejściowego i oczekiwana granulacja produktu. Należy określić nie tylko wartość D50, lecz także limity frakcji grubych i bardzo drobnych, dopuszczalną zawartość nadziarna oraz wymaganą powtarzalność między partiami. W zastosowaniach farmaceutycznych i spożywczych równie istotne są czyszczenie, identyfikowalność partii oraz ograniczenie ryzyka kontaminacji krzyżowej. W przemyśle mineralnym czy pigmentowym priorytetem może być odporność na zużycie i trwałość elementów mających kontakt z produktem.
W analizie należy uwzględnić także docelową wydajność w tonach na godzinę, profil pracy instalacji oraz planowany rozwój produkcji. Linia dobrana wyłącznie do średniej wydajności może nie poradzić sobie z pikami zapotrzebowania. Z kolei przewymiarowanie wszystkich urządzeń podnosi koszt inwestycyjny i może pogorszyć warunki pracy przy małych obciążeniach. Rozsądnym rozwiązaniem bywa zaprojektowanie układu modułowego, z rezerwą przestrzeni i przyłączy dla przyszłej rozbudowy, zamiast kupowania nadmiernej mocy od pierwszego dnia.
Dobór technologii mielenia nie kończy się na młynie
Typ młyna powinien wynikać z właściwości materiału i wymagań dotyczących frakcji końcowej. Młyny młotkowe, pinowe, turbo oraz uniwersalne sprawdzają się w odmiennych zakresach granulacji i dla różnych charakterystyk wsadu. Gdy proces wymaga bardzo drobnego mielenia, wąskiego rozkładu cząstek lub ograniczenia kontaminacji elementami mielącymi, uzasadniony może być młyn strumieniowy. Materiały wrażliwe na temperaturę, elastyczne lub zawierające składniki o niskiej temperaturze mięknienia często wymagają podejścia kriogenicznego.
Sama deklarowana wydajność urządzenia nie powinna przesądzać o decyzji. Trzeba ocenić zużycie energii w przeliczeniu na tonę produktu o wymaganej jakości, podatność na zużycie, czas przezbrojenia, dostępność części eksploatacyjnych oraz łatwość czyszczenia. Młyn o wysokiej wydajności nominalnej może generować nieakceptowalny udział frakcji poza specyfikacją. Wtedy pozorna oszczędność inwestycyjna przenosi się na koszt odrzutów, recyrkulacji i dodatkowej kontroli jakości.
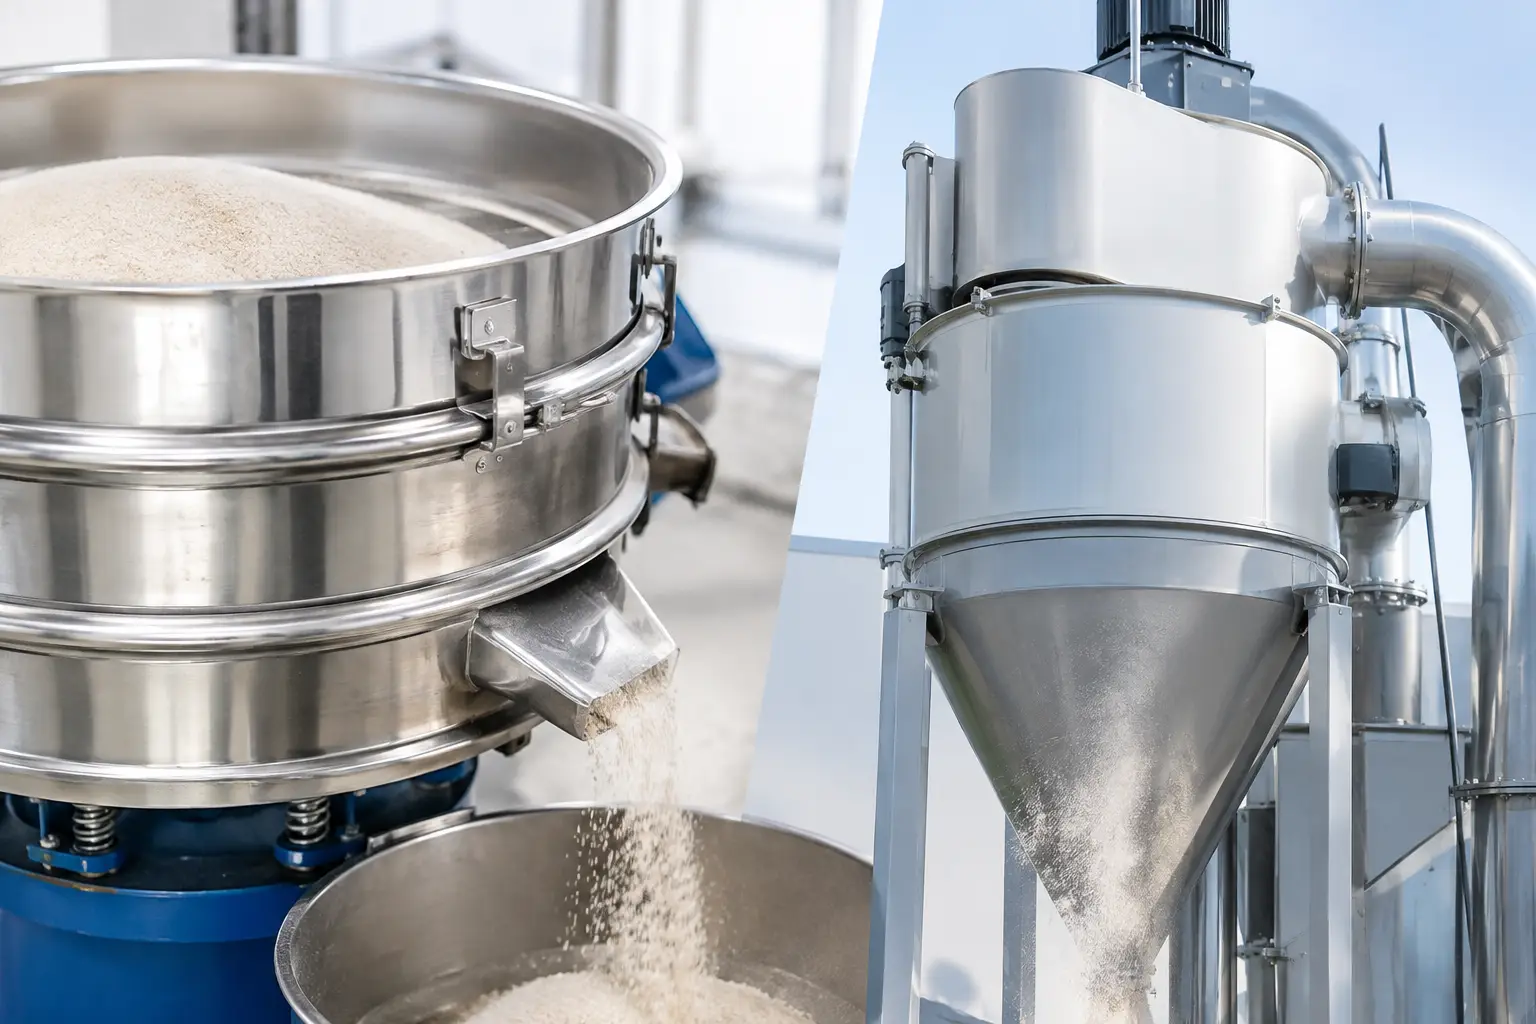
W wielu procesach ostateczny efekt tworzy układ młyn-klasyfikator. Klasyfikator powietrzny oddziela frakcję spełniającą wymagania od cząstek zbyt grubych, które wracają do przemiału. Takie rozwiązanie umożliwia precyzyjniejszą kontrolę granulacji, lecz wymaga właściwego zbilansowania przepływów powietrza, obciążenia materiałowego i wydajności odbioru. Parametry te powinny być potwierdzone próbami na rzeczywistym materiale, szczególnie gdy surowiec pochodzi od różnych dostawców albo wykazuje sezonową zmienność.
Przepływ materiału musi być przewidywalny
Zasobniki, dozowniki ślimakowe, podajniki celkowe, zawory obrotowe i systemy transportu nie są elementami pomocniczymi. To one stabilizują obciążenie młyna i decydują o rzeczywistej powtarzalności procesu. Materiał o słabej płynności może tworzyć mosty i nawisy w leju zasypowym. Proszki lekkie oraz silnie napowietrzone wymagają innej geometrii zbiorników niż materiały gęste i swobodnie spływające.
Dobór transportu mechanicznego lub pneumatycznego zależy od odległości, wrażliwości produktu na segregację, wymaganej szczelności i dopuszczalnego zużycia. Transport pneumatyczny ułatwia prowadzenie zamkniętego procesu, ale niewłaściwa prędkość gazu może powodować ścieranie, rozpad aglomeratów albo odkładanie materiału w rurociągach. Przy produktach abrazyjnych konieczne staje się odpowiednie wykonanie kolan, przewodów i punktów przeładunkowych.
Odpylanie, odzysk produktu i bilans powietrza
W instalacjach proszkowych powietrze procesowe jest pełnoprawnym medium technologicznym. Uczestniczy w transporcie, klasyfikacji, chłodzeniu oraz separacji pyłu. Z tego powodu projekt wymaga bilansu strumieni powietrza dla całego układu, a nie tylko doboru filtra na podstawie orientacyjnej wydajności.
Filtr odbiera produkt lub pył z procesu, chroni wentylator i ogranicza emisję do otoczenia. Jego powierzchnia filtracyjna, rodzaj medium filtracyjnego, system czyszczenia oraz konstrukcja leja muszą odpowiadać właściwościom materiału. Pyły higroskopijne, lepkie albo o wysokiej rezystywności elektrycznej mogą wymagać rozwiązań odbiegających od standardowego układu workowego. Należy też przewidzieć stabilny odbiór materiału spod filtra, ponieważ okresowe blokowanie rozładunku zakłóca pracę całej linii.
Wysoka skuteczność odzysku produktu ma bezpośredni wpływ na rentowność, zwłaszcza przy surowcach o dużej wartości jednostkowej. Jednocześnie nie wolno wymuszać odzysku kosztem jakości. Jeżeli frakcja z odpylania ma inną charakterystykę niż produkt główny, powinna zostać skierowana do kontrolowanej recyrkulacji albo zagospodarowana zgodnie z wymaganiami procesu.
Bezpieczeństwo projektuje się przed uruchomieniem
Pyły organiczne, polimerowe, metaliczne i część pyłów mineralnych mogą tworzyć atmosfery wybuchowe. Ocena zagrożenia wybuchem pyłu powinna być elementem koncepcji technicznej, nie dodatkiem wykonywanym po zamontowaniu urządzeń. Zakres środków ochronnych zależy od wyników badań materiału, klasyfikacji stref, konstrukcji instalacji oraz lokalnych wymagań prawnych.
W praktyce rozpatruje się między innymi ograniczenie źródeł zapłonu, uziemienie i wyrównanie potencjałów, odciążanie wybuchu, odsprzęganie odcinków instalacji oraz odpowiednią konstrukcję filtrów i zbiorników. Nie istnieje jeden uniwersalny zestaw zabezpieczeń. Rozwiązanie właściwe dla niewielkiej linii wsadowej może być niewystarczające w instalacji ciągłej o dużym przepływie powietrza.
Bezpieczeństwo obejmuje również ergonomię i utrzymanie ruchu. Dostęp do filtrów, punktów inspekcyjnych, napędów oraz elementów szybkozużywających się powinien być zaplanowany już na etapie layoutu. Brak miejsca na serwis wydłuża postoje i zwiększa ryzyko błędów podczas prac konserwacyjnych.
Automatyka jako narzędzie kontroli jakości i kosztów
Dobrze zaprojektowana automatyka nie służy wyłącznie do uruchamiania napędów w odpowiedniej kolejności. Powinna utrzymywać powtarzalne warunki pracy, rejestrować parametry krytyczne i umożliwiać szybką diagnostykę odchyleń. Zależnie od procesu monitorowane są między innymi obciążenie silników, podciśnienie, przepływ powietrza, temperatura, prędkość klasyfikatora, poziomy w zbiornikach i masa dozowanego surowca.
Receptury mają szczególne znaczenie tam, gdzie ta sama linia przetwarza wiele produktów. Pozwalają przypisać właściwe nastawy do konkretnego materiału i ograniczyć zależność jakości od ręcznej regulacji operatora. W branżach regulowanych system sterowania powinien również wspierać archiwizację danych produkcyjnych oraz procedury czyszczenia i zwalniania partii.
Nie każda instalacja potrzebuje maksymalnie rozbudowanego systemu wizualizacji. Zakres automatyzacji należy dopasować do skali produkcji, liczby wariantów produktowych i kompetencji zespołu. Istotne jest jednak, aby kluczowe parametry były mierzalne i aby ich zmiana nie pozostawała niewidoczna do momentu wykrycia problemu przez laboratorium.
Od koncepcji do uruchomienia instalacji
Skuteczne projektowanie instalacji proszkowych prowadzi od badań materiałowych i prób technologicznych, przez koncepcję przepływu procesu oraz layout, aż po dobór urządzeń, wykonanie, rozruch i szkolenie obsługi. Testy w skali pilotażowej są szczególnie wartościowe przy materiałach nowych, trudnych w mieleniu lub wymagających precyzyjnej mikronizacji. Pozwalają określić realną wydajność, zużycie energii i jakość produktu, zanim inwestycja zostanie zamrożona w dokumentacji wykonawczej.
Na etapie odbioru należy potwierdzić nie tylko pracę każdego urządzenia, ale wyniki całego procesu: wydajność, rozkład granulacji, czystość, szczelność, poziom emisji i stabilność pracy w założonym czasie. DP Pulverizer Polska projektuje kompletne układy procesowe właśnie z perspektywy tych zależności – od przygotowania wsadu po odbiór gotowego proszku.
Najlepszym momentem na obniżenie kosztu eksploatacji jest etap koncepcji. Warto więc przekazać dostawcy rzeczywiste próbki materiału, dane z produkcji i ograniczenia zakładu, również te niewygodne: zmienność surowca, ograniczoną wysokość hali, wymagania mycia czy planowane zwiększenie mocy. To właśnie te informacje pozwalają zaprojektować instalację, która będzie pracowała przewidywalnie nie tylko podczas odbioru, lecz także po latach intensywnej eksploatacji.