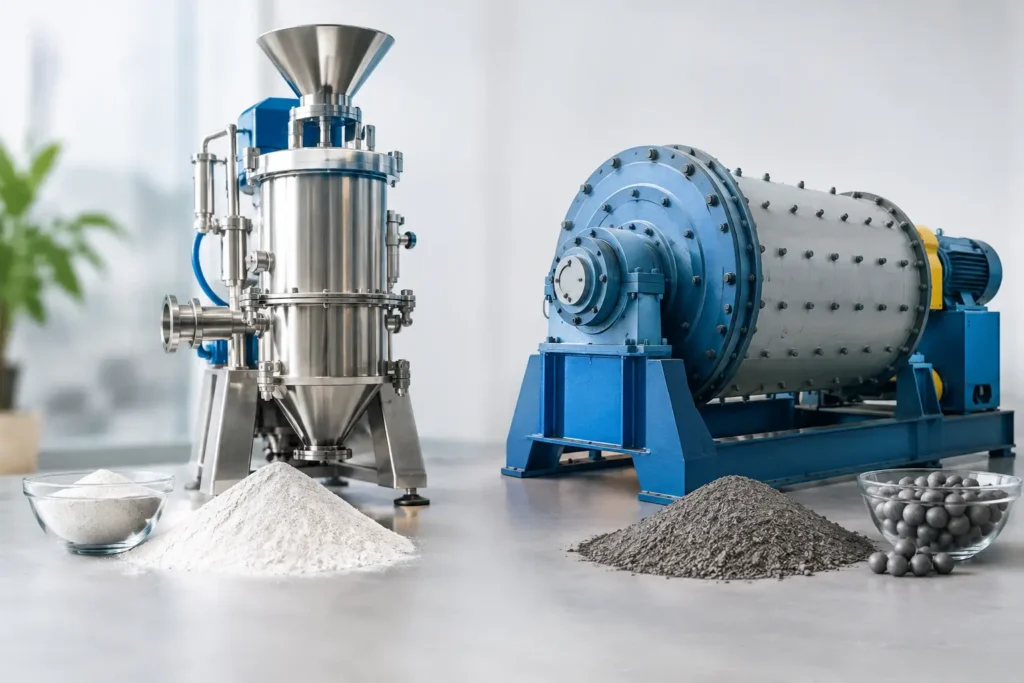
Wybór między rozwiązaniami opisanymi pytaniem „młyn strumieniowy czy kulowy” nie powinien zaczynać się od ceny samego urządzenia. O wyniku decydują właściwości materiału, docelowy rozmiar cząstek, dopuszczalny poziom zanieczyszczeń, wymagania termiczne oraz koszt pracy całej instalacji. Dwie technologie mogą prowadzić do podobnego zakresu uziarnienia, ale robią to w zupełnie inny sposób i z innymi konsekwencjami dla jakości produktu.
Młyn kulowy opiera proces na udarze i ścieraniu materiału przez mielniki poruszające się w obracającym się bębnie. Młyn strumieniowy wykorzystuje natomiast energię sprężonego gazu, zwykle powietrza lub azotu, aby rozpędzić cząstki i powodować ich wzajemne zderzenia. To rozróżnienie wpływa na czystość, temperaturę, precyzję klasyfikacji oraz profil kosztów eksploatacyjnych.
Młyn strumieniowy czy kulowy – różnica w mechanizmie mielenia
W młynie kulowym materiał jest mielony pomiędzy kulami oraz pomiędzy kulami a wykładziną komory. Jest to technologia dobrze znana, dostępna w wielu wariantach i zdolna do pracy w procesie okresowym lub ciągłym. Szczególnie dobrze sprawdza się przy materiałach mineralnych, ceramicznych, pigmentach oraz komponentach, dla których kluczowa jest wysoka wydajność przy umiarkowanej lub drobnej frakcji końcowej.
Cena tej uniwersalności to kontakt produktu z elementami mielącymi. Nawet przy starannym doborze materiału kul i wykładziny trzeba uwzględnić ich zużycie oraz ryzyko wprowadzenia obcych cząstek do produktu. W wielu zastosowaniach nie jest to problemem. W farmacji, materiałach bateryjnych, zaawansowanych pigmentach, elektronice lub produktach o wysokiej czystości może jednak przesądzić o wykluczeniu tej technologii.
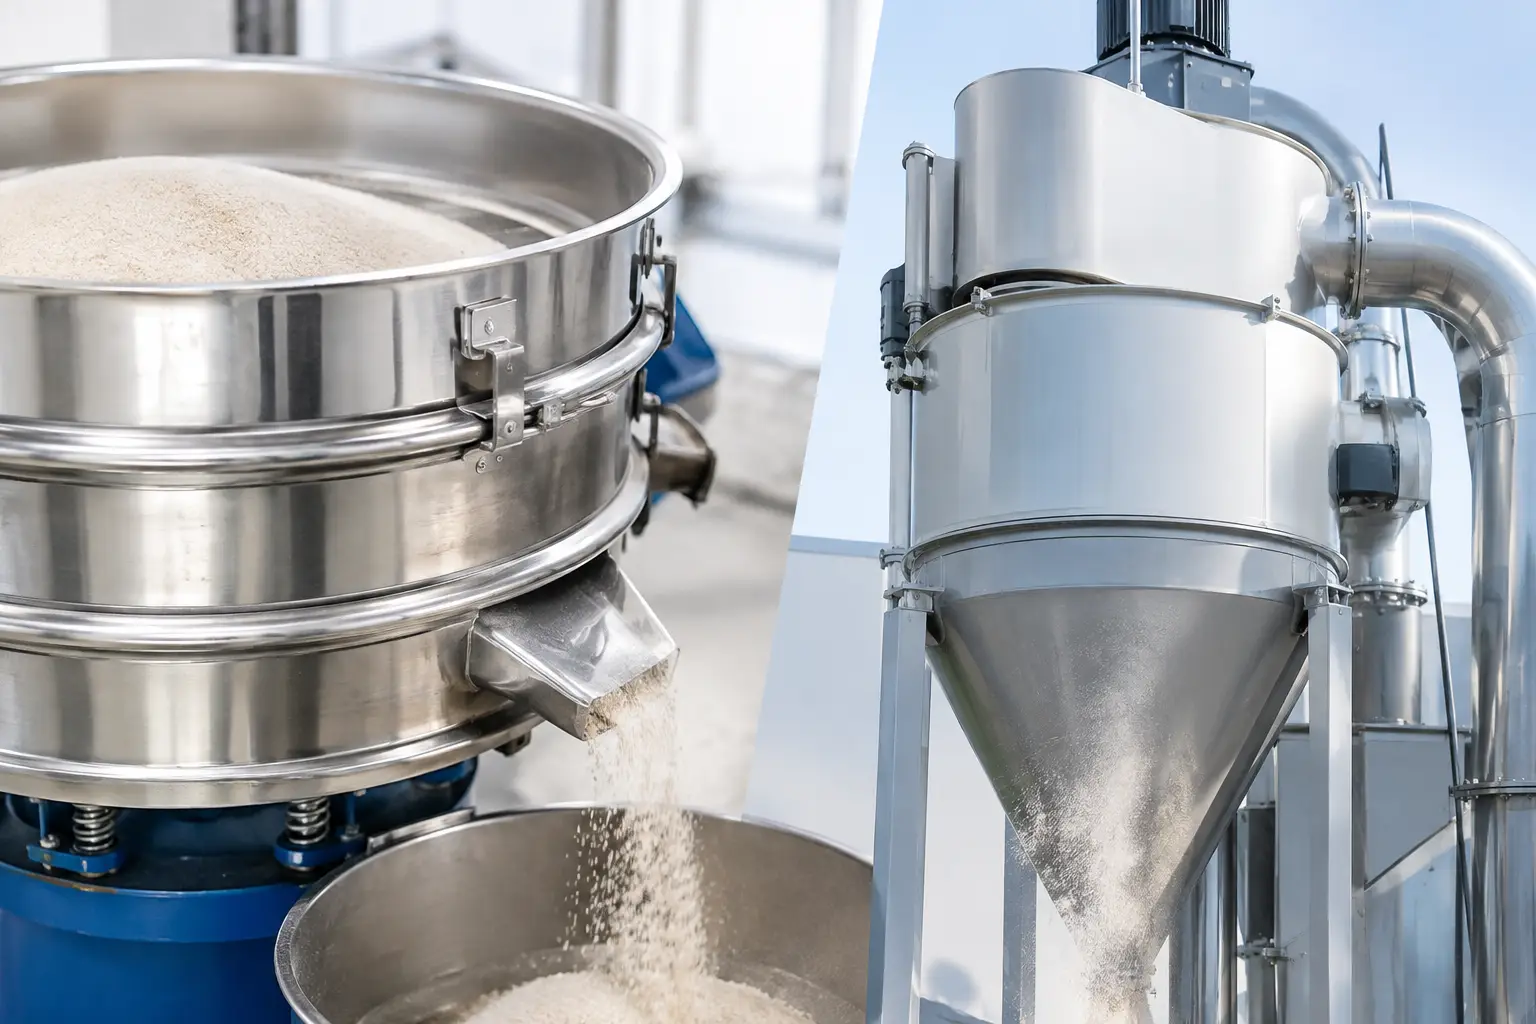
Młyn strumieniowy jest młynem bezmielnikowym. Cząstki przyspieszane przez dysze zderzają się ze sobą z dużą prędkością, a rozdrobniony materiał kierowany jest do klasyfikatora dynamicznego albo oddzielany na podstawie aerodynamiki procesu. Brak kul i ograniczony kontakt ze strefą mielenia znacząco zmniejszają ryzyko zanieczyszczenia ścierem.
Ta cecha ma szczególne znaczenie tam, gdzie liczy się czystość chemiczna, powtarzalna mikronizacja i kontrola rozkładu wielkości cząstek. W praktyce młyn strumieniowy nie jest jednak automatycznie lepszą odpowiedzią. Wymaga odpowiedniego systemu sprężonego gazu, odpylania, podawania materiału i odbioru produktu, a jego efektywność zależy od właściwego ustawienia całego układu.
Kiedy wybrać młyn kulowy
Młyn kulowy warto rozważyć, gdy proces wymaga intensywnego mielenia materiału twardego, a produkt końcowy nie ma krytycznych wymagań dotyczących śladowych zanieczyszczeń pochodzących z części roboczych. Technologia ta jest często wybierana także wtedy, gdy zakład przetwarza znaczne ilości surowca i oczekuje sprawdzonego rozwiązania o wysokiej zdolności przerobowej.
Dobrze zaprojektowany układ kulowy daje szerokie możliwości regulacji przez dobór wielkości i materiału kul, stopnia wypełnienia komory, prędkości obrotowej oraz czasu przebywania produktu. W procesie mokrym może dodatkowo wspierać tworzenie zawiesin i ograniczać pylenie. To istotne dla producentów farb, powłok, ceramiki technicznej czy wybranych produktów mineralnych.
Należy jednak odróżnić osiągnięcie średniej wielkości cząstek od uzyskania wąskiego, stabilnego rozkładu granulometrycznego. Młyn kulowy może generować szeroki rozkład frakcji, a wraz z wydłużaniem czasu mielenia rośnie udział bardzo drobnych cząstek i ryzyko nadmiernego rozdrobnienia. Jeżeli produkt ma ścisłą specyfikację D50, D90 lub ograniczenie zawartości frakcji nadziarnowej, konieczne bywa uzupełnienie instalacji o skuteczną klasyfikację.
Istotnym parametrem jest również zużycie części. Kule i wykładziny są elementami eksploatacyjnymi, dlatego do oceny projektu trzeba włączyć ich trwałość, częstotliwość wymian, przestoje serwisowe oraz wpływ ścieru na jakość partii. Najniższy koszt zakupu urządzenia nie musi oznaczać najniższego kosztu wytworzenia kilograma produktu.
Kiedy młyn strumieniowy daje przewagę
Młyn strumieniowy jest rozwiązaniem dla procesów, w których liczą się bardzo drobne cząstki, ograniczenie kontaminacji oraz precyzyjne sterowanie frakcją końcową. W zależności od materiału i konfiguracji instalacji technologia ta może osiągać zakres mikronowy, często tam, gdzie klasyczne mielenie mechaniczne przestaje zapewniać wymaganą jakość albo powtarzalność.
Największą przewagę uzyskuje przy materiałach kruchych, suchych i podatnych na rozdrabnianie w wyniku zderzeń. Przemysł farmaceutyczny wykorzystuje mikronizację między innymi do poprawy właściwości formulacyjnych substancji aktywnych. W sektorze baterii, chemii specjalistycznej i pigmentów równie istotne są czystość produktu oraz możliwość ograniczenia obecności metali pochodzących ze zużycia elementów mielących.
W młynach strumieniowych z klasyfikatorem dynamicznym operator może regulować prędkość wirnika, przepływ gazu i podawanie materiału. Pozwala to kontrolować punkt odcięcia oraz utrzymywać stabilność produktu przy zmianach właściwości wsadu. Nie oznacza to jednak, że urządzenie „naprawi” każdą zmienność surowca. Wahania wilgotności, aglomeracja, zmiana gęstości nasypowej lub zbyt szeroki rozkład cząstek zasilających nadal wpływają na wynik procesu.
Ważną zaletą jest zjawisko chłodzenia gazem rozprężającym się w dyszach. Dzięki niemu mielenie strumieniowe często sprawdza się przy produktach wrażliwych na temperaturę. W przypadku substancji bardzo lepko-plastycznych, wilgotnych lub silnie aglomerujących sama niska temperatura nie wystarczy. Mogą być potrzebne kondycjonowanie wsadu, suszenie, mielenie kriogeniczne lub inne rozwiązanie procesowe.
Energia, gaz procesowy i całkowity koszt eksploatacji
Porównanie poboru mocy silnika nie wystarcza do rzetelnej decyzji. W młynie kulowym energię zużywa przede wszystkim napęd bębna oraz urządzenia pomocnicze. W młynie strumieniowym kluczowym kosztem jest wytwarzanie sprężonego powietrza lub wykorzystanie gazu obojętnego. Sprężone powietrze jest nośnikiem o wysokim koszcie energetycznym, dlatego nieszczelności instalacji, niewłaściwie dobrane ciśnienie lub przewymiarowany kompresor szybko pogarszają ekonomię procesu.
Z drugiej strony całkowity koszt eksploatacji młyna strumieniowego może być korzystny, gdy eliminuje konieczność częstej wymiany mielników, ogranicza odrzuty jakościowe albo pozwala osiągnąć wymaganą specyfikację w jednym przejściu. Dla produktu o wysokiej wartości jednostkowej koszt energii należy analizować razem z uzyskiem, czasem czyszczenia, stratami materiałowymi i ryzykiem reklamacji.
W przypadku młyna kulowego bilans może wyglądać odwrotnie. Przy produktach masowych, tolerujących kontakt z kulami i wymagających średniego stopnia rozdrobnienia, jego prostota oraz wydajność mogą zapewnić lepszy wynik ekonomiczny. Dlatego właściwe pytanie nie brzmi: która maszyna zużywa mniej energii? Brzmi: która konfiguracja zapewni najniższy koszt produkcji zgodnego wyrobu w skali roku?
Parametry materiału, które trzeba zweryfikować przed wyborem
Decyzja technologiczna powinna wynikać z danych, a nie wyłącznie z deklarowanej wydajności urządzenia. Pierwszym krokiem jest określenie docelowego rozkładu granulometrycznego, nie tylko średniej wielkości cząstek. Specyfikacja powinna uwzględniać przykładowo D10, D50, D90, udział frakcji nadziarnowej oraz dopuszczalny poziom pyłu ultradrobnego.
Następnie należy ocenić twardość, kruchość, abrazyjność, wilgotność, skłonność do aglomeracji i wrażliwość termiczną materiału. Dla produktów reaktywnych, palnych lub wybuchowych konieczne jest również określenie atmosfery procesowej, wymagań ATEX, sposobu odpylania oraz bezpiecznego odbioru produktu. Mielenie w atmosferze azotu może być warunkiem bezpieczeństwa lub jakości, ale zmienia konstrukcję instalacji i jej koszty operacyjne.
Warto również uwzględnić wymagania higieniczne i walidacyjne. Jeżeli zakład pracuje na wielu recepturach, czas przezbrojenia i możliwość skutecznego czyszczenia mogą mieć taką samą wagę jak nominalna wydajność. Materiał konstrukcyjny części mających kontakt z produktem, dostęp serwisowy oraz konstrukcja filtracji powinny zostać ocenione już na etapie koncepcji.
Próby procesowe są ważniejsze niż katalogowa wydajność
Deklarowana przepustowość ma wartość dopiero wtedy, gdy odnosi się do konkretnego materiału, celu granulometrycznego i pełnej konfiguracji systemu. Ten sam młyn może osiągać zupełnie inne wyniki dla węglanu wapnia, tlenku metalu, API, grafitu czy pigmentu organicznego. Porównywanie urządzeń na podstawie jednej liczby kg/h bez danych o jakości produktu prowadzi do błędnych założeń inwestycyjnych.
Najbezpieczniejszą drogą jest wykonanie prób na reprezentatywnym materiale oraz ocena próbek pod kątem rozkładu wielkości cząstek, zanieczyszczeń, temperatury, wydajności i stabilności pracy. Test powinien symulować warunki docelowej produkcji, w tym sposób podawania, odbiór produktu oraz wymagany poziom klasyfikacji. Dopiero wtedy można rzetelnie oszacować zapotrzebowanie na media, zużycie części i skalowanie instalacji.
DP Pulverizer Polska podchodzi do doboru technologii jako do zadania procesowego, a nie wyboru pojedynczej maszyny. W wielu projektach o powodzeniu decydują właśnie urządzenia towarzyszące: podajnik o stabilnym dozowaniu, klasyfikator, filtr, system transportu pneumatycznego, układ inertyzacji i automatyka procesowa.
Wybierając między młynem strumieniowym a kulowym, warto zacząć od prób materiałowych i mierzalnego celu jakościowego. Taka decyzja pozwala zaprojektować instalację, która nie tylko miele materiał, lecz przede wszystkim stabilnie dostarcza produkt zgodny ze specyfikacją przez kolejne lata produkcji.