W procesach farmaceutycznych, nutraceutycznych i chemicznych mikronizacja substancji czynnych nie jest jedynie etapem redukcji rozmiaru cząstek. To operacja, która bezpośrednio wpływa na rozpuszczalność, biodostępność, jednorodność mieszaniny, stabilność produktu oraz zachowanie materiału na dalszych etapach produkcji. Błąd w doborze technologii może oznaczać zbyt szeroki rozkład granulometryczny, przegrzanie wsadu, aglomerację lub straty cennego surowca.
Dla zakładu przemysłowego celem nie jest osiągnięcie możliwie najmniejszej frakcji. Celem jest uzyskanie wymaganej wielkości i rozkładu cząstek przy stabilnej wydajności, kontrolowanej temperaturze oraz parametrach możliwych do odtworzenia między seriami. Dlatego projektowanie procesu mikronizacji powinno rozpoczynać się od właściwości substancji czynnej, a nie od wyboru konkretnego młyna.
Co zmienia mikronizacja substancji czynnych?
Zmniejszenie średniej wielkości cząstek zwiększa powierzchnię właściwą proszku. W przypadku substancji słabo rozpuszczalnych może to przyspieszyć kontakt z medium i poprawić szybkość rozpuszczania. W formulacjach stałych drobniejsza frakcja może także ułatwiać uzyskanie jednorodnej dystrybucji API w mieszaninie z substancjami pomocniczymi.
Korzyść nie jest jednak automatyczna. Im drobniejszy proszek, tym częściej pojawiają się problemy z siłami międzycząsteczkowymi, elektryzowaniem, pyleniem, zbrylaniem i pogorszeniem płynności. Cząstki o bardzo małej średnicy mogą tworzyć trwałe aglomeraty, przez co wynik uzyskany na analizatorze PSD nie zawsze przekłada się wprost na zachowanie materiału w mieszalniku, tabletkowaniu, kapsułkowaniu lub dozowaniu.
W praktyce należy określić nie tylko wartość D50, lecz również graniczne parametry D10 i D90, udział frakcji nadwymiarowej oraz dopuszczalną zawartość cząstek bardzo drobnych. Wiele procesów wymaga wąskiego rozkładu wielkości cząstek, ale nie każdy. Zbyt agresywne zawężanie PSD może zwiększać zużycie energii, obciążenie instalacji i ryzyko degradacji materiału bez proporcjonalnej poprawy właściwości produktu.
Parametry materiału decydują o technologii
Ocena substancji czynnej powinna obejmować znacznie więcej niż początkową granulację. Istotne są twardość i kruchość cząstek, temperatura mięknienia lub topnienia, zawartość wilgoci, higroskopijność, skłonność do aglomeracji, ścieralność oraz potencjalna wrażliwość na utlenianie. W przypadku materiałów regulowanych konieczne jest również uwzględnienie ryzyka zanieczyszczeń krzyżowych i wymagań dotyczących czyszczenia urządzenia.
Materiał kruchy i stabilny termicznie może być skutecznie przetwarzany w układzie mechanicznym. Substancja termowrażliwa, lepka lub o niskiej temperaturze topnienia będzie wymagała ograniczenia energii cieplnej w komorze mielenia, intensywniejszego chłodzenia albo zastosowania procesu kriogenicznego. Niektóre API zmieniają właściwości powierzchniowe w trakcie rozdrabniania, dlatego prób technologicznych nie należy zastępować wyłącznie danymi katalogowymi.
Znaczenie ma także forma wejściowa surowca. Kryształy, granulat, zbrylony proszek i materiał po suszeniu rozpyłowym będą inaczej reagować na tę samą energię mielenia. Wydajność instalacji nie może być oceniana wyłącznie w kilogramach na godzinę. Należy analizować ją razem z uzyskiem właściwej frakcji, ilością zawrotu, stratami w odpylaniu oraz czasem potrzebnym na zmianę serii i czyszczenie.
Dobór technologii mielenia do celu procesu
Młyny strumieniowe są często wybierane do bardzo drobnej mikronizacji, szczególnie gdy wymagane są frakcje rzędu kilku mikrometrów i ograniczenie kontaktu produktu z elementami mielącymi. Energia gazu procesowego umożliwia zderzenia cząstek ze sobą, a zintegrowana klasyfikacja powietrzna pomaga kontrolować górną granicę rozmiaru. Rozwiązanie to wymaga jednak właściwego doboru ciśnienia, przepływu gazu, geometrii dysz i nastaw klasyfikatora. Koszt sprężonego gazu może mieć istotny udział w kosztach operacyjnych.
Młyny pinowe i turbo mogą być efektywną opcją dla materiałów, które nie wymagają skrajnie drobnej frakcji, ale oczekują wysokiej wydajności oraz dobrej kontroli procesu. W połączeniu z klasyfikatorem powietrznym pozwalają odseparować cząstki spełniające specyfikację od frakcji wymagającej dalszego mielenia. Takie układy bywają korzystne wtedy, gdy kluczowy jest bilans pomiędzy jakością PSD, przepustowością i zużyciem energii.
Młyny młotkowe oraz uniwersalne sprawdzają się przede wszystkim w rozdrabnianiu wstępnym i średnim. Mogą stanowić pierwszy etap linii, przygotowujący stabilny materiał zasilający dla dokładniejszej mikronizacji. Próba uzyskania bardzo małych cząstek w jednym stopniu mielenia mechanicznym młynem nie zawsze jest uzasadniona. Często prowadzi do wzrostu temperatury, zużycia części roboczych i powstawania nadmiernej ilości pyłu.
Kriogeniczne mielenie ma uzasadnienie w przypadku materiałów wrażliwych na temperaturę, elastycznych, tłustych lub lepkich. Obniżenie temperatury może zwiększyć kruchość wsadu i ograniczyć przywieranie do powierzchni procesowych. Wymaga ono jednak całościowego spojrzenia na instalację: izolację, kontrolę kondensacji wilgoci, bezpieczeństwo pracy z medium chłodzącym i ekonomikę eksploatacji. Nie jest to rozwiązanie uniwersalne, lecz w określonych zastosowaniach daje przewagę niedostępną dla procesu prowadzonego w temperaturze otoczenia.
Klasyfikacja powietrzna jako element kontroli PSD
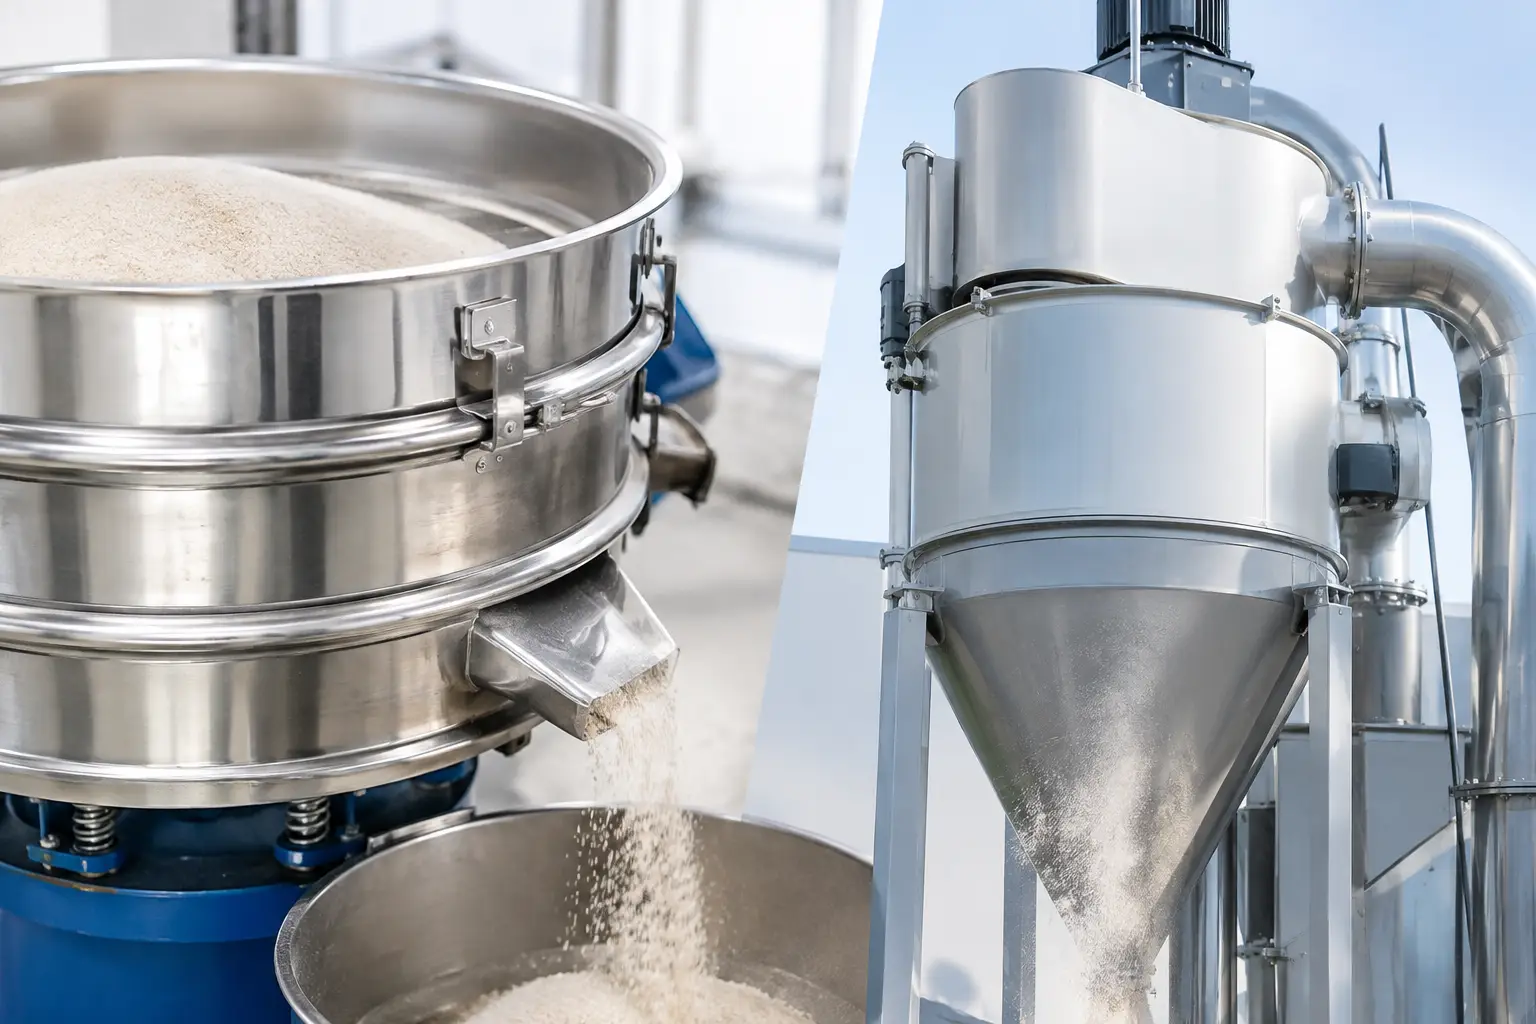
W wielu instalacjach o końcowej jakości produktu przesądza nie samo mielenie, ale skuteczność klasyfikacji. Klasyfikator dynamiczny oddziela cząstki zgodne ze specyfikacją od frakcji zbyt grubej, która wraca do strefy rozdrabniania. Dzięki temu można ograniczać udział nadziarna bez nadmiernego przemiału materiału już właściwie rozdrobnionego.
Nastawy klasyfikatora powinny być powiązane z rzeczywistym wynikiem analizy granulometrycznej, a nie wyłącznie z prędkością obrotową wirnika. Na PSD wpływają także stabilność podawania, obciążenie młyna, wilgotność gazu, temperatura procesu i stan filtrów. Z tego powodu wartościowe są systemy, które umożliwiają zapis receptur, odtwarzalność nastaw i monitoring kluczowych parametrów operacyjnych.
Jak zapewnić powtarzalność między seriami?
Powtarzalna mikronizacja wymaga stabilnego zasilania. Wahania strumienia masowego powodują zmiany czasu przebywania materiału w strefie mielenia i mogą przesuwać cały rozkład granulometryczny. Podajniki ślimakowe, wibracyjne lub grawimetryczne należy dobierać do płynności i gęstości nasypowej proszku, a nie tylko do wymaganej wydajności nominalnej.
Równie istotna jest kontrola warunków środowiskowych. Zmiana wilgotności może wpłynąć na skłonność proszku do aglomeracji, a zmiana temperatury na właściwości mechaniczne materiału. W przypadku API o wysokiej wartości należy także projektować odzysk produktu z uwzględnieniem rzeczywistych strat na filtrach, w rurociągach i separatorach. Instalacja o wysokiej sprawności mielenia, ale niskim uzysku całkowitym, nie jest rozwiązaniem efektywnym ekonomicznie.
Walidacja procesu powinna obejmować próbki pobierane w reprezentatywny sposób, a nie tylko analizę pojedynczej próbki produktu końcowego. W zależności od zastosowania warto śledzić PSD, wilgotność, gęstość nasypową, powierzchnię właściwą, morfologię cząstek oraz zawartość substancji czynnej. Zakres badań zależy od wymagań jakościowych produktu, jednak ich powiązanie z parametrami pracy młyna pozwala szybciej identyfikować przyczynę odchylenia.
Instalacja przemysłowa to więcej niż młyn
Dobrze zaprojektowany system obejmuje podawanie, mielenie, klasyfikację, separację produktu, filtrację, transport oraz sterowanie. Każdy z tych elementów może ograniczać wydajność lub destabilizować proces. Niewłaściwie dobrany filtr podnosi spadek ciśnienia, nieprawidłowa geometria rurociągów zwiększa osadzanie proszku, a trudny dostęp serwisowy wydłuża postoje.
W branżach o podwyższonych wymaganiach należy uwzględnić również wykonanie higieniczne, możliwość inspekcji, dobór uszczelnień, odporność materiałową elementów stykających się z produktem oraz rozwiązania ograniczające emisję pyłu. Gdy materiał jest palny lub wybuchowy, projekt musi uwzględniać ocenę zagrożenia pyłowego i odpowiednie środki ochronne. Bezpieczeństwa procesowego nie należy traktować jako dodatku wdrażanego po uruchomieniu linii.
DP Pulverizer Polska projektuje rozwiązania od pojedynczych młynów po kompletne układy procesowe, dlatego dobór technologii warto oprzeć na próbach materiałowych i danych z rzeczywistego procesu. Pozwala to określić nie tylko osiągalną granulację, ale też stabilną wydajność, zużycie mediów i wymagania eksploatacyjne instalacji.
Najlepszy punkt pracy nie zawsze leży przy maksymalnej prędkości, najwyższym ciśnieniu czy najmniejszej możliwej frakcji. Leży tam, gdzie jakość produktu, uzysk, bezpieczeństwo i koszt eksploatacji pozostają pod kontrolą przez całą planowaną żywotność instalacji.