Błąd dozowania rzędu kilku procent może być niewidoczny na pojedynczej partii, lecz przy produkcji ciągłej szybko przekłada się na wahania jakości, zwiększone zużycie surowca i trudniejsze rozliczanie receptur. Dlatego pytanie, jak wdrożyć dozowanie grawimetryczne, powinno dotyczyć całego układu procesowego, a nie wyłącznie wyboru dozownika. O wyniku decydują właściwości proszku, stabilność podawania, konstrukcja urządzenia, integracja sterowania oraz sposób uruchomienia instalacji.
Dlaczego dozowanie wagowe zmienia kontrolę procesu?
Dozowanie wolumetryczne zakłada, że przy określonej prędkości ślimaka lub innym stałym ustawieniu napędu podawana jest stała ilość materiału. Założenie to jest poprawne tylko wtedy, gdy gęstość nasypowa, stopień wypełnienia zwoju, tarcie materiału i warunki zasypu pozostają stabilne. W praktyce proszki reagują na wibracje, wilgoć, segregację frakcji, zmianę poziomu w leju oraz różnice między dostawami surowca.
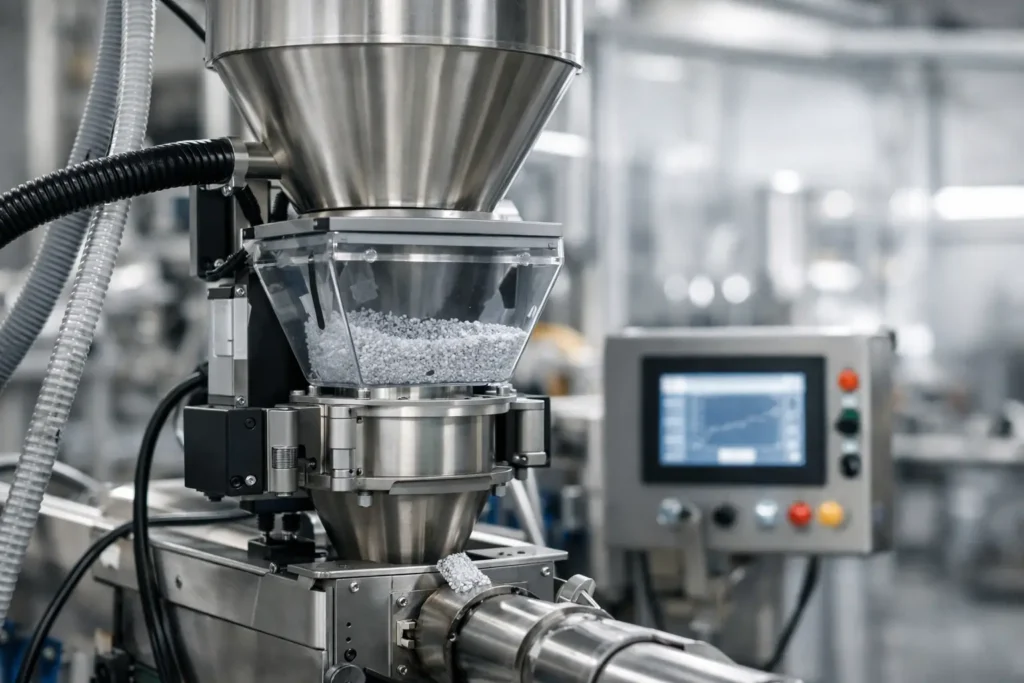
Dozownik grawimetryczny mierzy rzeczywisty ubytek masy w czasie i koryguje pracę elementu dozującego w pętli regulacji. W układzie typu loss-in-weight zbiornik z materiałem, mechanizm dozujący i osprzęt są ważone jako całość. Sterownik porównuje aktualny strumień masowy z wartością zadaną, a następnie odpowiednio zmienia prędkość ślimaka, podajnika wibracyjnego lub innego urządzenia podającego.
Efekt nie polega jedynie na dokładniejszym odczycie. Zakład zyskuje kontrolę nad rzeczywistym zużyciem surowca, stabilniejszy skład mieszanki i podstawę do odtwarzalnego prowadzenia procesu mielenia, klasyfikacji, granulacji czy mieszania. Jest to szczególnie istotne dla dodatków o niskim udziale w recepturze, składników aktywnych, pigmentów, koncentratów i materiałów o znacznej wartości jednostkowej.
Jak wdrożyć dozowanie grawimetryczne krok po kroku
1. Zdefiniować wymaganie procesowe, nie tylko wydajność
Punktem wyjścia powinien być wymagany zakres strumienia masowego, wyrażony najczęściej w kg/h, wraz z dopuszczalną odchyłką. Należy określić zarówno przepływ nominalny, jak i rzeczywiste minimum oraz maksimum. Dozownik dobrany do 500 kg/h może pracować niestabilnie przy 10 kg/h, nawet jeśli teoretycznie zakres regulacji napędu na to pozwala.
Równie ważna jest dynamika procesu. Jeżeli urządzenie odbiorcze pracuje ze zmiennym obciążeniem albo receptura wymaga częstych zmian nastaw, układ musi szybko i bez nadmiernych oscylacji reagować na korekty. W procesach ciągłych warto przeanalizować, czy dozowanie ma utrzymywać stały przepływ, czy też ma być sprzężone z wydajnością młyna, klasyfikatora powietrznego, mieszalnika lub transportu pneumatycznego.
W specyfikacji należy uwzględnić wymaganą dokładność w warunkach produkcyjnych, a nie wyłącznie deklarowaną rozdzielczość wagi. Na wynik wpływają między innymi czas uśredniania, częstotliwość uzupełniania zasobnika oraz stabilność mechaniczna instalacji.
2. Zbadać zachowanie materiału
Ten sam dozownik nie będzie jednakowo skuteczny dla swobodnie płynącego granulatu, lekkiego pyłu, włóknistego dodatku i proszku o tendencji do zbrylania. Przed doborem urządzenia trzeba rozpoznać gęstość nasypową i jej zmienność, rozkład wielkości cząstek, wilgotność, ścieralność, higroskopijność oraz skłonność do mostkowania i tworzenia sklepień w leju.
Materiały kohesyjne mogą wymagać mieszadła, łamacza mostów, aktywnego dna zbiornika albo innej geometrii leja. Z kolei proszki bardzo sypkie i drobne stawiają wymagania dotyczące szczelności, odpylania oraz ograniczania pylenia przy napełnianiu. W przypadku materiałów abrazyjnych należy uwzględnić trwałość ślimaka, tulei i powierzchni mających kontakt z produktem.
Próby materiałowe są często bardziej wartościowe niż dobór na podstawie katalogowych parametrów. Pozwalają sprawdzić stabilność przepływu, zdolność do ponownego startu po postoju oraz zachowanie materiału przy niskim poziomie zasypu. Dla branż regulowanych są również okazją do oceny czyszczenia i ryzyka zanieczyszczenia krzyżowego.
3. Dobrać mechanizm podawania do charakteru proszku
W dozowaniu proszków najczęściej stosuje się ślimaki jedno- lub dwuślimakowe. Rozwiązanie jednoślimakowe jest efektywne dla materiałów o dobrej płynności i powtarzalnym napełnianiu strefy dozowania. Układ dwuślimakowy może zapewnić lepsze wymuszenie transportu dla proszków trudniej płynących, choć jego dobór wymaga oceny ścinania materiału, zużycia oraz łatwości mycia.
Średnica, skok i geometria ślimaka powinny wynikać z zakresu wydajności oraz właściwości produktu. Zbyt duży ślimak przy małej dawce ogranicza rozdzielczość regulacji. Zbyt mały może pracować z wysokim napełnieniem, przeciążeniami lub przyspieszonym zużyciem. Dla części produktów lepszym rozwiązaniem będzie podajnik wibracyjny, obrotowy zawór dozujący albo konstrukcja specjalna.
Nie należy traktować zbiornika buforowego jako neutralnego dodatku. Kształt leja, powierzchnia wewnętrzna, położenie czujników poziomu i sposób uzupełniania bezpośrednio wpływają na warunki zasilania dozownika. Stabilne dozowanie zaczyna się od przewidywalnego przepływu materiału do strefy podawania.
4. Zaprojektować instalację bez zakłóceń pomiaru masy
Układ ważący wymaga mechanicznego odseparowania od konstrukcji wsporczej, rurociągów i urządzeń znajdujących się poza jego granicą. Sztywne połączenie z transportem, źle poprowadzony przewód elastyczny albo naprężony kanał odpylający mogą generować fałszywe wskazania i wymuszać błędne korekty regulatora.
Połączenia procesowe powinny być elastyczne, krótkie i zaprojektowane tak, aby nie przenosiły sił na zbiornik wagowy. Trzeba także ograniczyć wpływ drgań od młynów, wentylatorów czy przesiewaczy. Czasem wystarczy właściwe posadowienie i prowadzenie instalacji, lecz w układach o wysokiej czułości konieczne jest bardziej zaawansowane odsprzęganie mechaniczne.
Warto od początku przewidzieć miejsce na pobór próbek, dostęp serwisowy, wymianę ślimaka i czyszczenie. Konstrukcja trudna do obsługi może oferować dobrą precyzję podczas odbioru, ale obniżać dyspozycyjność instalacji w wieloletniej eksploatacji.
Krytyczny moment: napełnianie zasobnika
W systemie loss-in-weight napełnianie zbiornika jest okresowym zaburzeniem pomiaru ubytku masy. W tym czasie urządzenie przechodzi zazwyczaj na sterowanie wolumetryczne, wykorzystując wcześniej wyznaczoną zależność między prędkością podajnika a przepływem. Po zakończeniu napełniania wraca do regulacji grawimetrycznej.
Długość i częstotliwość tej fazy mają znaczenie. Zbyt mały zbiornik będzie wymagał częstego uzupełniania, przez co udział pracy w trybie wolumetrycznym wzrośnie. Zbyt duży zwiększy masę instalacji, wymagania konstrukcyjne i czas przebywania materiału w układzie. Dobór pojemności jest więc kompromisem między stabilnością regulacji, autonomią pracy, właściwościami materiału i ograniczeniami przestrzennymi.
Sam sposób napełniania musi ograniczać pylenie i nagłe obciążenia. Należy uzgodnić wydajność urządzenia zasilającego, sekwencję otwierania zaworów oraz współpracę z odpylaniem. Przy materiałach wrażliwych na wilgoć lub utlenianie istotna może być szczelność układu, a w określonych zastosowaniach także inertyzacja.
Automatyka, walidacja i dane produkcyjne
Skuteczne wdrożenie nie kończy się na uruchomieniu regulatora przepływu. Sterowanie powinno wymieniać dane z nadrzędnym systemem linii: wartości zadane, aktualny przepływ masowy, stan napełniania, alarmy, masę skumulowaną oraz informacje diagnostyczne. Dzięki temu operator nie tylko widzi, że dozownik pracuje, ale może ocenić, czy pracuje w granicach przewidzianych dla receptury.
Dobrą praktyką jest zdefiniowanie alarmów dla odchyłki przepływu, nieprawidłowej masy zbiornika, przeciążenia napędu, braku materiału, nieudanego napełnienia oraz przekroczenia czasu pracy w trybie wolumetrycznym. W branży farmaceutycznej, spożywczej lub chemicznej zakres dokumentacji powinien odpowiadać wymaganiom zakładowym i obowiązującym procedurom jakościowym.
Odbiór instalacji warto przeprowadzić na rzeczywistym materiale i przy warunkach możliwie zbliżonych do produkcyjnych. Należy zweryfikować pracę przy minimum, nominale i maksimum wydajności, zachowanie po napełnieniu, reakcję na zmianę nastawy oraz powtarzalność po postoju. Wskazanie wagi nie zastępuje kontroli referencyjnej – okresowe testy masy i kalibracja czujników są podstawą utrzymania dokładności.
Gdzie najczęściej powstają straty?
Najczęstszym błędem jest zakup dozownika na podstawie samej wydajności katalogowej, bez testów płynności i bez analizy całego toru materiałowego. Drugi problem to oczekiwanie, że sterownik skompensuje wady mechaniczne: mostkowanie, pulsacje przepływu, naprężenia instalacji lub niestabilne zasilanie materiałem.
Ryzyko generuje również nieuwzględnienie czyszczenia. Jeśli linia obsługuje wiele produktów, konstrukcja dozownika musi umożliwiać kontrolowany demontaż części kontaktowych i ograniczać strefy retencji. W przeciwnym razie czas przezbrojenia, ryzyko kontaminacji i koszty pracy mogą zniwelować korzyści wynikające z lepszej kontroli dawki.
DP Pulverizer Polska traktuje dozowanie jako element kompletnego układu przetwarzania proszków – od zasilania, przez mielenie lub klasyfikację, po separację i odbiór produktu. Takie spojrzenie jest potrzebne, gdy zmiana jednego parametru wpływa na wydajność całej instalacji.
Najlepszy moment na wdrożenie przypada przed modernizacją linii lub zwiększeniem jej mocy, gdy można jeszcze zaprojektować właściwe granice mechaniczne, automatykę i logistykę materiału. Dobrze dobrany system grawimetryczny nie jest dodatkiem do procesu – staje się jego mierzalnym punktem kontroli, który ułatwia utrzymanie jakości każdej kolejnej partii.