Po zmieleniu materiał nie powinien stawać się wąskim gardłem całej linii. Jeśli proszek trafia do pojemników, jest transportowany ręcznie lub przechodzi przez źle dobrane przenośniki mechaniczne, zakład traci czas, zwiększa ryzyko zanieczyszczeń i komplikuje kontrolę procesu. Dobrze zaprojektowany transport pneumatyczny łączy kolejne etapy instalacji w zamknięty, kontrolowany układ – od podawania surowca, przez mielenie i klasyfikację, aż po separację, mieszanie lub pakowanie.
W technologii proszków nie wystarczy jednak dobrać dmuchawy i rurociągu. Sposób przemieszczania produktu wpływa na granulację, temperaturę, pylenie, zużycie elementów instalacji oraz rzeczywistą wydajność linii. Dlatego system transportowy powinien być projektowany razem z młynem, klasyfikatorem, filtrem i punktem odbioru materiału, a nie jako niezależny dodatek montowany po uruchomieniu procesu.
Jak działa transport pneumatyczny proszków?
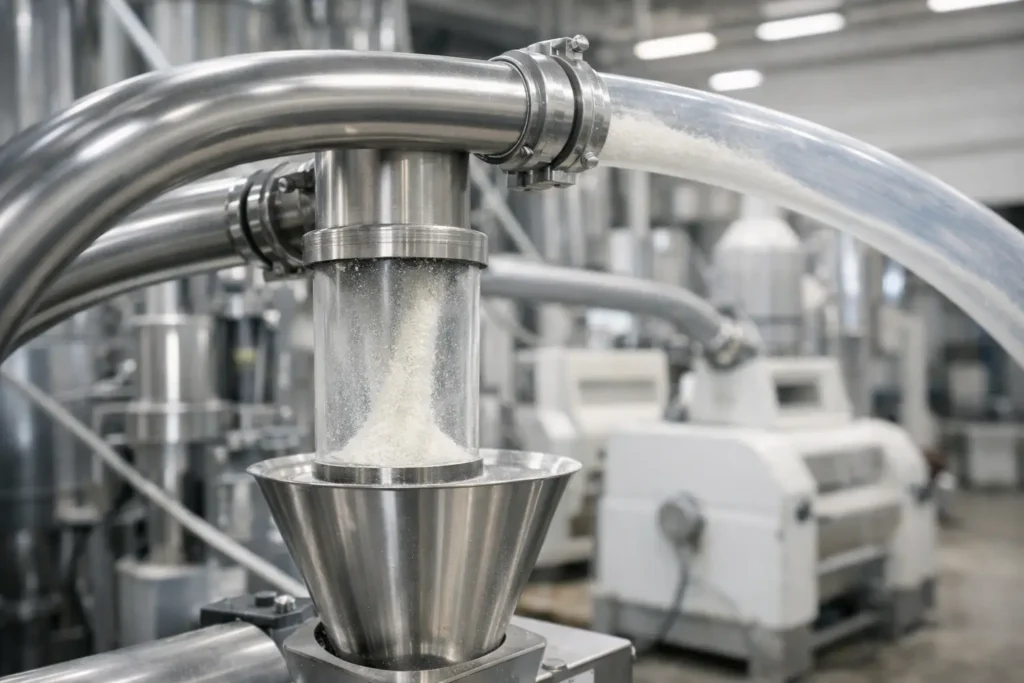
Transport pneumatyczny wykorzystuje strumień gazu procesowego, najczęściej powietrza, do przemieszczania materiału sypkiego w szczelnym rurociągu. W zależności od zadania układ może pracować pod ciśnieniem dodatnim, podciśnieniem albo w konfiguracji mieszanej. Materiał jest podawany do przewodu, przenoszony do odbiornika, a następnie oddzielany od gazu w cyklonie, filtrze workowym, filtrze nabojowym lub separatorze produktowym.
W instalacjach mielenia transport bardzo często pełni więcej niż jedną funkcję. Odbiera produkt z komory młyna, doprowadza go do klasyfikatora, usuwa frakcję właściwą do filtra oraz zawraca materiał nadwymiarowy do dalszej redukcji. Parametry przepływu powietrza stają się wtedy częścią nastaw procesu, podobnie jak prędkość klasyfikatora, obroty młyna czy wydajność dozowania.
Dla zakładu oznacza to możliwość ograniczenia liczby punktów przeładunkowych. Mniej otwartych operacji to niższe pylenie, łatwiejsze utrzymanie czystości i bardziej przewidywalny bilans materiałowy. W branżach regulowanych, takich jak farmacja, żywność czy nutraceutyki, zamknięta droga produktu pomaga także ograniczać ryzyko pomyłek i zanieczyszczenia krzyżowego.
Faza rozrzedzona czy gęsta?
Najczęściej pierwszym pytaniem jest wybór pomiędzy transportem w fazie rozrzedzonej a transportem w fazie gęstej. Nie jest to wybór wyłącznie konstrukcyjny. Wynika z właściwości materiału, wymaganej wydajności, długości trasy, dopuszczalnego wpływu na produkt oraz sposobu odbioru.
W fazie rozrzedzonej cząstki są unoszone przez gaz z relatywnie dużą prędkością. Takie rozwiązanie dobrze sprawdza się w transporcie lekkich proszków, przy krótszych i średnich odległościach oraz tam, gdzie istotne jest utrzymanie materiału w ciągłym ruchu. Układ może być prostszy w sterowaniu, lecz wyższa prędkość zwiększa ryzyko ścierania produktu i erozji kolan rurociągów. Dla materiałów abrazyjnych, na przykład minerałów lub pigmentów, konsekwencją może być szybsze zużycie instalacji.
Faza gęsta pracuje z mniejszą ilością gazu i większym stężeniem materiału. Produkt porusza się w formie warstw, zatorów kontrolowanych lub pulsujących porcji, zależnie od konfiguracji układu. Może to ograniczać degradację cząstek i zużycie przewodów, szczególnie przy dłuższych trasach. Wymaga jednak precyzyjnego doboru armatury, stabilnego zasilania oraz dobrej znajomości zachowania proszku. Materiał o dużej kohezyjności, zmiennej wilgotności lub skłonności do mostkowania nie zawsze będzie łatwy do transportu w tej konfiguracji.
Nie ma uniwersalnej odpowiedzi, która faza jest lepsza. Dla części produktów decydująca będzie ochrona granulacji, dla innych – minimalizacja kosztu sprężonego powietrza, a dla kolejnych – łatwość mycia i walidacji instalacji.
Parametry materiału decydują o projekcie
Dwie próbki proszku o podobnej gęstości nasypowej mogą zachowywać się w rurociągu zupełnie inaczej. Na dobór systemu wpływają rozkład wielkości cząstek, kształt i twardość ziaren, wilgotność, lepkość powierzchniowa, skłonność do aglomeracji, ścieralność oraz wrażliwość termiczna. Równie istotna jest podatność materiału na segregację i jego zachowanie po zatrzymaniu przepływu.
Szczególnej uwagi wymagają proszki bardzo drobne. Mogą wykazywać wysoką kohezję, tworzyć osady w przewodach i silnie obciążać system filtracji. Z kolei frakcje o ostrych, twardych cząstkach przyspieszają zużycie łuków, rozdzielaczy i zaworów. W takich przypadkach warto rozważyć dobór materiałów odpornych na ścieranie, geometrię przewodów o większych promieniach gięcia oraz lokalizację odcinków serwisowych w miejscach najbardziej narażonych.
Projekt powinien uwzględniać także zmienność surowca. Materiał pochodzący od różnych dostawców lub z różnych partii może mieć inną wilgotność i granulację wejściową. Instalacja działająca poprawnie tylko dla warunków laboratoryjnych nie zapewni stabilności produkcyjnej. Próby procesowe na reprezentatywnym materiale pozwalają określić bezpieczne okno pracy przed podjęciem decyzji inwestycyjnej.
Integracja z młynem i klasyfikacją powietrzną
W młynach strumieniowych oraz systemach z klasyfikacją powietrzną gaz procesowy ma bezpośredni wpływ na jakość produktu. Zbyt niski przepływ może ograniczać odbiór frakcji drobnej, sprzyjać odkładaniu się materiału i obniżać wydajność. Zbyt wysoki może niepotrzebnie zwiększać zużycie energii, obciążać filtr oraz zmieniać warunki separacji.
W systemie z młynem pinowym, młotkowym, turbo lub uniwersalnym transport odbiorczy musi być dopasowany do charakteru rozdrabniania. Przy produktach wrażliwych na temperaturę istotne jest ograniczenie czasu przebywania materiału w strefie procesu oraz kontrola temperatury gazu. Przy mikronizacji ważne staje się skuteczne odzyskanie frakcji docelowej bez nadmiernego obciążenia filtrów i bez strat produktu w przewodach.
Odpowiednia integracja umożliwia prowadzenie procesu w sposób powtarzalny. Sterowanie różnicą ciśnień na filtrze, przepływem gazu, podawaniem materiału i pracą zaworów rozładunkowych pozwala szybciej reagować na odchylenia. Dla zespołu produkcyjnego oznacza to mniej ręcznych korekt, a dla działu utrzymania ruchu – lepszą diagnostykę źródeł problemu.
Bezpieczeństwo pyłów i higiena procesu
Wiele pyłów organicznych, chemicznych i metalicznych tworzy atmosfery wybuchowe. Bezpieczeństwo układu wymaga więc oceny właściwości materiału, identyfikacji stref zagrożenia oraz doboru zabezpieczeń zgodnych z wymaganiami dla konkretnego zastosowania. W zależności od analizy mogą być potrzebne elementy odciążające wybuch, izolacja przeciwwybuchowa, uziemienie, kontrola źródeł zapłonu albo inertyzacja gazem obojętnym.
Szczelność ma tu podwójne znaczenie. Chroni otoczenie przed emisją pyłu, ale także ogranicza zasysanie fałszywego powietrza, które zakłóca bilans przepływu i może utrudniać utrzymanie stabilnych warunków procesowych. Nieszczelny układ to nie tylko problem BHP – to również większe zużycie energii i trudniejsza regulacja linii.
Dla produktów spożywczych, farmaceutycznych i wysokiej czystości kluczowa jest ponadto konstrukcja higieniczna. Gładkie powierzchnie, ograniczenie martwych stref, łatwy demontaż odcinków krytycznych oraz właściwie zaprojektowane punkty czyszczenia skracają przestoje między kampaniami. Dobór uszczelnień i materiałów kontaktowych powinien odpowiadać zarówno produktowi, jak i stosowanej metodzie mycia.
Koszt instalacji należy oceniać w całym cyklu pracy
Najtańszy rurociąg rzadko okazuje się najtańszym rozwiązaniem w eksploatacji. O całkowitym koszcie decydują zapotrzebowanie na energię, zużycie sprężonego powietrza, częstotliwość wymiany elementów ścieralnych, skuteczność filtracji, czas czyszczenia oraz straty produktu. Warto policzyć również koszt nieplanowanego postoju, zwłaszcza gdy transport obsługuje centralny etap linii.
Efektywność energetyczna nie polega wyłącznie na zastosowaniu urządzenia o wysokiej sprawności. Równie ważne są właściwe średnice przewodów, ograniczenie niepotrzebnych zmian kierunku, rozsądna długość trasy i możliwość regulacji wydajności do aktualnego obciążenia. Przewymiarowany system będzie generował koszty, a zbyt mały może pracować niestabilnie i powodować blokady.
DP Pulverizer Polska projektuje kompletne układy przetwarzania proszków z uwzględnieniem współpracy młyna, klasyfikacji, filtracji, dozowania i transportu materiału. Takie podejście pozwala oceniać instalację jako jeden proces technologiczny, zamiast optymalizować pojedyncze urządzenia kosztem całej linii.
Najlepszy moment na określenie wymagań dla transportu pneumatycznego przypada przed wyborem urządzeń głównych. Dane o produkcie, planowanej wydajności, wymaganej czystości, długości tras i trybie pracy pozwalają stworzyć układ, który nie tylko przenosi proszek, lecz realnie wspiera stabilną, bezpieczną i ekonomiczną produkcję.