W procesach, w których liczy się nie tylko średnia wielkość cząstek, lecz także wąski rozkład granulometryczny, sam młyn zwykle nie wystarcza. Ten przewodnik po młynach klasyfikujących pokazuje, dlaczego połączenie mielenia z dynamiczną klasyfikacją powietrzną pozwala stabilizować jakość produktu, ograniczać udział nadziarna i lepiej wykorzystywać energię procesu. Jest to szczególnie istotne w produkcji pigmentów, minerałów, dodatków chemicznych, komponentów bateryjnych, żywności oraz materiałów o wysokiej wartości jednostkowej.
Czym jest młyn klasyfikujący i jak pracuje?
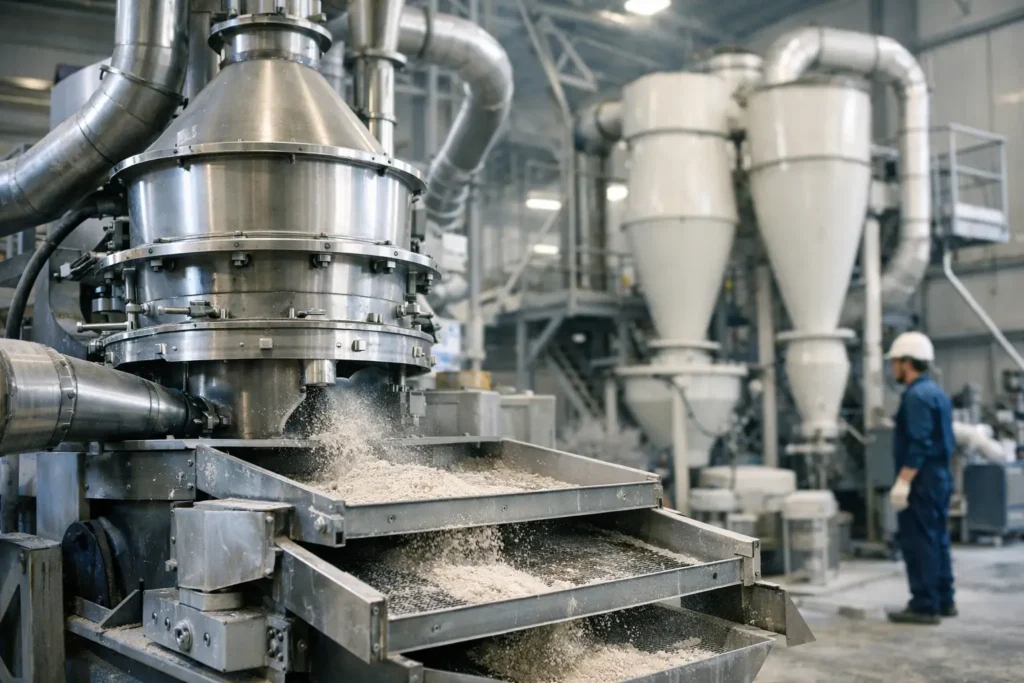
Młyn klasyfikujący to urządzenie, w którym rozdrabnianie materiału oraz rozdział cząstek według ich wielkości zachodzą w jednym układzie procesowym. Materiał trafia do komory mielenia, gdzie jest przyspieszany i rozdrabniany przez wirnik, elementy udarowe lub oddziaływanie cząstek między sobą. Następnie strumień powietrza transportuje produkt do klasyfikatora dynamicznego.
Klasyfikator działa jak precyzyjna bariera granulometryczna. Cząstki drobne, których siła aerodynamiczna przewyższa siłę odśrodkową, przechodzą do odbioru produktu. Frakcja zbyt gruba zostaje odrzucona i wraca do strefy mielenia. Dzięki tej recyrkulacji materiał nie opuszcza układu przed osiągnięciem wymaganej specyfikacji.
W praktyce o punkcie odcięcia nie decyduje wyłącznie prędkość obrotowa klasyfikatora. Znaczenie mają również przepływ i temperatura powietrza procesowego, konstrukcja wirnika, obciążenie młyna, właściwości surowca oraz sprawność odpylania. Dlatego parametru d97 lub d50 nie należy traktować jako stałej cechy urządzenia. To wynik pracy całego układu w określonych warunkach.
Przewodnik po młynach klasyfikujących: kiedy wybrać tę technologię?
Młyn klasyfikujący jest uzasadnionym wyborem wtedy, gdy produkt ma spełniać powtarzalne wymagania granulometryczne przy znaczącej wydajności. Technologia dobrze sprawdza się przy materiałach średnio twardych i kruchych, dla których konieczne jest ograniczenie nadziarna bez stosowania osobnego sita lub klasyfikatora po procesie mielenia.
W porównaniu z klasycznym młynem młotkowym układ klasyfikujący zapewnia lepszą kontrolę maksymalnego rozmiaru cząstek. Młyn młotkowy bywa korzystny, gdy priorytetem jest wysoka wydajność przy mniej restrykcyjnej specyfikacji. Jeżeli jednak odbiorca produktu wymaga ograniczenia frakcji grubej, stabilnego rozkładu PSD i ograniczenia konieczności przemiału, klasyfikacja dynamiczna daje wyraźną przewagę.
Nie jest to jednak rozwiązanie uniwersalne. Materiały włókniste, plastyczne, silnie higroskopijne lub wykazujące tendencję do oblepiania elementów roboczych mogą wymagać innej technologii, wstępnego kondycjonowania albo pracy w kontrolowanej temperaturze. Dla bardzo drobnej mikronizacji, zwłaszcza materiałów o wysokiej twardości lub wymagających minimalnego zanieczyszczenia metalem, bardziej właściwy może być młyn strumieniowy z klasyfikatorem.
Parametry, które decydują o jakości frakcji
Dobór młyna powinien zaczynać się od pełnej charakterystyki materiału, a nie od oczekiwanej wydajności nominalnej. Kluczowa jest granulacja wsadu, twardość, ścieralność, gęstość nasypowa, wilgotność, temperatura mięknienia, skłonność do aglomeracji oraz wymagania dotyczące czystości produktu. Równie ważne są docelowe wartości d10, d50 i d97, dopuszczalny udział pyłu oraz akceptowalna zawartość frakcji nadwymiarowej.
Prędkość klasyfikatora jest podstawową nastawą regulującą punkt odcięcia. Jej zwiększenie zazwyczaj prowadzi do uzyskania drobniejszego produktu, ale podnosi opory przepływu, jednostkowe zużycie energii i ryzyko nadmiernego obciążenia obiegu. Zbyt wysoka prędkość może ograniczyć wydajność netto, ponieważ większa ilość materiału pozostaje w recyrkulacji.
Istotna jest również prędkość wirnika mielącego. Wyższa energia uderzenia sprzyja rozdrabnianiu, lecz zwiększa zużycie części roboczych i może powodować wzrost temperatury. W przypadku pigmentów, dodatków spożywczych, polimerów czy materiałów termowrażliwych wzrost temperatury może zmienić barwę, zapach, aktywność lub właściwości użytkowe produktu.
Przepływ powietrza pełni jednocześnie kilka funkcji: transportuje materiał, odbiera ciepło, wspiera separację oraz kieruje produkt do filtra lub cyklonu. Za niski przepływ obniża skuteczność klasyfikacji i zwiększa ryzyko odkładania się materiału. Za wysoki może wynosić cząstki grubsze, obciążać system odpylania i zwiększać zużycie energii wentylatora. Właściwy punkt pracy ustala się podczas prób procesowych, a następnie potwierdza analizą granulometryczną reprezentatywnych próbek.
Od prób laboratoryjnych do instalacji produkcyjnej
Skalowanie procesu mielenia nie polega na prostym przeliczeniu mocy silnika lub średnicy wirnika. Wraz ze zmianą skali zmieniają się warunki przepływu, czas przebywania materiału w komorze, obciążenie klasyfikatora i charakter recyrkulacji. Dane z prób na urządzeniu pilotażowym są niezbędne, ale powinny być interpretowane przez pryzmat planowanej konfiguracji przemysłowej.
Dobrze przygotowany test obejmuje nie tylko uzyskanie próbki produktu. Powinien potwierdzić wydajność przy docelowym PSD, temperaturę materiału na wyjściu, pobór mocy, zachowanie pyłu w filtrze oraz podatność urządzenia na czyszczenie. Jeśli surowiec będzie dostarczany w partiach o zmiennej wilgotności lub uziarnieniu, warto sprawdzić również tolerancję procesu na tę zmienność.
W kompletnej instalacji młyn stanowi tylko jeden z elementów. O rezultacie decydują także podawanie dozowane, śluzy celkowe, transport pneumatyczny, separator, filtr, układ odbioru produktu, automatyka oraz zabezpieczenia przeciwwybuchowe. Niedopasowany podajnik może powodować pulsacje obciążenia, a niewłaściwie dobrany filtr ograniczy przepływ powietrza i pogorszy klasyfikację nawet przy poprawnie dobranym młynie.
Koszt eksploatacji: gdzie powstają największe oszczędności?
Cena zakupu urządzenia jest istotna, lecz w projektach pracujących wielozmianowo o opłacalności częściej przesądza całkowity koszt eksploatacji. Należy uwzględnić zużycie energii, części podatnych na ścieranie, koszty filtracji, czyszczenia, przestojów, odrzutów jakościowych oraz pracy operatorów.
Energooszczędność nie oznacza wyłącznie zastosowania silnika o wysokiej klasie sprawności. Największy efekt daje dopasowanie układu do rzeczywistego celu procesowego. Młyn pracujący stale poza optymalnym zakresem może osiągać wymaganą drobność, ale generować nadmierną recyrkulację i zużywać więcej energii na tonę produktu. Z kolei zbyt mała maszyna będzie przeciążana, co skróci żywotność elementów roboczych i utrudni utrzymanie parametrów partii.
Przy materiałach ściernych warto analizować materiał wykonania stref kontaktu z produktem. Okładziny ceramiczne, specjalne stale odporne na zużycie lub odpowiednio dobrane powłoki mogą podnieść koszt inwestycji, lecz wydłużają okres między przestojami serwisowymi i ograniczają ryzyko zanieczyszczenia produktu. W branżach regulowanych należy dodatkowo ocenić dostępność do inspekcji, możliwość walidacji czyszczenia oraz wymagania dotyczące materiałów konstrukcyjnych.
Bezpieczeństwo pyłowe i stabilność produkcji
Drobne proszki wielu surowców organicznych, chemicznych i metalicznych mogą tworzyć atmosfery wybuchowe. Ocena ryzyka pyłowego powinna obejmować cały ciąg technologiczny, a nie wyłącznie komorę mielenia. Krytyczne są punkty załadunku, filtracji, transportu pneumatycznego i odbioru produktu.
W zależności od charakterystyki pyłu instalacja może wymagać wykonania zgodnego z wymaganiami ATEX, odciążenia wybuchu, tłumienia eksplozji, izolacji procesowej, inertyzacji azotem lub kontroli źródeł zapłonu. Dobór zabezpieczeń wymaga danych o Kst, Pmax, minimalnej energii zapłonu i temperaturach zapłonu badanego materiału. Założenia oparte wyłącznie na nazwie surowca są niewystarczające.
Stabilna produkcja zależy także od procedur operacyjnych. Należy monitorować pobór mocy, różnicę ciśnień na filtrze, temperaturę, prędkości obrotowe oraz wydajność podawania. Trendy tych parametrów często wcześniej niż analiza laboratoryjna wskazują narastające zużycie wirnika, pogorszenie drożności instalacji lub zmianę właściwości wsadu.
Dobry młyn klasyfikujący nie jest po prostu szybszym urządzeniem do rozdrabniania. To narzędzie do świadomego zarządzania jakością proszku, energią i ryzykiem procesowym. W DP Pulverizer Polska dobór technologii warto oprzeć na próbach materiałowych i danych z rzeczywistego procesu – wtedy instalacja może pracować przewidywalnie przez lata, a nie tylko osiągać wymagany wynik podczas odbioru.