W procesach proszkowych granica między produktem zgodnym ze specyfikacją a kosztowną serią odrzuconą często przebiega na poziomie kilku mikrometrów. Najlepsze technologie mikronizacji przemysłowej nie są więc jedną kategorią maszyn ani uniwersalnym wyborem. To rozwiązania dobierane do twardości, kruchości, wilgotności, wrażliwości cieplnej i wymaganej krzywej rozkładu wielkości cząstek, a także do planowanej wydajności instalacji.
Dla zakładu produkcyjnego liczy się nie tylko osiągnięcie docelowego D50 czy D97. Równie istotne są stabilność parametrów między partiami, kontrola zanieczyszczeń, zużycie energii, łatwość czyszczenia oraz przewidywalność kosztów części eksploatacyjnych. Właściwie zaprojektowana mikronizacja poprawia właściwości funkcjonalne proszku, ale źle dopasowana może generować nadmiar frakcji najdrobniejszej, przegrzewanie materiału, szybkie zużycie elementów roboczych i ograniczenia wydajności całej linii.
Najlepsze technologie mikronizacji przemysłowej – od czego zależy wybór
Pojęcie mikronizacji jest używane szeroko, jednak w praktyce obejmuje kilka odmiennych mechanizmów rozdrabniania. Uderzenie, ścieranie, zderzenia międzycząsteczkowe, cięcie i rozdrabnianie w niskiej temperaturze dają inne efekty dla tego samego materiału. Wybór urządzenia powinien wynikać z prób procesowych oraz jasno zdefiniowanej specyfikacji produktu końcowego.
Pierwszym punktem jest wymagana wielkość i rozkład cząstek. Jeżeli celem jest produkt w zakresie kilkudziesięciu mikrometrów, rozwiązaniem może być młyn pinowy, turbo lub klasyfikujący powietrznie. Gdy wymagane są frakcje kilku- lub kilkunastomikrometrowe, a materiał jest podatny na rozdrabnianie strumieniowe, większe znaczenie zyskuje młyn strumieniowy. Sama wartość średniej wielkości cząstek nie wystarcza. W wielu zastosowaniach farmaceutycznych, pigmentowych, mineralnych i bateryjnych krytyczne są również zawartość frakcji grubej oraz kontrola cząstek ultradrobnych.
Drugim punktem jest zachowanie materiału podczas obciążenia mechanicznego. Produkty termolabilne, tłuste, elastyczne lub o niskiej temperaturze mięknienia wymagają ograniczenia wzrostu temperatury. Substancje abrazyjne stawiają inne wymagania niż kruche kryształy, a proszki higroskopijne mogą tworzyć aglomeraty i oblepiać strefę mielenia. Technologia musi reagować na rzeczywistą fizykę materiału, a nie wyłącznie na nazwę surowca.
Młyny strumieniowe dla bardzo drobnych i czystych frakcji
Młyn strumieniowy wykorzystuje energię sprężonego gazu do przyspieszania cząstek, które zderzają się ze sobą w komorze mielenia. Brak klasycznych szybkoobrotowych elementów mielących w strefie procesu ogranicza ryzyko zanieczyszczenia produktem pochodzącym ze zużycia mechanicznego. Jest to szczególnie cenne tam, gdzie czystość materiałowa i niska zawartość metali mają znaczenie technologiczne lub regulacyjne.
Technologia strumieniowa umożliwia uzyskiwanie bardzo drobnych proszków, często z precyzyjną separacją frakcji dzięki zintegrowanemu klasyfikatorowi dynamicznemu. Dobrze sprawdza się przy materiałach kruchych, minerałach specjalistycznych, substancjach aktywnych, pigmentach i wybranych komponentach do baterii. Dodatkową zaletą jest efekt chłodzenia wynikający z rozprężania gazu, choć nie eliminuje on konieczności kontroli temperatury całego układu.
Kompromisem jest zapotrzebowanie na sprężone powietrze lub gaz obojętny, które wpływa na koszt eksploatacji. W przypadku materiałów o dużej twardości lub wysokiej wilgotności wydajność może być ograniczona. Z tego powodu młyn strumieniowy należy oceniać w odniesieniu do całego bilansu procesu, a nie wyłącznie do osiągalnej drobności.
Młyny pinowe, turbo i klasyfikujące powietrzne
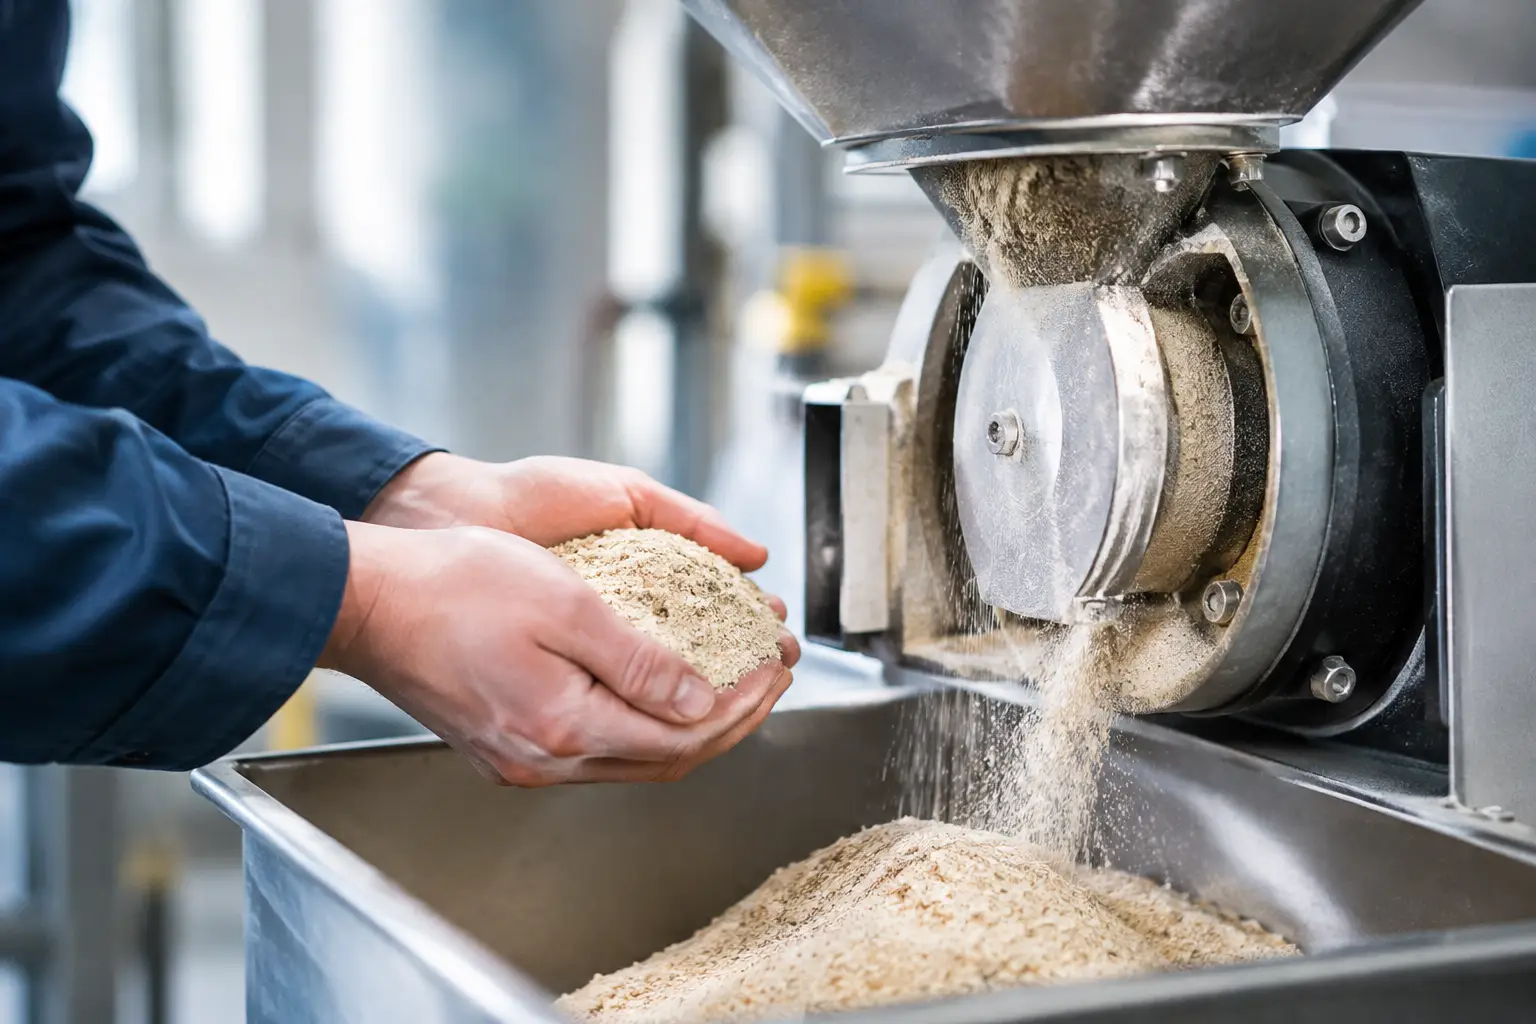
Młyny pinowe rozdrabniają produkt głównie przez intensywne uderzenia między kołkami wirnika i statora albo dwóch przeciwbieżnych wirników. Są efektywne przy wielu suchych, kruchych materiałach i pozwalają łączyć dobrą wydajność z kontrolowaną redukcją wielkości cząstek. W praktyce znajdują zastosowanie między innymi w przemyśle spożywczym, chemicznym, nutraceutycznym oraz przy przetwarzaniu minerałów.
Młyny turbo wykorzystują wysoką prędkość obwodową wirnika oraz przepływ powietrza. W zależności od konstrukcji mogą realizować mielenie udarowe i wirowe, a także wspierać wewnętrzną selekcję frakcji. Są racjonalnym wyborem tam, gdzie proces wymaga wysokiej przepustowości, a docelowy zakres granulacji nie musi schodzić do wartości typowych dla zaawansowanej mikronizacji strumieniowej.
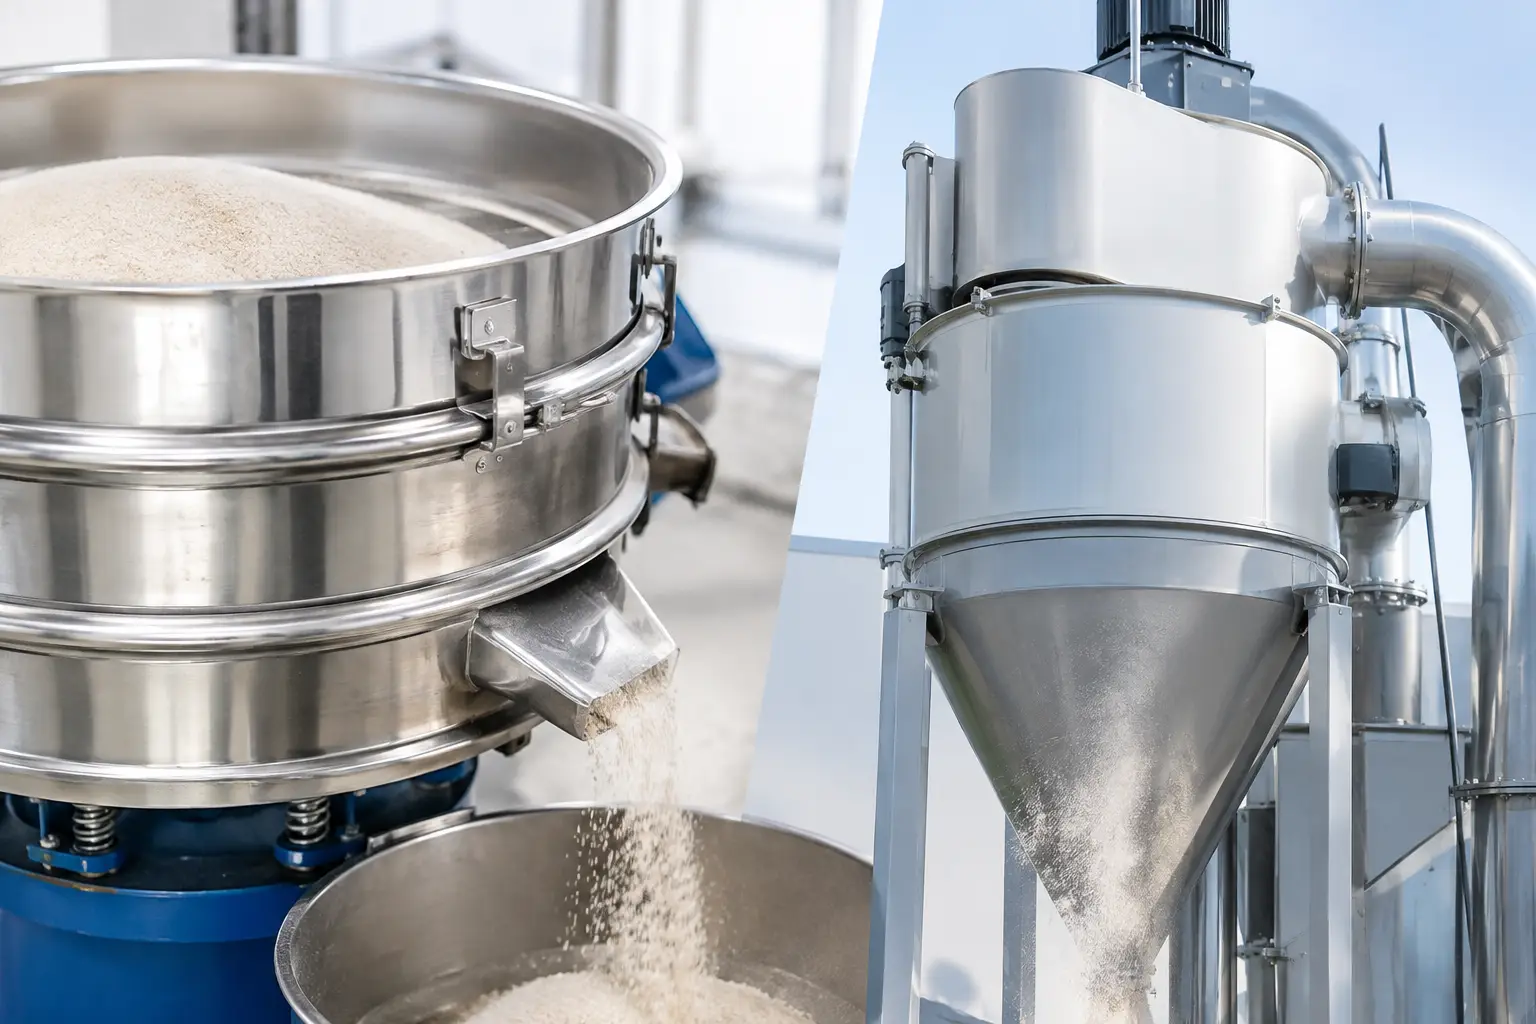
W systemach wymagających ścisłej kontroli górnej granicy ziarna szczególną rolę odgrywają młyny klasyfikujące powietrzne. Klasyfikator dynamiczny odrzuca cząstki zbyt grube do ponownego rozdrobnienia, podczas gdy frakcja zgodna ze specyfikacją opuszcza układ z przepływem powietrza. Taka architektura ogranicza nadmierne mielenie gotowego produktu, poprawia powtarzalność i może obniżać jednostkowe zużycie energii w porównaniu z układem pracującym bez aktywnej klasyfikacji.
Wybór między młynem pinowym, turbo i klasyfikującym zależy od tolerancji na frakcję nadziarna, właściwości materiału oraz wymaganej wydajności. Dla części zastosowań prostsza konstrukcja oznacza korzystniejszy koszt zakupu i serwisu. Gdy jednak specyfikacja jest wąska, koszt niestabilnej jakości produktu przewyższa oszczędność na urządzeniu bazowym.
Kriogeniczna mikronizacja materiałów wrażliwych
Materiały polimerowe, gumowe, elastomery, przyprawy, produkty o podwyższonej zawartości tłuszczu i substancje zapachowe często nie zachowują się jak typowe materiały kruche. W temperaturze otoczenia mogą się odkształcać, mazać, zlepiać lub tracić właściwości sensoryczne. Mikronizacja kriogeniczna, prowadzona z wykorzystaniem ciekłego azotu, obniża temperaturę produktu i zwiększa jego kruchość.
Efektem jest skuteczniejsze rozdrabnianie oraz ograniczenie degradacji termicznej i lotnych składników. Rozwiązanie wymaga jednak bezpiecznie zaprojektowanej instalacji, kontroli zużycia czynnika chłodzącego i uwzględnienia kosztów operacyjnych. Nie każda aplikacja uzasadnia kriogenikę, lecz w przypadku materiałów trudnych do mielenia może ona przesądzać o wykonalności procesu.
Klasyfikacja, odpylanie i transport są częścią technologii
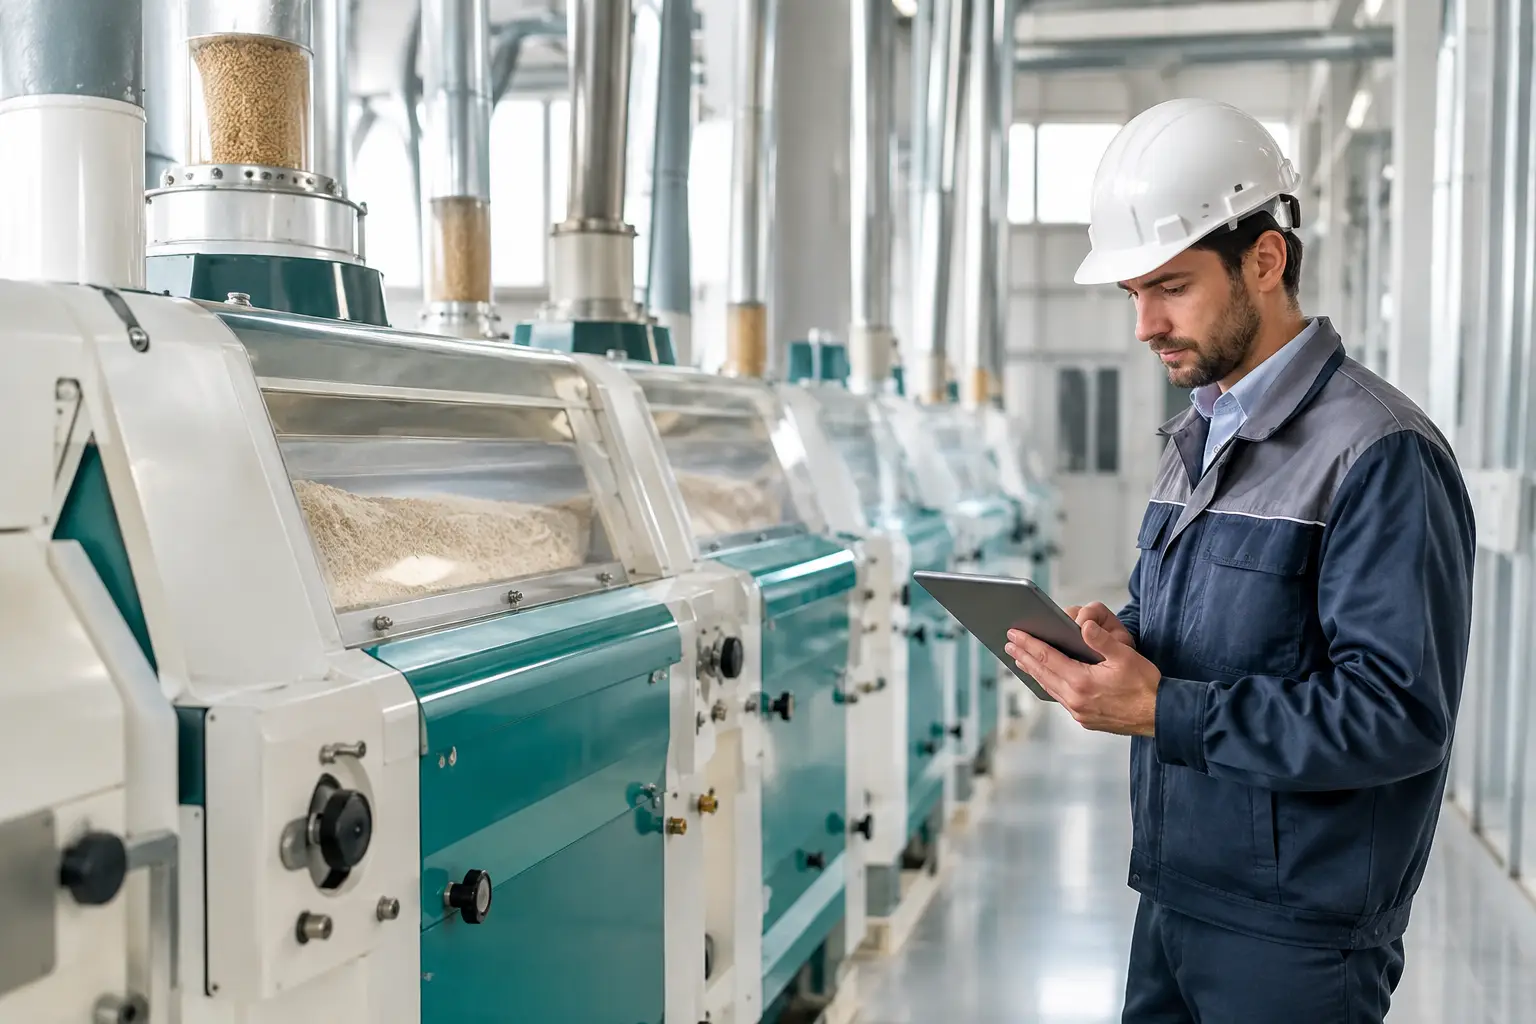
Ocena młyna bez analizy urządzeń współpracujących prowadzi do niepełnego obrazu inwestycji. Separator powietrzny, filtr odpylający, cyklon, podajnik dozujący i system transportu pneumatycznego wpływają na stabilność procesu w takim samym stopniu jak komora mielenia. Niewłaściwie dobrany filtr zwiększa spadki ciśnienia, a niestabilne podawanie materiału powoduje wahania granulacji i obciążenia napędu.
W instalacjach dla branż regulowanych kluczowe są także konstrukcja higieniczna, dostęp do stref czyszczenia, dobór uszczelnień oraz możliwość walidacji procesu. Dla proszków palnych należy ocenić ryzyko wybuchu pyłu, zastosować rozwiązania zgodne z wymaganiami ATEX i określić właściwą strategię odciążania, tłumienia lub izolacji wybuchu. Są to elementy projektu procesowego, nie dodatki montowane na końcu realizacji.
Jak porównywać technologie pod kątem kosztu całkowitego
Cena zakupu urządzenia jest istotna, ale nie powinna być jedynym kryterium. W perspektywie kilkuletniej o opłacalności decydują przede wszystkim energia, sprężone powietrze lub azot, wydajność użytkowa, zużycie części, czas mycia i przezbrojeń, dostępność serwisu oraz ilość produktu poza specyfikacją. Młyn o wyższej cenie początkowej może zapewnić niższy koszt na kilogram, jeżeli redukuje recyrkulację, straty materiałowe i przestoje.
Dobrym punktem odniesienia są próby na reprezentatywnym surowcu, prowadzone dla zakładanej wydajności, a nie wyłącznie dla próbki laboratoryjnej. Należy mierzyć rozkład wielkości cząstek, temperaturę, pobór energii, uzysk, zawartość frakcji grubej i stopień zanieczyszczenia. Warto również sprawdzić zachowanie materiału po kilku godzinach ciągłej pracy, ponieważ dopiero wtedy ujawniają się problemy z oblepianiem, wzrostem temperatury lub stabilnością podawania.
DP Pulverizer Polska projektuje systemy mielenia z uwzględnieniem całego ciągu technologicznego, od podawania surowca po odbiór i klasyfikację gotowego proszku. Dla inwestora oznacza to możliwość dopasowania technologii do parametrów produktu, warunków zakładowych oraz oczekiwanej ekonomiki pracy, zamiast dostosowywania procesu do ograniczeń pojedynczej maszyny.
Najlepsza technologia mikronizacji to ta, która utrzymuje wymaganą granulację przy docelowej wydajności, bez kompromisów w obszarze bezpieczeństwa, czystości i kosztów operacyjnych. Dlatego decyzję warto oprzeć na danych z prób procesowych i analizie całej instalacji – właśnie tam powstaje trwała przewaga produkcyjna.